

Katselukerrat: 0 Tekijä: Site Editor Julkaisuaika: 2026-09-02 Alkuperä: Sivusto


Pääomalaitteiden hankinnalla on valmistajille aina uskomattoman korkeat panokset. Tarkkuus-CNC-sorvin ostaminen edustaa usean vuosikymmenen sitoutumista. Erittelyjen epäsuhta vaikuttaa suoraan voittomarginaaleihin ja tuotantosyklien aikoihin. Meidän on siirrettävä painopiste perusosien sorvauksesta korkean panoksen tarkkuuskoneistukseen. Näissä kehittyneissä ympäristöissä materiaalihävikki ja mikroepäjohdonmukaisuudet ovat täysin mahdottomia hyväksyä. Pienikin poikkeama voi nopeasti pilata kokonaiset tuotantoerät. Maksimoidaksesi sijoituksesi tuoton, sinun on arvioitava koneita paljon enemmän kuin perustiedot. Ostajien on tutkittava perusteellisesti lämpöstabiilisuus ja sovelluskohtaiset arkkitehtuurit, kuten edistyneet polymeerileikkausominaisuudet. Tässä oppaassa opit määrittelemään mitattavissa olevat menestyskriteerit seuraavaa laiteostoasi varten. Tutkimme koneen ydinarkkitehtuuria, erikoistyökaluja koskevia vaatimuksia ja käytännön toteutusta. Lopulta löydät käytännöllisiä strategioita, joilla voit valita toimittajia suosikkeihin ja varmistaa juuri tarvitsemasi koneet.
Koneen jäykkyys ja lämpökompensointi ovat ensisijaisia toleranssien yhtenäisyyden tekijöitä jatkuvassa tuotannossa.
Erikoistuotanto – kuten CNC-tiivisteen sorvaussorvin käyttö – vaatii erilaisia karanopeuksia ja työkalukokoonpanoja kuin tavallinen metallityöstö.
Toimittajan arvioinnissa on asetettava etusijalle asennuksen jälkeinen tuki, varaosien saatavuus ja ohjelmistointegraatioominaisuudet perusostohintaan verrattuna.
Käyttöönottoriskin vähentäminen edellyttää ennakkotutkimuksia ja fyysisiä testileikkauksia ennen ostotilauksen viimeistelyä.
Ostajat kiinnittävät usein etukäteishintaan. He jättävät huomioimatta standardimäärittelyjen takana piilevät piilokustannukset. Korkeat romumäärät tuhoavat päivittäiset voittomarginaalit. Koneiden odottamattomat seisokit pysäyttävät kokonaiset tuotantolinjat. Liian pitkät asennusajat syövät käytettävissä olevat leikkausajat. Sinun on katsottava alkuperäistä laskua pidemmälle. Ostopäätökset edellyttävät selkeää päivittäisen tuotannon realiteetin arviointia.
Jäykät perusviivat estävät kalliit määrittelyvirheet. Sinun on määriteltävä mitattavissa olevat menestyskriteerit ennen kuin otat yhteyttä työstökoneiden valmistajiin. Harkitse seuraavien ensisijaisten mittareiden seuraamista:
Kokonaistehokkuustavoitteet (OEE): Määritä hyväksyttävät käyttöaikaprosentit tietyille vuoroillesi.
Kohdennettu sykliajan lyhennys: Laske tarkat sekunnit, jotka tarvitaan perustellaksesi uuden laitteen kustannukset.
Vaaditut toleranssikynnykset: Aseta tiukat rajat alle mikronin kyvylle monimutkaisimmille geometrioille.
Älä pudota nopeusmittariin. Suuremmat karan nopeudet eivät automaattisesti takaa korkeampaa tuotantokapasiteettia. Työkalun tärinä pilaa helposti pintakäsittelyn. Huono koneen jäykkyys aiheuttaa tärinäjälkiä materiaaliin. Nopeampi romuttaminen tuottaa yksinkertaisesti enemmän jätettä lyhyemmässä ajassa. Sinun on tasapainotettava karan maksimikierrosluku suhteessa yleiseen rakenteelliseen jäykkyyteen. Tarkkuustyöstö vaatii ehdotonta vakautta suurissa lastuamiskuormissa.
Kara toimii minkä tahansa tarkkuussorvin sykkivänä sydämenä. Laakerin rakenne sanelee suoraan leikkaustarkkuuden. Erittäin tarkat kulmikkaat kosketuslaakerit tarjoavat tarvittavan aksiaalisen tuen. Karan massa vaikuttaa voimakkaasti tärinän vaimennukseen. Raskaat karat vastustavat taipumista aggressiivisen materiaalin poiston aikana. Tämän jäykkyyden ansiosta kone pystyy pitämään poikkeuksellisen tiukat toleranssit. Voit työstää luotettavasti vaikeita ilmailu- ja avaruusseoksia tai karkaistuja teräksiä. Runout-mittarit määrittävät todellisen pyörimistarkkuuden. Sinun tulee vaatia loppuspesifikaatioita, jotka mitataan mikronin tarkkuudella.
Jatkuva toiminta tuo vakavia ympäristöhaasteita. Kitka tuottaa valtavia määriä sisäistä lämpöä. Lämpö muuttaa luonnollisesti koneen geometriaa pitkän työvuoron aikana. Valurautaiset sängyt laajenevat epätasaisesti. Terminen siirtymä työntää leikkuutyökalun pois ohjelmoidulta radalta. Sinun on vaadittava aktiivisia lämpökartoitusratkaisuja. Huippuluokan koneet käyttävät useita lämpötila-antureita, jotka on jaettu valuun. Ohjausjärjestelmä lukee nämä anturit ja siirtää työkalun asentoja dynaamisesti. Jäähdytetyt jäähdytysjärjestelmät tarjoavat myös olennaisen lämpötilan säädön. Ne estävät leikkuualueen ylikuumenemisen syväporausjaksojen aikana.
Nykyaikaiset koneohjaimet toimivat kuin edistyneet teollisuustietokoneet. Sinun tulee arvioida käyttöliittymä huolellisesti. Järjestelmät, kuten FANUC ja Siemens, tarjoavat erilaisia toimintafilosofioita. Prosessointiteho määrittää, kuinka sujuvasti kone suorittaa monimutkaiset työstöradat. Ennakointiominaisuudet lukevat tuhansia koodilohkoja etukäteen. Tämä estää työkalua pätkimästä monimutkaisten käyräinterpolaatioiden aikana. Operaattoreiden käyttöönotto riippuu suuresti intuitiivisista ohjausasetteluista. Hankalat käyttöliittymät aiheuttavat liiallisia asennusviiveitä. Haluat ohjelmistoekosysteemit, jotka on suunniteltu nopeaa ohjelmointia varten.
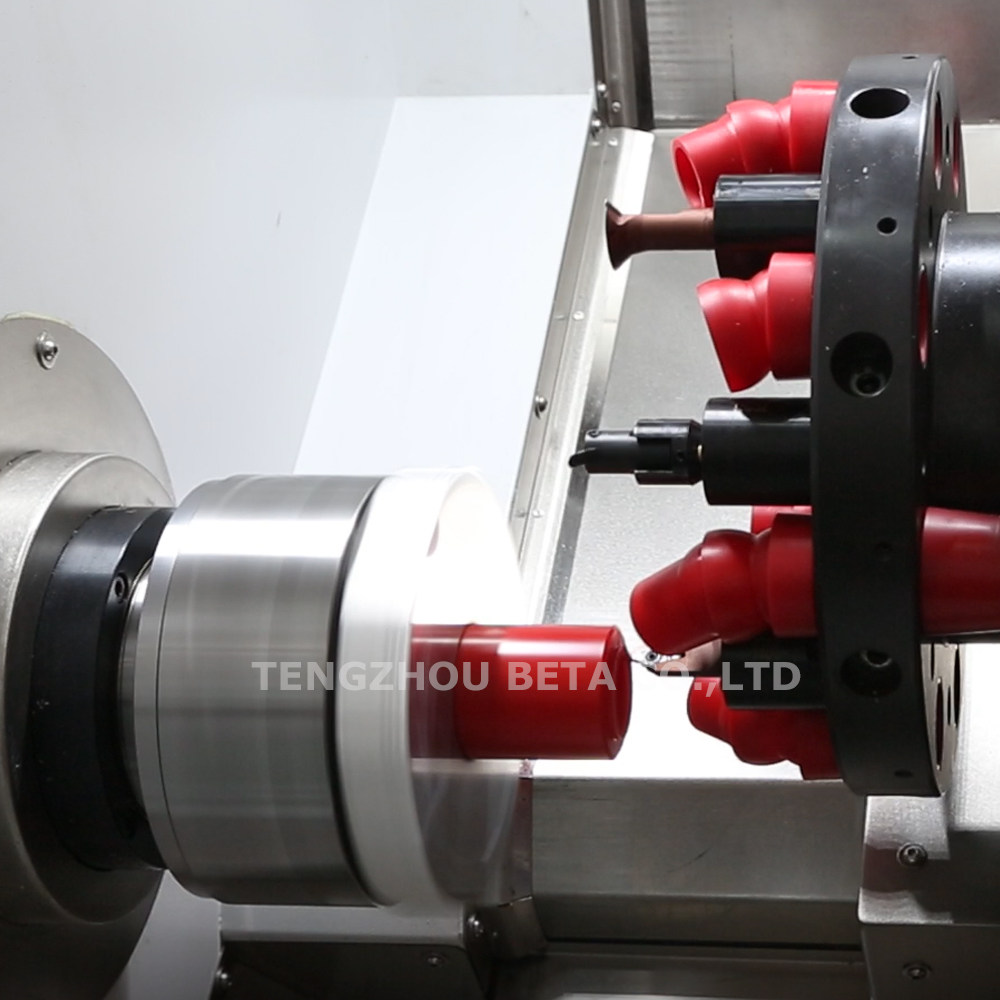
Tavalliset metallintyöstösorvit sopivat erinomaisesti teräksen ja alumiinin leikkaamiseen. Ne epäonnistuvat usein surkeasti, kun työstetään joustavia polymeerejä. Elastomeerit vaativat täysin erilaista leikkausfysiikkaa. Tarkan ratkaisusi luokitteleminen estää kalliit yhteensopimattomuudet. Sinun on sovitettava koneen arkkitehtuuri materiaaliprofiiliin.
Valmistajat, jotka käsittelevät elastomeerejä, polyuretaaneja ja PTFE:tä, kohtaavat ainutlaatuisia haasteita. Näihin sovelluksiin investoi omistettuun CNC Seal -sorvaussorvi on ehdoton välttämättömyys. Erikoisarkkitehtuurit estävät materiaalin repeytymisen. Ne käsittelevät polymeeriaihioiden elastisuutta vaivattomasti.
Tiivisteen kääntäminen vaatii erilliset nopeudet ja syöttöstrategiat. Pehmeiden polymeerien leikkaaminen vaatii uskomattoman korkean karan kierrosluvun. Erikoistyökalut leikkaavat materiaalin läpi työntämisen sijaan. Tällä lähestymistavalla saavutetaan tarkat huulien geometriat. Vakionopeudet yksinkertaisesti muuttavat polymeeriä leikkauksen aikana. Tarkat pintakäsittelyt määräävät, kestääkö hydraulitiiviste painetta vai rikkoutuuko se välittömästi.
Joustavien materiaalien pitäminen vaatii kehittyneitä kiinnitysjärjestelmiä. Vakiohydrauliset leukaistukat murskaavat pehmeät polyuretaaniaihiot. Tyhjiökiinnitysjärjestelmä tarjoaa tasaisen pitovoiman. Tämä estää osien vääristymisen aggressiivisten kääntöjaksojen aikana. Imu kiinnittää polymeerin turvallisesti muuttamatta sen rakenteellista eheyttä.
Jälkiasennetun metallisorvin käyttö suuren volyymin tiivistesorvaukseen aiheuttaa vakavia riskejä. Tiivisteen huulissa esiintyy usein mikroskooppisia pintavirheitä. Nämä pienet epätäydellisyydet luovat nestevuotoreittejä. Tämän seurauksena epäonnistumistiheys nousee pilviin lopullisissa nesteenhallintasovelluksissa. Erikoislaitteet eliminoivat tämän kalliin kokeilu- ja erehdysprosessin.
Taulukko: Sorvausalustojen arkkitehtoniset erot
Ominaisuusluokka |
Tavallinen metallisorvi |
Omistettu polymeerisorvi |
|---|---|---|
Työnpito-lähestymistapa |
Korkeapaineiset hydrauliset leukaistukat |
Vähäsäröiset tyhjiökiinnitysjärjestelmät |
Karan dynamiikka |
Suuri vääntömomentti, kohtuulliset kierroslukurajat |
Äärimmäisen korkea kierrosluku, alhainen tärinäsäätö |
Työkalujen geometria |
Negatiiviset haravat lastun rikkomiseen |
Partaterävä positiivinen harava viipalointiin |
Jäähdytysnestestrategia |
Korkeapaineinen tulvajäähdytysneste |
Usein kuivaleikkaus- tai ilmapuhallusjärjestelmät |
Teollisuussektorilla on kova pula koneistajista. Kokeneita operaattoreita on edelleen vaikea löytää ja säilyttää. Sinun on arvioitava, kuinka intuitiiviselta uusi laite tuntuu. CAM-CNC-työnkulku vaikuttaa suoraan käyttöönottonopeuksiin. Monimutkaiset ohjelmistot luovat valtavia harjoittelun pullonkauloja. Virtaviivainen käyttöliittymä antaa vähemmän kokeneille käyttäjille mahdollisuuden. He voivat asentaa koneet turvallisesti nopeammin. Kattavat toimittajien koulutusohjelmat tulevat korvaamattomiksi käyttöönottovaiheiden aikana.
Automaatio lupaa valtavia tuottavuuden lisäyksiä. Integraatio kätkee kuitenkin jyrkät suunnittelukustannukset. Tankosyöttölaitteiden lisääminen vaatii tarkan karan kohdistuksen. Robottikuormaajat vaativat monimutkaisia kättelysignaaleja koneiden välillä. Mukautetut live-työkalut aiheuttavat välysongelmia leikkauskuoren sisällä. Sinun on puututtava näihin piilokuluihin ajoissa. Jos automaatiointegraatiota ei suunnitella, tuotannon käynnistäminen viivästyy. Varmista, että sorvissa on avoimet tietoliikenneportit.
Kehittyneet laitteet vaativat vakaan fyysisen ympäristön. Sinun on tarkistettava fyysinen jalanjälki pohjapiirroksiasi vasten. Perustuksen jäykkyys on ehdoton vaatimus. Raskaat koneet vaativat paksuja teräsbetonilaattoja. Heikko lattia mahdollistaa ulkoisen tärinän pääsyn leikkausalueelle. Virtalähteen stabilointi estää sähkövaurioita. Jännitteenvaihtelut paistavat herkät CNC-prosessorilevyt nopeasti. Erillisten linjahoitolaitteiden asentaminen suojaa massiivisia pääomasijoituksiasi.
Tarran alkuperäisen hinnan ylittäminen on ratkaisevan tärkeää pitkän aikavälin kannattavuuden kannalta. Älykkäät ostajat arvioivat elinikäisiä käyttökustannuksia tarkasti. Ennaltaehkäisevät ylläpitokustannukset kasvavat nopeasti yli vuosikymmenen. Energiankulutus tyhjentää kauppojen budjetteja jatkuvassa kolmivuorotyössä. Työkalun käyttöikä sanelee päivittäiset kulutuskulut. Halvempi kone kuluttaa kalliit terät usein kaksi kertaa nopeammin. Kehitä lopullinen arviosi näiden ennustettavien elinkaarikulujen ympärille.
Palvelutasosopimukset (SLA) erottavat luotettavat kumppanit huonoista toimittajista. Vertaile valmistajia tiukasti taattujen vasteaikojen perusteella. Kaatunut kone heikentää tuloja joka ikinen tunti. Tarvitset teknikon paikan päällä 24 tunnin kuluessa. Paikallisilla varaosavarastoilla on valtava merkitys. Vaihtokarojen toimittaminen ulkomailta aiheuttaa tuhoisia tuotannon viivästyksiä. Vaadi fyysistä näyttöä paikallisesta varaosien varastosta.
Viimeistele finalisteille aina kykytesti. Älä koskaan osta konetta pelkästään esitteiden lupausten perusteella. Neuvo insinööritiimiäsi vaatimaan fyysistä testileikkausta. Toimita myyjälle tarkka CAD-mallisi. Tarjoa heille päivittäin käyttämäsi raaka-aine. Pyydä yksityiskohtainen aikatutkimus, jossa dokumentoidaan asennus- ja leikkausvaiheet. Jos toimittaja kieltäytyy tästä fyysisestä validoinnista, poista se välittömästi luettelosta.
Oikean laitteiston varmistaminen sanelee kilpailuetusi tarkkuusvalmistuksessa. Paras CNC-sorvi on täsmälleen linjassa myymäläsi hallitsevien materiaaliprofiilien kanssa. Se täyttää vaivattomasti tiukimmatkin toleranssivaatimukset. Lämpöstabiilisuus tai erikoistunut työskentely aiheuttaa yksinkertaisesti päivittäistä tuotantopäänsärkyä. Sinun on vaadittava todistettavissa oleva suoritustodistus ennen ostotilausten antamista.
Aloita arviointiprosessisi tänään. Ohjaa suunnittelutiimisi tarkastamaan nykyiset tuotannon pullonkaulat. Tee kattava luettelo kolmesta vaikeimmasta osastasi tai tiivisteestäsi. Lähetä nämä haastavat profiilit jatkoon valituille valmistajillesi. Pyydä kohdennettuja aikatutkimuksia ja fyysisten kokeiden leikkauksia. Tämä päättäväinen toiminta takaa seuraavalle pääomasijoituksellesi mitattavissa olevan pitkän aikavälin kannattavuuden.
V: Sijoitetun pääoman tuotto riippuu suuresti toiminnallisista muuttujista. Vuororakenteet, romun vähennysaste ja osien monimutkaisuus sanelevat aikajanan. Kolmen vuoron ajaminen nopeuttaa takaisinmaksua merkittävästi. Useimmat täysin käytetyt tarkkuuslaitteet saavuttavat täyden sijoitetun pääoman tuottoprosentin 18–36 kuukaudessa. Tarkoitettu automaatiointegraatio voi tiivistää tätä aikajanaa entisestään eliminoimalla joutotunnit.
V: A CNC Seal-sorvaussorvi käyttää äärimmäistä karan kierroslukua pehmeiden polymeerien viipaloimiseksi turvallisesti. Se käyttää tyhjiöistukkaa hydraulisten murskausleukojen sijaan. Erikoistunut makroohjelmisto luo helposti monimutkaisia tiivistehuuligeometrioita. Vakiosorvit työntävät materiaalia, mikä aiheuttaa elastomeerien muodonmuutoksia. Polymeerikohtaiset koneet takaavat tiukat toleranssit ilman, että joustava materiaali repeytyy.
V: Tee aina ero osien ja työn kattavuuden välillä. Monet takuut kattavat rikkinäiset komponentit, mutta niistä veloitetaan kohtuuttomia tuntipalkkoja. Korosta karakohtaisen peiton tärkeyttä. Nopeat karat kestävät valtavaa rasitusta ja maksavat tuhansia vaihtaminen. Varmista lopuksi, että sopimukseen sisältyy taatut palvelun vasteajat suunnittelemattomien seisokkien minimoimiseksi.
V: Lämmön muodostuminen saa koneen valukappaleet laajenemaan jatkuvan käytön aikana. Tämä lämpösiirtymä työntää leikkuutyökalun toleranssin ulkopuolelle. Sisäänrakennettu ohjelmistokompensointi säätää työkalun reittejä dynaamisesti käyttämällä anturin palautetta. Jäähdytysnestejärjestelmät säätelevät sisälämpötiloja aktiivisesti. Näistä lämmönhallintatyökaluista ei voida täysin neuvotella ilmailu-, lääketieteellinen- tai nesteenhallintasovelluksissa.


