

การเข้าชม: 0 ผู้แต่ง: บรรณาธิการเว็บไซต์ เวลาเผยแพร่: 2026-09-02 ที่มา: เว็บไซต์


การพึ่งพาซัพพลายเออร์ภายนอกสำหรับซีลแบบกำหนดเองหรือการเปลี่ยนทดแทนมักจะนำไปสู่การหยุดทำงานที่ยอมรับไม่ได้ ปริมาณการสั่งซื้อขั้นต่ำที่สูงมักทำให้งานบำรุงรักษาง่ายยุ่งยาก ผู้ผลิตสมัยใหม่ไม่สามารถรอเป็นเวลาหลายสัปดาห์สำหรับส่วนประกอบที่สำคัญได้ คุณต้องมีชิ้นส่วนทันทีเพื่อให้การดำเนินงานดำเนินไปได้อย่างราบรื่น
การเปลี่ยนไปใช้การผลิตภายในองค์กรโดยใช้ เครื่องกลึง CNC Seal แสดงถึงการเปลี่ยนแปลงการดำเนินงานเชิงกลยุทธ์ ช่วยลดการพึ่งพาสินค้าคงคลังที่สั่งซื้อล่วงหน้า คุณสามารถควบคุมลำดับเวลาการผลิตของคุณได้อย่างสมบูรณ์ การผลิตซีลโพลีเมอร์ของคุณเองตามความต้องการจะช่วยลดปัญหาคอขวดในห่วงโซ่อุปทานได้อย่างมาก
คู่มือนี้จะแนะนำคุณตลอดขั้นตอนการทำงานที่จำเป็นสำหรับการผลิตภายในองค์กร เราสำรวจการพิจารณาเนื้อหาที่สำคัญและเกณฑ์การประเมิน คุณจะได้เรียนรู้วิธีการใช้งานและเพิ่มประสิทธิภาพการตัดซีล CNC ในสภาพแวดล้อมการผลิตที่มีความต้องการสูง การปฏิบัติตามขั้นตอนเหล่านี้ช่วยให้มั่นใจได้ถึงความแม่นยำ ความเร็ว และความน่าเชื่อถือในโรงงานของคุณ
การเรียนรู้ เครื่องกลึงซีล CNC จำเป็นต้องปรับซอฟต์แวร์ CAM เฉพาะทางให้สอดคล้องกับคุณสมบัติเฉพาะของโพลีเมอร์และอีลาสโตเมอร์
การทำให้ขั้นตอนการปฏิบัติงานมาตรฐาน (SOP) ของคุณเป็นมาตรฐาน ตั้งแต่การจับแท่งเหล็กไปจนถึงการดำเนินการเส้นทางเครื่องมือ จะช่วยลดอัตราเศษซากได้อย่างมาก
การประเมินเครื่องจักรจำเป็นต้องมองข้ามต้นทุนพื้นฐานเพื่อคำนึงถึงความยืดหยุ่นของเครื่องมือ การรวมซอฟต์แวร์ และความแข็งแกร่งของสปินเดิลสำหรับวัสดุอ่อน
การตั้งค่าที่เหมาะสมช่วยลดความเสี่ยงในการประมวลผลทั่วไป เช่น การโก่งตัวของวัสดุและการขยายตัวเนื่องจากความร้อนในพลาสติก
การขยายตัวของสินค้าคงคลังเชื่อมโยงกับเงินทุนหมุนเวียนที่สำคัญ โรงงานหลายแห่งมีซีลหลายพันขนาดไว้เผื่อในกรณีที่เครื่องจักรหยุดทำงาน ความล่าช้าของห่วงโซ่อุปทานยิ่งทำให้ปัญหานี้ซับซ้อนยิ่งขึ้น การรอ U-cup แบบกำหนดเองอาจทำให้การผลิตหยุดชะงักเป็นเวลาหลายวัน การลงทุนในเครื่องจักรเฉพาะนั้นจำเป็นต้องมีรายจ่ายฝ่ายทุนล่วงหน้า อย่างไรก็ตาม ความคล่องตัวในการปฏิบัติงานที่ได้รับนั้นเกิดขึ้นทันทีและเป็นรูปธรรม
คุณต้องกำหนดว่าการใช้งานที่ประสบความสำเร็จจะเป็นอย่างไรสำหรับสถานที่ของคุณ ความสำเร็จมักจะหมายถึงการผลิตโอริง ถ้วยตัวยู หรือซีลไวเปอร์ตามสั่งภายใน 24 ชั่วโมง การรักษาความคลาดเคลื่อนให้เข้มงวดก็เป็นสิ่งจำเป็นเช่นกัน เครื่องจักรที่มีความสามารถควรส่งออกชิ้นส่วนที่ตรงหรือเกินกว่าข้อกำหนดของ OEM ความสามารถนี้เปลี่ยนแผนกบำรุงรักษาที่ซบเซาให้เป็นหน่วยที่มีการตอบสนองสูง
การใช้เครื่องจักรใหม่นำมาซึ่งความท้าทายที่แตกต่าง คุณต้องสร้างสมดุลระหว่างช่วงการเรียนรู้กับผลตอบแทนจากการปฏิบัติงาน การฝึกอบรมผู้ปฏิบัติงานต้องใช้เวลา การนำซอฟต์แวร์มาใช้ต้องใช้ความอดทน แต่รางวัลก็คือความเป็นอิสระในการผลิตโดยสมบูรณ์ คุณไม่ต้องกังวลกับชิ้นส่วนของซัพพลายเออร์ที่เลิกผลิตอีกต่อไป คุณเป็นผู้กำหนดตารางการผลิตของคุณเอง
ระบุโปรไฟล์ซีล 20 อันดับแรกที่โรงงานของคุณใช้เป็นประจำทุกปี
ฝึกอบรมผู้ปฏิบัติงานอย่างน้อยสองคนเพื่อหลีกเลี่ยงความล้มเหลวจุดเดียว
สต็อกสินค้าคงคลังพื้นฐานของโพลียูรีเทนดิบและเหล็กแท่ง PTFE
เครื่องกลึงซีลเฉพาะทำงานแตกต่างจาก CNC สำหรับงานโลหะมาตรฐาน การตัดโลหะต้องใช้แรงบิดสูงในการตัดโลหะผสมแข็ง การตัดซีลต้องใช้ความเร็วแกนหมุนที่สูงขึ้นและเครื่องมือที่คมกริบ วัสดุที่อ่อนนุ่มจะเสียรูปได้ง่ายภายใต้ความกดดัน ระบบจับยึดแบบสุญญากาศหรือขากรรไกรแบบอ่อนโดยเฉพาะป้องกันการบดอัดวัสดุ การยึดโพลีเมอร์ที่ยืดหยุ่นได้ต้องใช้ความประณีต ไม่ใช่การใช้กำลังรุนแรง
ข้อกำหนดด้านเครื่องมือมีความเชี่ยวชาญสูง คุณต้องมีรูปทรงการตัดที่คมกริบซึ่งออกแบบมาโดยเฉพาะสำหรับอีลาสโตเมอร์ เช่น PU และ NBR พลาสติกแข็ง เช่น PTFE และ PEEK จำเป็นต้องมีมุมเครื่องมือที่ได้รับการปรับปรุงด้วยเช่นกัน เม็ดมีดคาร์ไบด์มาตรฐานสำหรับเหล็กจะทำให้เกิดการฉีกขาดหรือหลอมละลาย อีลาสโตเมอร์จำเป็นต้องมีการตัดเฉือน แรงเสียดทานจะต้องน้อยที่สุดเพื่อป้องกันความเสียหายจากความร้อนต่อขอบซีล
ซอฟต์แวร์และคอนโทรลเลอร์มีบทบาทสำคัญในการใช้งาน เครื่องซีลสมัยใหม่ใช้โปรแกรมสนทนา ซอฟต์แวร์ออนบอร์ดเฉพาะทางแปลโปรไฟล์ซีลเป็น G-code โดยตรง ซึ่งช่วยลดความจำเป็นในการสร้างแบบจำลอง CAD/CAM ที่ซับซ้อน ผู้ปฏิบัติงานเพียงเลือกโปรไฟล์ U-cup ป้อนขนาด และสร้างเส้นทางเครื่องมือ ซึ่งช่วยลดอุปสรรคในการเข้ามาของช่างเครื่องมือใหม่ได้อย่างมาก
ใช้ปากตัดโลหะมาตรฐานเพื่อจับยึดโพลียูรีเทนแบบอ่อน
การใช้เครื่องมือทื่อซึ่งทำให้วัสดุหลุดออกแทนที่จะตัดอย่างหมดจด
ละเว้นระดับความแข็งของวัสดุเมื่อเลือกความเร็วของสปินเดิล
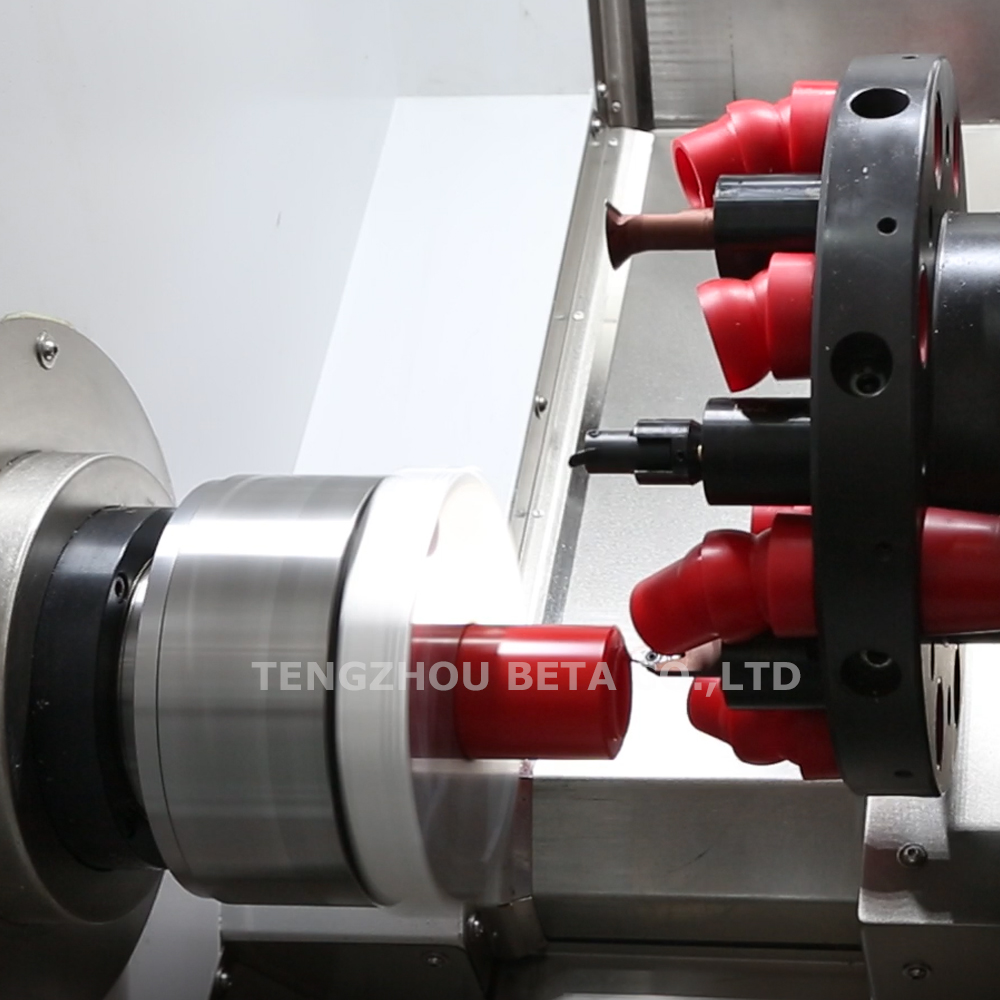
การเลือกท่อหรือบิลเล็ตกึ่งสำเร็จรูปที่ถูกต้องคือขั้นตอนที่หนึ่ง วัสดุบิลเล็ตต้องตรงกับข้อกำหนดการใช้งาน ซีลไฮดรอลิกมักต้องใช้โพลียูรีเทนที่ทนทาน การใช้งานทางเคมีอาจต้องใช้ PTFE ตรวจสอบบิลเล็ตเพื่อหาช่องว่างหรือสิ่งเจือปนก่อนทำการจับจับ แม้แต่ข้อบกพร่องเล็กๆ น้อยๆ ของวัสดุก็ยังทำลายขอบปิดผนึกขั้นสุดท้ายได้
กลยุทธ์การจับยึดจะกำหนดความแม่นยำขั้นสุดท้ายของคุณ วัสดุที่มีความยืดหยุ่นจะบิดเบี้ยวหากยึดแน่นเกินไป การใช้ปากจับแบบอ่อนทำให้สามารถจับยึดเส้นผ่านศูนย์กลางภายนอกได้อย่างสม่ำเสมอ ปลอกรัดขั้นบันไดกระจายแรงจับยึดอย่างสม่ำเสมอ แกนขยายภายในช่วยยึดท่อที่ยืดหยุ่นจากภายในสู่ภายนอก วิธีการเหล่านี้ช่วยยึดวัสดุไว้โดยไม่ทำให้เกิดการตกไข่ หากเหล็กแท่งเสียรูปในหัวจับ ชิ้นส่วนสุดท้ายจะหลุดออกจากทรงกลม
คุณต้องเลือกรูปทรงการตัดที่ถูกต้องตามความแข็งของวัสดุ วัสดุ Shore A มีความนุ่มและเป็นยาง พวกเขาต้องการความคมสูงและคราดเชิงบวกสูง วัสดุ Shore D เป็นพลาสติกที่แข็งกว่า พวกเขาต้องการคมตัดที่แข็งแกร่งเพื่อรองรับแรงตัดที่สูงขึ้น การจับคู่เครื่องมือกับ Durometer จะช่วยป้องกันการฉีกขาดของพื้นผิว
การตั้งค่าออฟเซ็ตเครื่องมืออย่างแม่นยำนั้นไม่สามารถต่อรองได้ ตรวจสอบให้แน่ใจว่าการวิ่งหนีเป็นศูนย์สำหรับริมฝีปากการปิดผนึกที่สำคัญ การสั่นสะเทือนหรือการวางแนวที่ไม่ถูกต้องจะทำให้เกิดรอยสะท้าน พูดพล่อยทำให้ความสามารถของซีลในการกักแรงดันของเหลวลดลง ใช้เครื่องมือตั้งค่าล่วงหน้าหากมี ปรับเทียบเครื่องมือของคุณเมื่อเริ่มต้นทุกกะ
การสร้างเส้นทางเครื่องมือต้องใช้แนวทางเชิงกลยุทธ์ แบ่งกระบวนการออกเป็นการกลึงหยาบและการเก็บผิวละเอียด การผ่านหยาบจะขจัดวัสดุที่เทกองออกอย่างรวดเร็ว เหลือค่าเผื่อไว้เล็กน้อยสำหรับการตัดครั้งสุดท้าย การผ่านการตกแต่งขั้นสุดท้ายจะสร้างผิวสำเร็จที่ต้องการ อย่าพยายามตัดโปรไฟล์ทั้งหมดในครั้งเดียว
การจัดการการสร้างความร้อนเป็นสิ่งสำคัญ เน้นย้ำถึงความสำคัญของอัตราการป้อนและความเร็วสปินเดิลที่เหมาะสม ความเร็วของสปินเดิลที่สูงรวมกับการป้อนที่ช้าทำให้เกิดแรงเสียดทาน แรงเสียดทานละลายพลาสติกเช่น POM และ PTFE เพิ่มประสิทธิภาพฟีดของคุณเพื่อสร้างเศษที่สะอาด ให้เครื่องมือเคลื่อนที่อยู่เสมอเพื่อป้องกันความร้อนสะสมที่คมตัด
ดำเนินการลำดับการตัดอย่างมีเหตุผล เริ่มต้นด้วยการตัดเฉือนเส้นผ่านศูนย์กลางด้านใน จากนั้น กำหนดรูปร่างเส้นผ่านศูนย์กลางภายนอก ดำเนินการเซาะร่องช่องภายใน สุดท้ายให้แยกซีลที่เสร็จแล้วออกจากบิลเล็ต ลำดับนี้จะรักษาความแข็งแกร่งสูงสุดตลอดรอบการตัดเฉือน
สร้างโปรโตคอลการควบคุมคุณภาพที่เข้มงวด ใช้เครื่องเปรียบเทียบเชิงแสงเพื่อตรวจสอบมุมปากที่สำคัญ ใช้คาลิปเปอร์แรงต่ำแบบพิเศษในการวัดขนาด วัสดุเนื้ออ่อนจะถูกบีบอัดเมื่อวัดด้วยไมโครมิเตอร์มาตรฐาน บัญชีสำหรับการผ่อนคลายวัสดุ อีลาสโตเมอร์มักจะหดตัวเล็กน้อยทันทีหลังจากการแยกส่วน วัดชิ้นส่วนอีกครั้งหลังจากที่เย็นลงถึงอุณหภูมิห้อง
การตัดเฉือนโพลีเมอร์ทำให้เกิดความท้าทายด้านพฤติกรรมที่เป็นเอกลักษณ์ คุณต้องคาดหวังว่าวัสดุจะตอบสนองต่อเครื่องมือตัดอย่างไร การเตรียมการช่วยป้องกันชิ้นส่วนที่เสียหาย
การโก่งตัวของวัสดุเป็นอุปสรรคสำคัญ อีลาสโตเมอร์ชนิดอ่อน เช่น โพลียูรีเทนหรือยางไนไตรล์ มีแนวโน้มที่จะโค้งงอออกจากเครื่องมือ สิ่งนี้เรียกว่า 'push-off' คุณต้องตั้งโปรแกรมเส้นทางเครื่องมือให้พิจารณาถึงลักษณะการทำงานนี้ ใช้การส่งผ่านการตกแต่งที่เบากว่า ใช้เครื่องมือที่คมกริบเพื่อลดแรงกดในการตัด บางครั้ง การตั้งโปรแกรมการตัดลึกลงไปเล็กน้อยจะช่วยชดเชยวัสดุที่งอออกไป
การขยายตัวเนื่องจากความร้อนทำลายความทนทาน พลาสติกเช่น PTFE และ POM จะขยายตัวอย่างมากในระหว่างการตัดเนื่องจากแรงเสียดทาน หากตัดเฉือนขณะอุ่น ก็จะหดตัวเมื่อเย็นลง ชิ้นส่วนที่ได้จะหลุดจากความทนทาน จัดการกับความเสี่ยงนี้ทันที ใช้แนวทางการจ่ายน้ำหล่อเย็นที่เหมาะสมเมื่อได้รับอนุญาต เพิ่มอัตราการป้อนเพื่อระบายความร้อนผ่านชิป หลีกเลี่ยงการปล่อยให้เครื่องมืออยู่ในจุดเดียว
การจัดการชิปที่เป็นเส้นหรือเศษไม้นั้นน่าหงุดหงิด การกลึงพลาสติกมักทำให้เกิดเศษที่ต่อเนื่องและเป็นเส้น เชือกเหล่านี้จะพันรอบหัวจับและทำลายพื้นผิวชิ้นงาน พวกเขายังสามารถพันกันในเครื่องมือได้ ใช้วงจรการจิกเพื่อหักเศษ ปรับอัตราป้อนของคุณเพื่อกระตุ้นให้เศษหัก การจัดการชิปที่เหมาะสมช่วยให้เครื่องทำงานอย่างปลอดภัย
ตารางต่อไปนี้สรุปแนวทางแก้ไขปัญหาทั่วไปเกี่ยวกับการตัดเฉือนโพลีเมอร์
ประเภทวัสดุ |
ปัญหาการตัดเฉือนทั่วไป |
โซลูชั่นที่แนะนำ |
|---|---|---|
โพลียูรีเทน (PU) |
การผลักวัสดุ น้ำตาไหล |
ใช้มุมคายบวกสูง เครื่องมือที่คมมาก |
PTFE (เทฟลอน) |
การขยายตัวทางความร้อน หดตัว |
เพิ่มอัตราการป้อน ใช้ระเบิดลมหรือสารหล่อเย็น |
POM (เดลริน) |
กองฟางที่ต่อเนื่องกัน |
ใช้วงจรการกลึงแบบจิก ปรับความเร็วฟีด |
NBR (ไนไตรล์) |
เครื่องหมายการพูดพล่อยบนพื้นผิว |
ลดความเร็วของแกนหมุน ตรวจสอบให้แน่ใจว่ามีการจับยึดภายในอย่างเข้มงวด |
การเลือกเครื่องจักรที่เหมาะสมจะกำหนดความสามารถในการผลิตในอนาคตของคุณ เชื่อมต่อข้อมูลจำเพาะของเครื่องจักรเข้ากับความเป็นจริงในการผลิตของคุณโดยตรง สปินเดิลที่มีความเร็วรอบสูงช่วยให้สามารถตัดยางอ่อนได้สะอาดยิ่งขึ้น ซอฟต์แวร์ออนบอร์ดเฉพาะทางช่วยลดเวลาการฝึกอบรมผู้ปฏิบัติงานลงอย่างมาก อย่าซื้อเครื่องจักรโดยยึดตามเอกสารข้อมูลจำเพาะเพียงอย่างเดียว ทำความเข้าใจว่าข้อกำหนดเหล่านั้นแก้ปัญหาพื้นประจำวันของคุณได้อย่างไร
ประเมินความสามารถในการขยายขนาดและรอยเท้าทางกายภาพของคุณ พิจารณาว่าเครื่องจักรระดับเริ่มต้นขนาดกะทัดรัดตรงตามความต้องการยกเครื่องซ่อมบำรุงรักษา (MRO) ในปัจจุบันของคุณหรือไม่ ร้านค้าขนาดเล็กมักต้องการอะไหล่ทดแทนตามความต้องการ ในทางกลับกัน เครื่องจักรที่มีความจุสูงเหมาะกับสายการผลิต OEM การผลิตขนาดใหญ่ต้องการเครื่องป้อนชิ้นงานแบบแท่งที่แข็งแกร่งและเครื่องจับชิ้นส่วนแบบอัตโนมัติ
ประเมินการสนับสนุนผู้ขายและระบบนิเวศของเครื่องมือ เครื่องจักรที่ดีที่สุดจะไม่มีประโยชน์หากไม่มีการสนับสนุนที่เชื่อถือได้ ตรวจสอบความพร้อมของเครื่องมือตัดทดแทน ถามเกี่ยวกับการอัพเดตซอฟต์แวร์และการแก้ไขปัญหาทางเทคนิค เวลาทำงานของเครื่องในระยะยาวขึ้นอยู่กับผู้จำหน่ายที่ตอบสนอง คุณต้องการคำตอบอย่างรวดเร็วเมื่อเครื่องแจ้งรหัสข้อผิดพลาด
กำหนดขั้นตอนต่อไปของคุณอย่างรอบคอบ แนะนำให้จองการสาธิตผู้ขาย ขอให้ใช้สื่อเฉพาะของคุณในระหว่างการสาธิต การส่งแท่ง PTFE ที่เป็นกรรมสิทธิ์สำหรับการทดสอบการตัดเป็นการพิสูจน์ความสามารถของเครื่องจักร ตรวจสอบชิ้นทดสอบที่เสร็จแล้วอย่างละเอียด การตรวจสอบความถูกต้องโดยตรงนี้จะช่วยลดความเสี่ยงในการลงทุนของคุณให้เหลือน้อยที่สุด
การติดตั้ง a เครื่องกลึงซีเอ็นซีซีล บานพับการทำงานที่แม่นยำ คุณต้องผสมผสานการทำงานที่เข้มงวด เครื่องมือที่คมชัด และเส้นทางเครื่องมือที่ปรับให้เหมาะสมเข้าด้วยกัน การจัดการการขยายตัวเนื่องจากความร้อนและการโก่งตัวของวัสดุทำให้มั่นใจได้ว่าผลผลิตมีคุณภาพสูง การเรียนรู้องค์ประกอบเหล่านี้จะเปลี่ยนบิลเลตดิบให้เป็นโซลูชันการปิดผนึกที่ไร้ที่ติ
การเปลี่ยนไปใช้การผลิตภายในองค์กรถือเป็นโครงการริเริ่มที่ให้ผลตอบแทนสูงและสามารถบรรลุผลได้ เมื่อเข้าหาอย่างเป็นระบบ ความเสี่ยงจะลดลงอย่างรวดเร็ว ความสามารถในการผลิตชิ้นส่วนตามความต้องการทำให้มีความปลอดภัยในการปฏิบัติงานอย่างมาก คุณขจัดความวิตกกังวลในห่วงโซ่อุปทานโดยสิ้นเชิง
ดำเนินการวันนี้เพื่อเพิ่มประสิทธิภาพสิ่งอำนวยความสะดวกของคุณ ประเมินต้นทุนการจัดซื้อซีลในปัจจุบันและระยะเวลาดำเนินการ ตรวจสอบข้อมูลจำเพาะของเครื่องกับโปรไฟล์ซีลทั่วไปของคุณ ติดต่อวิศวกรแอปพลิเคชันเพื่อการวิเคราะห์รอบเวลาที่ครอบคลุม เริ่มสร้างขีดความสามารถด้านการผลิตอิสระของคุณทันที
ตอบ: โดยทั่วไปค่าความคลาดเคลื่อนตามจริงจะอยู่ในช่วงตั้งแต่ ±0.02 มม. ถึง ±0.05 มม. การบรรลุเป้าหมายนี้ขึ้นอยู่กับ Durometer ของวัสดุเป็นอย่างมาก ความคมของเครื่องมือและการควบคุมอุณหภูมิที่ดีเยี่ยมก็มีความสำคัญเช่นกัน ยางที่นิ่มกว่าจะยึดตามขีดจำกัดที่เข้มงวดได้ยากกว่าพลาสติกแข็งเช่น PTFE
ตอบ: ไม่จำเป็น เครื่องกลึงซีลสมัยใหม่มักใช้ซอฟต์แวร์สนทนาที่เป็นกรรมสิทธิ์ มาพร้อมกับโปรไฟล์ซีลที่โหลดไว้ล่วงหน้า สิ่งนี้ช่วยลดอุปสรรคในการเข้าได้อย่างมากเมื่อเทียบกับการเขียนโปรแกรม G-code แบบดั้งเดิม ผู้ปฏิบัติงานสามารถเรียนรู้อินเทอร์เฟซได้อย่างรวดเร็ว
ตอบ: ใช่ แต่มีข้อควรระวังอยู่ เครื่องกลึงโลหะมักขาดความเร็วแกนหมุนสูงที่จำเป็นสำหรับโพลีเมอร์แบบอ่อน พวกเขาต่อสู้กับการจัดการชิปที่เข้มงวด นอกจากนี้ยังขาดซอฟต์แวร์โปรไฟล์ซีลในตัว เครื่องซีลเฉพาะยังคงมีประสิทธิภาพมากกว่าสำหรับการผลิตที่มีส่วนผสมสูง


