

Pregleda: 0 Autor: Urednik stranice Vrijeme objave: 2026-11-19 Porijeklo: stranica


Mnogi vlasnici strojarnica i proizvodni inženjeri suočavaju se sa značajnom zabunom kada se kreću tržištem kapitalne opreme za novi CNC centar za tokarenje. Proizvođači alatnih strojeva često olako koriste izraz 'kosi krevet' u svojim brošurama. Ova marketinška taktika često dovodi do skupih nesporazuma i neusklađene opreme u trgovini.
Konfiguracija pod kutom vrlo je poželjna za modernu strojnu obradu zbog svojih ergonomskih i operativnih prednosti. Međutim, empirijski dokazi iz trgovine pokazuju da nisu svi kosi kreveti jednaki. Industrija temeljno dijeli ove strojeve na True Slant bed i Flatbed Flying Wedge. Potonje je u biti mehaničko zaobilazno rješenje.
Razumijevanje strukturnih, toplinskih i performansi razlika između ova dva temeljna dizajna je ključno. Ovo znanje čini temelj dobre odluke o kupnji. Ova raščlamba istražuje inženjerske principe koji stoje iza obje strukturne arhitekture. Pruža objektivne podatke koji vam pomažu odabrati pravu opremu na temelju vaših specifičnih proizvodnih potreba, tolerancija dijelova i proračunskih ograničenja.
Kreveti True Slant izliveni su kao jedan, čvrsti komad željeza pod kutom. Nude vrhunsku strukturnu krutost, toplinsku stabilnost i prirodnu evakuaciju strugotine potpomognutu gravitacijom.
Flying Wedge tehnički je stroj s ravnim krevetom opremljen kutnim sjedalom. Ovo je sjedalo pričvršćeno na poprečni klizač kako bi oponašalo konfiguraciju kosog kreveta.
True Slant krevet pruža maksimalnu preciznost za veliku brzinu proizvodnje velikih količina. Posljedično, zahtijeva znatno veća kapitalna ulaganja.
Dizajn ravnog kreveta ostaje vrlo isplativ. Nudi izvrsnu stabilnost za teške primjene tokarenja velikog promjera, dok je lakša za proizvodnju.
Znanje kako fizički identificirati pravi nagib naspram letećeg klina zaštitit će vaše ulaganje. To osigurava da vaš stroj ispunjava vaša stvarna radna očekivanja.
Krevet služi kao temeljna kralježnica svakog tokarskog centra. To je primarna konstrukcijska komponenta koja podupire čeoni, stražnji, kolica i kupolu. Svaka unca sile rezanja koja se stvara tijekom procesa obrade prenosi se kroz alat izravno u bazu stroja. Stoga, osnovni dizajn diktira ukupnu izvedbu, točnost i dugovječnost stroja. Loše projektirani temelj ugrozit će preciznost bez obzira na to koliko napredan je sustav upravljanja ili motor vretena.
Geometrija i masa strukture od lijevanog željeza snažno utječu na prigušivanje vibracija, vijek trajanja alata i završnu obradu površine. U operacijama tokarenja, fizička udaljenost između vrha alata za rezanje i linearnih vodilica poznata je kao krak momenta. Dobro dizajniran odljev smanjuje ovaj krak momenta. Ovo smanjenje smanjuje sile poluge koje uzrokuju klepetanje tijekom agresivne grube obrade. Nadalje, kontinuirana, teška matrica od lijevanog željeza apsorbira rezonantne frekvencije prije nego što se reflektiraju natrag u zonu rezanja. Ovo strukturno prigušivanje izravno se prevodi u produljeni životni vijek pločice od tvrdog metala i vrhunsku točnost dimenzija na konačnom izratku.
Pravi kosi krevet ima bazu koja se izlijeva i lijeva pod određenim kutom u ljevaonici. Definirajuća karakteristika ovog dizajna je njegova monolitna struktura. Od poda do vodilica, to je jedan kontinuirani, neprekinuti komad teškog lijevanog željeza poput Meehanita. Između primarne baze stroja i linearnih tračnica nema strukturalnih spojeva, šavova ili pričvršćenih uspona. Ova bešavna konstrukcija osigurava strukturalni integritet bez premca pod velikim opterećenjima rezanja.
Proizvođači prave nagnute krevete pod određenim kutovima nagiba. Svaki kut ima posebnu inženjersku svrhu:
30 stupnjeva: Često se koristi za masivne, teške tokarilice. Održava težište niže u odnosu na tlo, a istovremeno pruža bolji protok strugotine od čisto vodoravne površine.
45 stupnjeva: industrijski standard za općenito CNC tokarenje. Nudi optimalnu ravnotežu između gravitacijske evakuacije strugotine, ergonomije rukovatelja i otiska stroja.
60 stupnjeva: Nalazi se na ultrakompaktnim strojevima ili specijaliziranim visokoproduktivnim tokarskim centrima. Ovaj strmi kut smanjuje prostor na podu i osigurava maksimalan okomiti pad strugotine. Idealan je za automatizirane robotske ćelije za punjenje.
Strukturna analiza ističe tri glavne mehaničke prednosti jednodijelnog kosog kreveta. Prvo, omogućuje evakuaciju strugotine potpomognutu gravitacijom. Žilavi strugotini i vruća rashladna tekućina prirodno padaju ravno u pokretnu traku. Time se sprječava nakupljanje topline oko obratka. Drugo, nagnuti dizajn približava vreteno i tešku steznu glavu operateru. Ovo poboljšava ergonomiju i smanjuje naprezanje donjeg dijela leđa tijekom ručnog utovara dijelova. Konačno, kutna geometrija osigurava da su primarne sile rezanja prema dolje i unatrag usmjerene ravno u najdeblji dio odljevka. Ovo učinkovito neutralizira harmonijske vibracije.
Dizajn Flying Wedge inženjerski je kompromis. Razvijen je kako bi ponudio značajke kosog kreveta na tradicionalnoj horizontalnoj arhitekturi. U ovoj konfiguraciji proizvođači uzimaju standard CNC tokarski stroj s ravnim krevetom i pričvrstite klin pod kutom na ravni poprečni klizač. Povratna glava alata se zatim montira na ovaj kutni adapter. Vizualno, radna ovojnica izgleda identično pravom kosom stroju. Međutim, temeljna mehanika oslanja se na vijčani spoj, a ne na jedan čvrsti odljev.
Primarni pokretač letećeg klina je ekonomija proizvodnje. Lijevanje, strojna obrada i brušenje horizontalne ravne grede geometrijski je jednostavnije. To je znatno jeftinije od proizvodnje monolitnog odljevka pod kutom od 45 stupnjeva. Kalupi za ljevanje su manje složeni, a strojna obrada baze zahtijeva manje specijalizirane opreme. Korištenjem klina koji se pričvršćuje vijcima, proizvođači alatnih strojeva mogu ponuditi trgovinama značajke kosog kreveta po mnogo nižoj cijeni. Ovo se izravno sviđa kupcima koji paze na proračun.
Kupci moraju biti krajnje oprezni. Mnogi strojevi s letećim klinom prodaju se širom industrije kao tokarski strojevi s kosim krevetom. Kupola doista stoji pod kutom, ali primjena ove terminologije na klin pričvršćen vijcima tehnički dovodi u zabludu. Razumijevanje ove razlike je ključno. Strukturno ponašanje vijčanog sklopa pod velikim opterećenjima rezanja bitno se razlikuje od ponašanja jednodijelnog lijevanog ležaja.
Značajka |
Pravi kosi krevet |
Ravni 'Flying Wedge' |
Tradicionalni ravni krevet |
|---|---|---|---|
Struktura lijevanja |
Pojedinačni monolitni kutni komad |
Ravna baza s vijcima pričvršćenim kutnim sjedalom |
Pojedinačni monolitni horizontalni komad |
Čvrstoća i vibracije |
Izuzetno prigušenje, bez slabih spojeva |
Umjereno; vijčani spoj može uzrokovati klepetanje |
Visoka stabilnost, izvrsna za velika opterećenja |
Toplinska stabilnost |
Ujednačena disipacija topline |
Neravnomjerno širenje na vijčanom spoju |
Dosljedno, ali čips može skupiti toplinu |
Evakuacija čipa |
Izvrsno; vertikalni pad potpomognut gravitacijom |
Jadno; iver se ugnijezdi na ravnom toboganu ispod |
Umjereno; zahtijeva ručno ili pranje rashladnom tekućinom |
Troškovno ulaganje |
Premium cijene |
Srednje cijene |
Visoko isplativo |
Strukturni integritet je najkritičniji diferencijator. Pravi kosi krevet oslanja se na kontinuirano lijevano željezo za apsorbiranje sila rezanja, nudeći maksimalnu statičku i dinamičku krutost. Nasuprot tome, leteći klin uvodi mehanički vijčani spoj između kolica i kreveta. U građevinskom inženjerstvu, svaki spoj je potencijalna slaba točka gdje se mogu pojaviti mikro pomaci. Tijekom agresivnih grubih rezova ili isprekidanog tokarenja, ovo sučelje pojačava harmonijske vibracije. To dovodi do smanjene krutosti i tragova klepetanja na obrađenom dijelu.
Toplinska dinamika igra veliku ulogu u točnosti strojne obrade. Dok stroj radi, vreteno, kuglični vijci i djelovanje rezanja stvaraju intenzivnu toplinu. Pravi kosi krevet djeluje kao jedna masa, ravnomjerno apsorbirajući i raspršujući ovu toplinu. Nasuprot tome, u dizajnu letećeg klina, vijčani spoj djeluje kao toplinska barijera. Klin i ravna podloga ispod njega zagrijavaju se i šire različitim brzinama. Ovo neravnomjerno toplinsko širenje uzrokuje pomicanje središta alata tijekom dugih ciklusa. Operateri su tada prisiljeni često podešavati pomak.
Na pravoj kosoj koriti, put od alata za rezanje do posude za strugotine je potpuno nesmetan. Iver pada izravno dolje. Na stroju s letećim klinom, kupola je nagnuta, ali krevet neposredno ispod klina ostaje potpuno ravan. Posljedično, strugotine padaju s izratka samo da bi se ugnijezdile i nakupile na ravnim stazama ili poprečnim klizanjem ispod. Ovo nakupljanje uzrokuje lokalno nakupljanje topline, blokira protok rashladne tekućine i ometa mehaničko kretanje teleskopskih poklopaca.
Nedavne analize tržišta naglašavaju jasnu bifurkaciju u trendovima nabave CNC tokarilica. Sektori poput zrakoplovstva, proizvodnje medicinskih uređaja i proizvodnje električnih vozila zahtijevaju stroža odstupanja od egzotičnih legura. Materijali poput inconela i titana zahtijevaju ultra-krute, prave nagnute arhitekture. Ove primjene pod visokim naprezanjem zahtijevaju vrhunsku toplinsku stabilnost i prigušivanje vibracija koje pruža samo monolitni odljev.
Istodobno, šire tržište podizvođača i radnih mjesta doživljava renesansu u prihvaćanju tradicionalnih ravnih uređaja. Postrojenja shvaćaju da pretjerano kapitaliziranje vrhunskih kosih kreveta za tokarenje opće namjene smanjuje profitne marže. Kontrola troškova pokreće povratak na modernizirani dizajn ravnih platformi. Graditelji nadograđuju ravne platforme s naprednim linearnim vodilicama i poboljšanim sustavima upravljanja. Time se premošćuje jaz između pristupačnosti i visokih performansi. Proizvođači više ne koriste zakošene krevete. Oni strateški usklađuju DNK strukture stroja izravno sa svojim specifičnim obujmom proizvodnje i geometrijom dijelova.
Objektivna je stvarnost da ne zahtijeva svaki proizvodni pogon ultravisoke performanse monolitnog kosog kreveta. Tradicionalni CNC tokarski stroj s ravnim krevetom nudi značajne uštede kapitalnih troškova. Za radnje, laboratorije za izradu prototipa, odjele za održavanje ili okruženja u kojima se izvode proizvodne serije male količine, ovaj dizajn omogućuje brzi povrat ulaganja. Izbjegavate pretjerano kapitaliziranje strukturne krutosti koju vaši specifični dijelovi ne zahtijevaju.
Ravni kreveti izvrsni su u specifičnim primjenama u teškim uvjetima. Njihov širok horizontalni stav, paralelne vodilice i iznimno nisko težište pružaju vrlo stabilnu platformu. To ih čini idealnima za tokarenje masivnih, teških i iznimno dugih izradaka. Industrije koje se bave velikim cijevima za naftu, teškim hidrauličkim cilindrima ili masivnim osovinama za proizvodnju električne energije dosljedno preferiraju uzemljenu, nosivu stabilnost arhitekture ravnog kreveta.
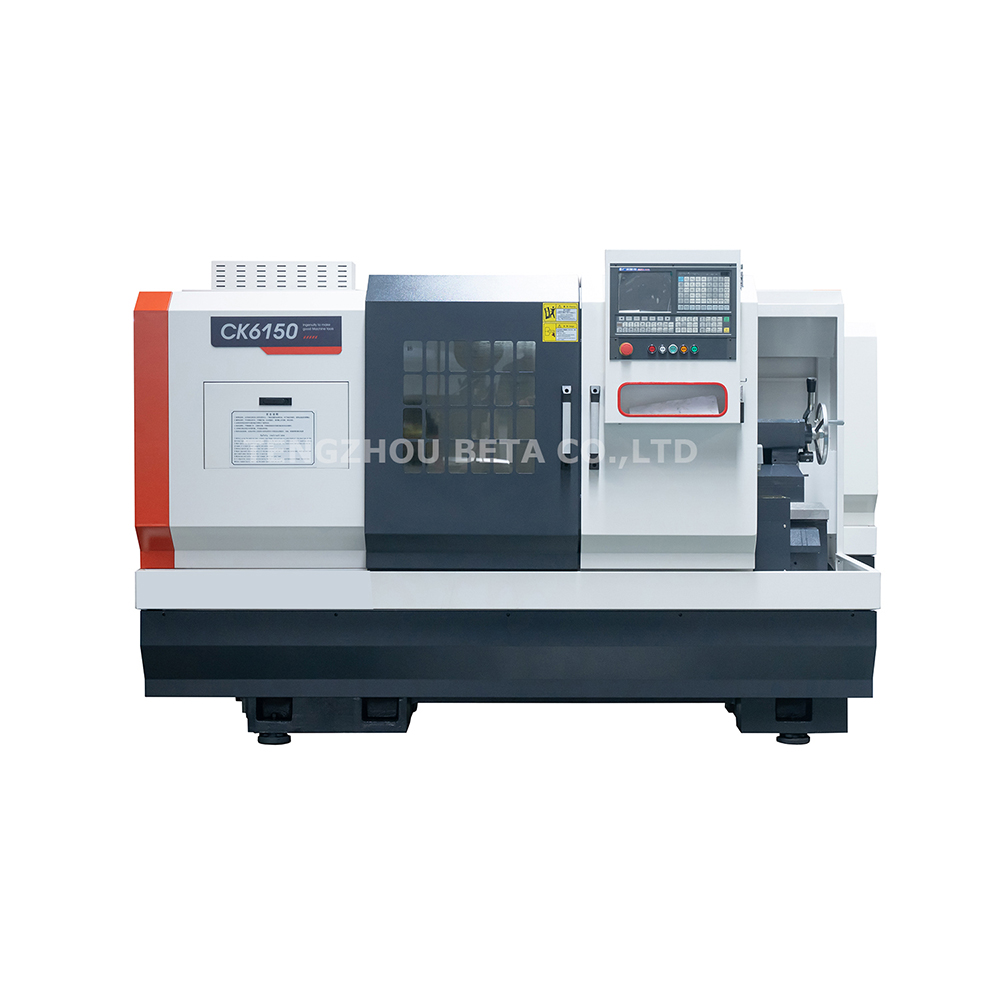
Za kupce koji traže stratešku ravnotežu pristupačnih cijena i pouzdanih performansi, istraživanje namjenskih modela ravnih kreveta je razborit korak. Prilikom ocjenjivanja opreme potražite specifične parametre koji jamče krutost. Na primjer, CK6150 CNC tokarski stroj s ravnim krevetom ima velikodušno okretanje od 500 mm iznad postolja i postolje od kaljenog lijevanog željeza. Široke pravokutne vodilice osiguravaju optimalnu raspodjelu opterećenja po X i Z osi. Strojevi u ovoj kategoriji isporučuju moćne mogućnosti rezanja i veliki okretni moment za dijelove velikog promjera, a sve to bez kapitalnih ulaganja potrebnih za pravi centar za okretanje s kosim krevetom.
Najdefinitivniji način da se identificira prava arhitektura stroja je da se pogleda ispod teleskopskih poklopaca. Uzmite svjetiljku i pregledajte bazu. Ako su linearne tračnice ili kutije postavljene izravno na masivan, nakošen komad lijevanog željeza koji se kontinuirano proteže do podložaka za izravnavanje na podu, gledate u pravi kosi krevet. Suprotno tome, ako su primarne vodilice montirane na vodoravnu ravnu površinu, a nagnuti željezni blok jednostavno je pričvršćen vijcima na vrhu poprečnog klizača, to je leteći klin.
Promatranje kinematike stroja daje još jedan jasan trag. Na pravom kosom krevetu, cijeli nosač X-osi pomiče se dijagonalno duž kuta odljeva kreveta. Na dizajnu letećeg klina, osnovni nosač X-osi obično se pomiče vodoravno preko ravnog kreveta. Samo sam statički sklop kupole nalazi se pod stalnim kutom iznad vodoravne ravnine.
Odabir ispravnog dizajna kreveta zahtijeva kritičku analizu vaših specifičnih operativnih podataka. Upotrijebite ovu jednostavnu inženjersku matricu. Ako vaša radionica izvodi kontinuirane proizvodne cikluse velike količine, obrađuje teške materijale za zrakoplove i zahtijeva držanje strogih tolerancija ispod 0,0005 inča tijekom 24-satnih smjena, pravi kosi krevet neophodan je izbor. S druge strane, ako vaše operacije uključuju srednje naklade, dijelove velikog promjera, materijale koji se lako obrade ili stroga proračunska ograničenja, visokokvalitetni CNC tokarski stroj s ravnim ležajem pružit će iznimne performanse i bolje profitne marže.
U konačnici, odluka se svodi na ukupni trošak vlasništva. Pravi kosi krevet zahtijeva veće početne kapitalne izdatke. Empirijski podaci sugeriraju da se s vremenom isplati kroz produljeni životni vijek umetka alata, smanjene stope otpada zbog toplinskog pomaka i manje zastoja stroja. Ravni krevet je jeftiniji za nabavu i nudi brži početni povrat ulaganja za opće zadatke strojne obrade. To ga čini vrlo praktičnim i isplativim izborom za rastuće strojarne radionice koje nadograđuju ručne tokarilice.
Odabir pravog dizajna kreveta bitno utječe na uspjeh vaše strojne obrade i profitabilnost radionice. Pravi kosi kreveti nude maksimalnu krutost, toplinsku stabilnost i odvod strugotine za proizvodnju velikih količina i visoke preciznosti. Nasuprot tome, tradicionalni ravni kreveti pružaju ekonomičnu, vrlo stabilnu alternativu projektiranu posebno za tokarenje velikog promjera i zahtjevne primjene. Uvijek pregledajte goli odljev kako biste provjerili pravu strukturu stroja. Uskladite specifikacije tokarilice izravno s vašim proizvodnim potrebama, a ne marketinškim brošurama. Kako biste istražili robusna i isplativa rješenja za tokarenje prilagođena vašim operativnim zahtjevima, otkrijte cijeli niz profesionalne opreme na BetaCNC i osigurajte prave temelje za svoju budućnost proizvodnje.
Primarne prednosti su vrhunska strukturna krutost koja proizlazi iz jednodijelnog lijevanja, izvrsna evakuacija strugotine potpomognuta gravitacijom i poboljšana toplinska stabilnost. Ovi čimbenici empirijski rezultiraju većom preciznošću obrade, boljom završnom obradom površine i znatno dužim vijekom trajanja alata za rezanje.
Nije nužno. Stroj s ravnim krevetom pruža ogromnu točnost, posebno kod tokarenja velikih, teških radnih komada. Njegovo nisko težište osigurava iznimnu stabilnost pri nosivosti. Međutim, za brzu, kontinuiranu proizvodnju gdje su toplinska ekspanzija i harmonijske vibracije glavni čimbenici, pravi kosi krevet održava svoju volumetrijsku točnost bolje tijekom dugih, neprekinutih ciklusa.
Trajnost alata izravno je povezana s prigušivanjem vibracija. Monolitni nagnuti ležaj apsorbira harmonijske frekvencije koje se stvaraju tijekom rezanja, sprječavajući mikro-škripanje na vrhu alata. Vijčani spojevi, poput onih koji se nalaze u izvedbama lebdećih klinova, mogu pojačati ove vibracije, koje prerano pucaju ili troše karbidne umetke.
Pravi kosi kreveti općenito su bolji za automatizirane operacije dodavanja šipki. Dizajn pod kutom omogućuje da kontinuirana, žilava strugotina pada izravno u transporter strugotine bez intervencije operatera. Ravni kreveti mogu omogućiti nakupljanje strugotine oko stezne glave, što može ometati automatizirane hvatače dijelova ili izvlakače šipki tijekom obrade bez nadzora.
Budući da je kupola postavljena pod kutom, stroj vizualno podsjeća na kosi krevet i nudi slične ergonomske prednosti za operatera. Proizvođači često koriste izraz kosi krevet u marketinške svrhe kako bi privukli moderne kupce, iako je temeljni odljev tehnički tradicionalni horizontalni ravni krevet.
Da. Tradicionalni ravni kreveti često su poželjna arhitektura za ultra-teške primjene tokarenja, kao što je strojna obrada masivnih osovina, cijevi za ulje i velikih cilindara. Njihova široka, ravna baza pruža nevjerojatno stabilno težište koje sigurno podržava iznimno velika opterećenja bez deformacije.
Dok se strukture cijena razlikuju ovisno o vrsti linearne vodilice i veličini stroja, pravi CNC tokarski centar s kosim krevetom općenito je 20 do 40 posto skuplji od usporedivog stroja s letećim klinom ili ravnim krevetom. Ova premija cijene odražava povećane troškove ljevanja, složenost kalupa i samu težinu jednodijelnog kutnog lijevanog željeza.


