

Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-11-19 Origine : Site


De nombreux propriétaires d'ateliers d'usinage et ingénieurs de fabrication sont confrontés à une grande confusion lorsqu'ils naviguent sur le marché des biens d'équipement pour un nouveau centre de tournage CNC. Les constructeurs de machines-outils utilisent fréquemment le terme « banc incliné » de manière vague dans leurs brochures. Cette tactique marketing conduit souvent à des malentendus coûteux et à des équipements inadaptés dans l'atelier.
Une configuration inclinée est hautement souhaitable pour l'usinage moderne en raison de ses avantages ergonomiques et opérationnels. Cependant, des preuves empiriques provenant de l'atelier montrent que tous les lits inclinés ne sont pas égaux. L'industrie divise fondamentalement ces machines entre le lit True Slant et le Flatbed Flying Wedge. Cette dernière est essentiellement une solution de contournement mécanique.
Il est essentiel de comprendre les différences structurelles, thermiques et de performances entre ces deux conceptions fondamentales. Ces connaissances constituent la base d’une décision d’achat judicieuse. Cette décomposition explore les principes d'ingénierie derrière les deux architectures structurelles. Il fournit des données objectives pour vous aider à choisir le bon équipement en fonction de vos besoins de fabrication spécifiques, des tolérances des pièces et des contraintes budgétaires.
Les lits True Slant sont moulés comme une seule pièce solide de fer angulaire. Ils offrent une rigidité structurelle supérieure, une stabilité thermique et une évacuation naturelle des copeaux assistée par gravité.
Le Flying Wedge est techniquement une machine à plat équipée d'une selle inclinée. Cette selle est boulonnée sur la glissière transversale pour imiter une configuration de lit incliné.
Un lit True Slant offre une précision maximale pour une production rapide et de gros volumes. Cela nécessite donc un investissement en capital nettement plus élevé.
Une conception à lit plat reste très rentable. Il offre une excellente stabilité pour les applications de tournage lourdes et de grand diamètre tout en étant plus facile à fabriquer.
Savoir identifier physiquement une véritable inclinaison par rapport à un coin volant protégera votre investissement. Cela garantit que vos machines répondent à vos attentes opérationnelles réelles.
Le lit constitue la colonne vertébrale fondamentale de tout centre de tournage. Il s'agit du principal composant structurel supportant la poupée mobile, la poupée mobile, le chariot et la tourelle. Chaque once de force de coupe générée pendant le processus d'usinage est transférée via l'outil directement dans la base de la machine. Par conséquent, la conception de base dicte les performances globales, la précision et la longévité de la machine. Une fondation mal conçue compromettra la précision, quel que soit le degré d'avancement du système de commande ou du moteur de broche.
La géométrie et la masse de la structure en fonte ont un impact important sur l'amortissement des vibrations, la durée de vie de l'outil et la finition de surface. Dans les opérations de tournage, la distance physique entre la pointe de l'outil de coupe et les guidages linéaires est appelée bras de moment. Un moulage bien conçu minimise ce moment de bras. Cette réduction diminue les forces de levier qui provoquent des vibrations lors d'une ébauche agressive. De plus, une matrice continue et lourde en fonte absorbe les fréquences de résonance avant qu'elles ne soient réfléchies dans la zone de coupe. Cet amortissement structurel se traduit directement par une durée de vie prolongée des plaquettes en carbure et une précision dimensionnelle supérieure sur la pièce finale.
Un véritable lit incliné comporte une base qui est coulée et coulée selon un angle distinct dans la fonderie. La caractéristique déterminante de cette conception est sa structure monolithique. Du sol jusqu'aux rails de guidage, il s'agit d'une pièce continue et ininterrompue de fonte robuste comme la Meehanite. Il n'y a pas de joints structurels, de coutures ou de contremarches boulonnées entre la base principale de la machine et les rails linéaires. Cette construction sans couture garantit une intégrité structurelle inégalée sous de lourdes charges de coupe.
Les fabricants conçoivent de véritables lits inclinés à des angles d’inclinaison spécifiques. Chaque angle répond à un objectif d’ingénierie distinct :
30 degrés : souvent utilisé pour les tours massifs et robustes. Il maintient le centre de gravité plus bas que le sol tout en offrant un meilleur flux de copeaux qu'une surface purement horizontale.
45 degrés : la norme industrielle pour le tournage CNC général. Il offre l'équilibre optimal entre l'évacuation gravitationnelle des copeaux, l'ergonomie de l'opérateur et l'encombrement de la machine.
60 degrés : trouvé sur des machines ultra-compactes ou des centres de tournage spécialisés à haute production. Cet angle raide minimise l'espace au sol et garantit une chute verticale maximale des copeaux. Il est idéal pour les cellules de chargement robotisées automatisées.
L'analyse structurelle met en évidence trois principaux avantages mécaniques du lit incliné monobloc. Premièrement, il permet une évacuation des copeaux assistée par gravité. Les copeaux filandreux et le liquide de refroidissement chaud tombent naturellement directement dans le convoyeur. Cela évite l’accumulation de chaleur autour de la pièce. Deuxièmement, la conception inclinée rapproche la broche et le mandrin lourd de l'opérateur. Cela améliore l’ergonomie et réduit la tension dans le bas du dos lors du chargement manuel des pièces. Enfin, la géométrie angulaire garantit que les principales forces de coupe vers le bas et vers l'arrière sont dirigées directement vers la partie la plus épaisse de la pièce moulée. Cela neutralise efficacement les vibrations harmoniques.
La conception Flying Wedge est un compromis technique. Il a été développé pour offrir des caractéristiques de lit incliné sur une architecture horizontale traditionnelle. Dans cette configuration, les constructeurs adoptent une norme Tour CNC à plateau plat et boulonnez une cale inclinée sur la glissière transversale plate. La tourelle à outils est ensuite montée sur cet adaptateur coudé. Visuellement, l'enveloppe de travail semble identique à une véritable machine inclinée. Cependant, la mécanique sous-jacente repose sur un joint boulonné plutôt que sur une seule pièce moulée solide.
Le principal moteur de ce coin volant est l’économie manufacturière. Le moulage, l'usinage et le meulage d'un lit plat horizontal sont géométriquement plus simples. C’est nettement moins coûteux que la production d’une pièce moulée monolithique à un angle de 45 degrés. Les moules de fonderie sont moins complexes et l'usinage de la base nécessite un équipement moins spécialisé. En utilisant une cale boulonnée, les constructeurs de machines-outils peuvent fournir aux ateliers des caractéristiques de banc incliné à un prix beaucoup plus bas. Cela séduit directement les acheteurs soucieux de leur budget.
Les acheteurs doivent faire preuve d’une extrême prudence. De nombreuses machines à coins volants sont largement commercialisées dans l’industrie sous le nom de tours à banc incliné. La tourelle est effectivement inclinée, mais appliquer cette terminologie à un coin boulonné est techniquement trompeur. Comprendre cette distinction est vital. Le comportement structurel d’un assemblage boulonné soumis à de lourdes charges de coupe est fondamentalement différent de celui d’un lit coulé d’une seule pièce.
Fonctionnalité |
Véritable lit incliné. |
À plat 'Coin volant' |
Lit plat traditionnel |
|---|---|---|---|
Structure de moulage |
Pièce angulaire monolithique unique |
Base plate avec selle inclinée boulonnée |
Pièce horizontale monolithique unique |
Rigidité et vibrations |
Amortissement exceptionnel, pas de joints faibles |
Modéré; le joint boulonné peut provoquer des vibrations |
Haute stabilité, excellent pour les charges lourdes |
Stabilité thermique |
Dissipation thermique uniforme |
Expansion inégale au niveau du joint boulonné |
Cohérent, mais les chips peuvent accumuler de la chaleur |
Évacuation des copeaux |
Excellent; chute verticale assistée par gravité |
Pauvre; les chips se nichent sur la diapositive plate ci-dessous |
Modéré; nécessite un lavage manuel ou avec du liquide de refroidissement |
Coût d'investissement |
Tarif premium |
Prix milieu de gamme |
Très rentable |
L’intégrité structurelle est le différenciateur le plus critique. Un véritable banc incliné repose sur de la fonte continue pour absorber les forces de coupe, offrant ainsi une rigidité statique et dynamique maximale. En revanche, une cale volante introduit une liaison mécanique boulonnée entre le chariot et le lit. En ingénierie des structures, tout joint constitue un point faible potentiel où des micro-mouvements peuvent se produire. Lors d'ébauches agressives ou de tournages interrompus, cette interface amplifie les vibrations harmoniques. Cela entraîne une rigidité réduite et des marques de broutage sur la pièce usinée.
La dynamique thermique joue un rôle majeur dans la précision de l'usinage. Lorsqu'une machine fonctionne, la broche, les vis à billes et l'action de coupe génèrent une chaleur intense. Un véritable lit incliné agit comme une masse unique, absorbant et dissipant cette chaleur uniformément. À l’inverse, dans une conception à coin volant, le joint boulonné agit comme une barrière thermique. Le coin et le plateau situé en dessous chauffent et se dilatent à des rythmes différents. Cette dilatation thermique inégale entraîne une dérive du centre de l'outil pendant les longs temps de cycle. Les opérateurs sont alors obligés de procéder à de fréquents ajustements de décalage.
Sur un véritable lit incliné, le chemin entre l'outil de coupe et le bac à copeaux est totalement dégagé. Les jetons tombent directement. Sur une machine à coin volant, la tourelle est inclinée, mais le lit directement sous le coin reste complètement plat. Par conséquent, les copeaux tombent de la pièce à usiner uniquement pour s'emboîter et s'accumuler sur les chemins plats ou glisser en travers en dessous. Cette accumulation provoque une accumulation localisée de chaleur, bloque le flux de liquide de refroidissement et interfère avec le mouvement mécanique des couvercles télescopiques.
Des analyses de marché récentes mettent en évidence une bifurcation distincte dans les tendances en matière d’approvisionnement en tours CNC. Des secteurs comme l’aérospatiale, la fabrication de dispositifs médicaux et la production de véhicules électriques exigent des tolérances plus strictes sur les alliages exotiques. Des matériaux comme l'Inconel et le titane nécessitent des architectures ultra-rigides et véritablement inclinées. Ces applications à contraintes élevées nécessitent une stabilité thermique et un amortissement des vibrations supérieurs que seule une pièce moulée monolithique offre.
Simultanément, le marché plus large de la sous-traitance et des ateliers de travail connaît une renaissance de l'adoption des plates-formes traditionnelles. Les installations réalisent que surcapitaliser sur des bancs inclinés haut de gamme pour le tournage à usage général érode les marges bénéficiaires. Le contrôle des coûts entraîne un retour aux conceptions de plates-formes modernisées. Les constructeurs améliorent les plates-formes avec des guidages linéaires avancés et des systèmes de contrôle améliorés. Cela comble le fossé entre l’abordabilité et la haute performance. Les fabricants n’utilisent plus par défaut les lits inclinés. Ils alignent stratégiquement l'ADN structurel de la machine directement avec leur volume de production spécifique et la géométrie des pièces.
C'est une réalité objective que toutes les installations de fabrication n'exigent pas les performances ultra-élevées d'un lit incliné monolithique. Un traditionnel Le tour CNC à plateau plat offre des économies substantielles en matière de coûts d'investissement. Pour les ateliers de travail, les laboratoires de prototypage, les services de maintenance ou les environnements exécutant des lots de production en faible volume, cette conception offre un retour sur investissement rapide. Vous évitez de surcapitaliser sur la rigidité structurelle que vos pièces spécifiques n’exigent pas.
Les lits plats excellent dans des applications spécifiques à usage intensif. Leur large position horizontale, leurs rails de guidage parallèles et leur centre de gravité exceptionnellement bas offrent une plate-forme très stable. Cela les rend idéales pour tourner des pièces massives, lourdes et extrêmement longues. Les industries traitant de gros oléoducs, de vérins hydrauliques lourds ou d’énormes arbres de production d’énergie préfèrent systématiquement la stabilité au sol et portante d’une architecture à plateau.
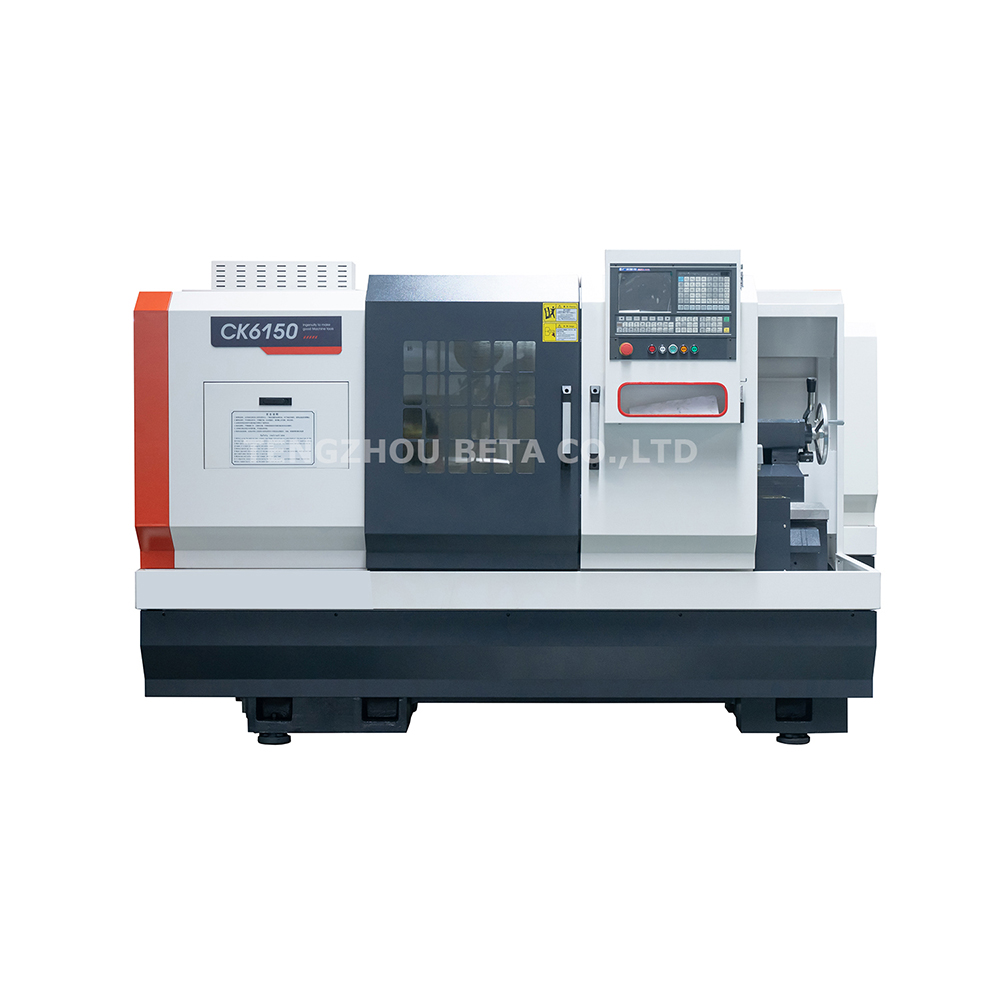
Pour les acheteurs recherchant un équilibre stratégique entre prix accessibles et performances fiables, explorer des modèles à plat dédiés est une étape prudente. Lors de l’évaluation d’un équipement, recherchez des paramètres spécifiques qui garantissent la rigidité. Par exemple, le Le tour CNC à banc plat CK6150 est doté d'un lit pivotant généreux de 500 mm et d'une base en fonte trempée. De larges guidages rectangulaires assurent une répartition optimale de la charge sur les axes X et Z. Les machines de cette catégorie offrent de puissantes capacités de coupe et un couple élevé pour les pièces de grand diamètre, le tout sans l'investissement en capital élevé requis pour un véritable centre de tournage à banc incliné.
La manière la plus définitive d'identifier la véritable architecture d'une machine est de regarder sous les capots télescopiques. Prenez une lampe de poche et inspectez la base. Si les rails linéaires ou les caissons sont montés directement sur une pièce de fonte massive et inclinée qui s'étend continuellement jusqu'aux patins de nivellement au sol, vous avez affaire à un véritable lit incliné. À l’inverse, si les guides primaires sont montés sur une surface plane horizontale et qu’un bloc de fer angulaire est simplement boulonné au-dessus du coulisseau transversal, il s’agit d’un coin volant.
L’observation de la cinématique de la machine fournit un autre indice clair. Sur un véritable lit incliné, l'ensemble du chariot de l'axe X se déplace en diagonale le long de l'angle du bâti du lit. Sur une conception à coin volant, le chariot de base sur l'axe X se déplace généralement horizontalement sur le plateau. Seule la tourelle statique elle-même se trouve à un angle permanent au-dessus du plan horizontal.
La sélection de la bonne conception de lit nécessite une analyse critique de vos données opérationnelles spécifiques. Utilisez cette matrice d’ingénierie simple. Si votre atelier exécute des cycles de production continus à grand volume, usine des matériaux aérospatiaux résistants et nécessite de maintenir des tolérances strictes inférieures à 0,0005 pouce sur des quarts de travail de 24 heures, un lit véritablement incliné est le choix nécessaire. En revanche, si vos opérations impliquent des séries de volumes moyens, des pièces de grand diamètre, des matériaux facilement usinables ou des limites budgétaires strictes, un produit de haute qualité Le tour CNC à banc plat offrira des performances exceptionnelles et de meilleures marges bénéficiaires.
En fin de compte, la décision dépend du coût total de possession. Un véritable lit incliné nécessite une dépense d’investissement initiale plus élevée. Les données empiriques suggèrent qu'il s'amortit au fil du temps grâce à une durée de vie prolongée des plaquettes d'outils, à une réduction des taux de rebuts dus à la dérive thermique et à une réduction des temps d'arrêt des machines. Un banc plat est moins cher à acquérir et offre un retour sur investissement initial plus rapide pour les tâches d’usinage générales. Cela en fait un choix très pratique et rentable pour les ateliers d’usinage en pleine croissance qui remplacent les tours manuels.
Le choix de la bonne conception de banc a un impact fondamental sur la réussite de votre usinage et la rentabilité de votre atelier. Les véritables lits inclinés offrent une rigidité, une stabilité thermique et une évacuation des copeaux maximales pour une production de gros volumes et de haute précision. En revanche, les plates-formes traditionnelles offrent une alternative économique et très stable, conçue spécifiquement pour le tournage de grand diamètre et les applications lourdes. Inspectez toujours la pièce moulée nue pour vérifier la véritable structure de la machine. Faites correspondre les spécifications du tour directement à vos besoins de production plutôt qu'aux brochures marketing. Pour explorer des solutions de tournage robustes et économiques adaptées à vos besoins opérationnels, découvrez la gamme complète d'équipements professionnels sur BetaCNC et assurez la bonne base pour votre avenir en matière de fabrication.
Les principaux avantages sont une rigidité structurelle supérieure dérivée d'un moulage monobloc, une excellente évacuation des copeaux assistée par gravité et une stabilité thermique améliorée. Ces facteurs se traduisent empiriquement par une plus grande précision d’usinage, de meilleurs états de surface et une durée de vie des outils de coupe nettement plus longue.
Pas nécessairement. Une machine à plateau offre une immense précision, en particulier lors du tournage de pièces volumineuses et lourdes. Son centre de gravité bas offre une stabilité de charge exceptionnelle. Cependant, pour une production continue à grande vitesse où la dilatation thermique et les vibrations harmoniques sont des facteurs majeurs, un véritable lit incliné conserve mieux sa précision volumétrique sur des cycles longs et ininterrompus.
La durée de vie de l'outil est directement liée à l'amortissement des vibrations. Un lit incliné monolithique absorbe les fréquences harmoniques générées lors de la coupe, empêchant ainsi les micro-bruitages au niveau de la pointe de l'outil. Les joints boulonnés, comme ceux que l'on trouve dans les conceptions à coins volants, peuvent amplifier ces vibrations, ce qui ébrèche ou use prématurément les plaquettes en carbure.
Les véritables lits inclinés sont généralement supérieurs pour les opérations automatisées d’alimentation en barres. La conception inclinée permet aux copeaux continus et filandreux de tomber directement dans le convoyeur de copeaux sans intervention de l'opérateur. Les plateaux plats peuvent permettre aux copeaux de s'accumuler autour du mandrin, ce qui peut interférer avec les récupérateurs de pièces automatisés ou les extracteurs de barres lors d'un usinage sans surveillance.
Étant donné que la tourelle est inclinée, la machine ressemble visuellement à un lit incliné et offre des avantages ergonomiques similaires à l'opérateur. Les fabricants utilisent fréquemment le terme lit incliné à des fins de marketing pour attirer les acheteurs modernes, même si le moulage de base est techniquement un lit plat horizontal traditionnel.
Oui. Les bancs plats traditionnels sont souvent l'architecture préférée pour les applications de tournage ultra-lourdes, telles que l'usinage d'arbres massifs, de conduites d'huile et de gros cylindres. Leur base large et plate offre un centre de gravité incroyablement stable qui supporte en toute sécurité des capacités de charge exceptionnellement lourdes sans déformation.
Bien que les structures de prix varient selon le type de guide linéaire et la taille de la machine, un véritable centre de tournage CNC à banc incliné est généralement 20 à 40 % plus cher qu'une machine à coin volant ou à banc plat comparable. Cette prime de prix reflète l'augmentation des coûts de fonderie, la complexité des moules et le poids de la fonte angulaire monobloc.


