

Visninger: 0 Forfatter: Nettstedredaktør Publiseringstid: 19-11-2026 Opprinnelse: nettsted


Mange maskinverkstedeiere og produksjonsingeniører møter betydelig forvirring når de navigerer i kapitalutstyrsmarkedet for et nytt CNC-dreiesenter. Maskinbyggere bruker ofte begrepet «skrå seng» løst i sine brosjyrer. Denne markedsføringstaktikken fører ofte til kostbare misforståelser og feilaktig utstyr på butikkgulvet.
En vinklet konfigurasjon er svært ønskelig for moderne maskinering på grunn av dens ergonomiske og operasjonelle fordeler. Imidlertid viser empiriske bevis fra butikkgulvet at ikke alle skråsenger er skapt like. Industrien deler grunnleggende disse maskinene inn i True Slant bed og Flatbed Flying Wedge. Sistnevnte er i hovedsak en bolt-on mekanisk løsning.
Det er avgjørende å forstå de strukturelle, termiske og ytelsesforskjellene mellom disse to grunnleggende designene. Denne kunnskapen danner grunnlaget for en fornuftig kjøpsbeslutning. Denne sammenbruddet utforsker de tekniske prinsippene bak begge strukturelle arkitekturer. Den gir objektive data for å hjelpe deg å velge riktig utstyr basert på dine spesifikke produksjonsbehov, deltoleranser og budsjettbegrensninger.
True Slant Beds er støpt som et enkelt, solid stykke vinklet jern. De tilbyr overlegen strukturell stivhet, termisk stabilitet og naturlig gravitasjonsassistert sponevakuering.
Flying Wedge er teknisk sett en flatsengsmaskin utstyrt med en vinklet sal. Denne salen er boltet på tverrsleiden for å etterligne en skrå bed-konfigurasjon.
En True Slant seng gir maksimal presisjon for høyhastighets, høyvolumsproduksjon. Følgelig krever det en betydelig høyere kapitalinvestering.
En flatsengsdesign forblir svært kostnadseffektiv. Den gir utmerket stabilitet for tunge dreieapplikasjoner med stor diameter, samtidig som den er enklere å produsere.
Å vite hvordan man fysisk identifiserer en sann skråning versus en flygende kile vil beskytte investeringen din. Dette sikrer at maskinen din oppfyller dine faktiske driftsforventninger.
Sengen fungerer som den grunnleggende ryggraden til ethvert snusenter. Det er den primære strukturelle komponenten som støtter hodestokken, bakstokken, vognen og tårnet. Hver unse skjærekraft som genereres under maskineringsprosessen overføres gjennom verktøyet direkte inn i maskinbasen. Derfor dikterer basisdesignet generell ytelse, nøyaktighet og maskinens levetid. Et dårlig designet fundament vil kompromittere presisjonen uavhengig av hvor avansert kontrollsystemet eller spindelmotoren kan være.
Geometrien og massen til støpejernsstrukturen påvirker vibrasjonsdemping, verktøylevetid og overflatefinish kraftig. Ved dreieoperasjoner er den fysiske avstanden mellom skjæreverktøyspissen og de lineære føringene kjent som momentarmen. En godt designet støping minimerer denne øyeblikksarmen. Denne reduksjonen reduserer løftekraften som forårsaker skravling under aggressiv grovbearbeiding. Videre absorberer en kontinuerlig, tung støpejernsmatrise resonansfrekvenser før de reflekteres tilbake til skjæresonen. Denne strukturelle dempingen oversetter direkte til forlenget levetid for karbidskjær og overlegen dimensjonsnøyaktighet på det endelige arbeidsstykket.
En ekte skrå seng har en base som er støpt og støpt i en distinkt vinkel i støperiet. Den definerende egenskapen til denne designen er dens monolitiske struktur. Fra gulvet og opp til føringsveiene er det ett sammenhengende, uavbrutt stykke kraftig støpejern som Meehanite. Det er ingen strukturelle skjøter, sømmer eller påboltede stigerør mellom den primære maskinbasen og de lineære skinnene. Denne sømløse konstruksjonen sikrer uovertruffen strukturell integritet under store skjærebelastninger.
Produsenter konstruerer sanne skråsenger i spesifikke skråningsvinkler. Hver vinkel tjener et distinkt ingeniørformål:
30-grader: Brukes ofte til massive, kraftige dreiebenker. Den holder tyngdepunktet lavere til bakken samtidig som den gir bedre flisflyt enn en rent horisontal overflate.
45-grader: Bransjestandarden for generell CNC-dreiing. Den tilbyr den optimale balansen mellom gravitasjonsbrikkevakuering, operatørergonomi og maskinfotavtrykk.
60-grader: Finnes på ultrakompakte maskiner eller spesialiserte høyproduksjonsdreiesentre. Denne bratte vinkelen minimerer gulvplass og sikrer maksimalt vertikalt sponfall. Den er ideell for automatiserte robotladede celler.
Strukturanalyse fremhever tre primære mekaniske fordeler med skråsengen i ett stykke. For det første gir den gravitasjonsassistert chipevakuering. Trevlete spon og varm kjølevæske faller naturlig rett ned i transportøren. Dette forhindrer termisk oppbygging rundt arbeidsstykket. For det andre bringer den skråstilte utformingen spindelen og den tunge chucken nærmere operatøren. Dette forbedrer ergonomien og reduserer belastningen på korsryggen under manuell lasting av deler. Til slutt sørger den vinklede geometrien for at de primære skjærekreftene nedover og bakover rettes rett inn i den tykkeste delen av støpen. Dette nøytraliserer effektivt harmoniske vibrasjoner.
Flying Wedge-designet er et teknisk kompromiss. Den ble utviklet for å tilby skrå-bed funksjoner på en tradisjonell horisontal arkitektur. I denne konfigurasjonen tar produsentene en standard Flat Bed CNC Dreiebenk og bolt en vinklet kile på den flate tverrsleiden. Verktøytårnet monteres deretter på denne vinklede adapteren. Visuelt ser arbeidskonvolutten identisk ut som en ekte skråmaskin. Imidlertid er den underliggende mekanikken avhengig av en boltet skjøt i stedet for en enkelt solid støping.
Den primære driveren bak den flyvende kilen er produksjonsøkonomi. Støping, maskinering og sliping av et horisontalt flatt lag er geometrisk enklere. Det er betydelig rimeligere enn å produsere en monolitisk 45-graders vinklet støping. Støpeformene er mindre komplekse, og bearbeiding av basen krever mindre spesialisert utstyr. Ved å bruke en bolt-on kile, kan maskinverktøybyggere gi butikker med skråliggende sengefunksjoner til en mye lavere pris. Dette appellerer direkte til budsjettbevisste kjøpere.
Kjøpere må utvise ekstrem forsiktighet. Mange flyvende kilemaskiner markedsføres bredt over hele bransjen som dreiebenker på skrå lag. Tårnet sitter faktisk på skrå, men å bruke denne terminologien på en påboltet kile er teknisk misvisende. Det er viktig å forstå denne forskjellen. Den strukturelle oppførselen til en boltet sammenstilling under store skjærebelastninger er fundamentalt forskjellig fra den til en støpt seng i ett stykke.
Trekk |
Ekte skrå seng |
Flatbed 'Flying Wedge' |
Tradisjonell flat seng |
|---|---|---|---|
Støpestruktur |
Enkelt monolittisk vinklet stykke |
Flat base med boltet vinklet sal |
Enkelt monolittisk horisontalt stykke |
Stivhet og vibrasjon |
Eksepsjonell demping, ingen svake skjøter |
Moderat; bolteforbindelse kan forårsake skravling |
Høy stabilitet, utmerket for tunge belastninger |
Termisk stabilitet |
Jevn varmespredning |
Ujevn ekspansjon ved bolteforbindelsen |
Konsekvent, men chips kan samle varme |
Chip Evakuering |
Glimrende; gravitasjonsassistert vertikalt fall |
Fattig; flis hekker på den flate sklien nedenfor |
Moderat; krever manuell eller kjølevæskevask |
Kostnadsinvestering |
Premium priser |
Priser i mellomklassen |
Svært kostnadseffektiv |
Strukturell integritet er den mest kritiske differensiatoren. En ekte skrå seng er avhengig av kontinuerlig støpejern for å absorbere skjærekrefter, og tilbyr maksimal statisk og dynamisk stivhet. I motsetning til dette introduserer en flygende kile et mekanisk boltet ledd mellom vognen og sengen. I konstruksjonsteknikk er ethvert ledd et potensielt svakt punkt der mikrobevegelser kan oppstå. Under aggressive grove kutt eller avbrutt dreiing forstørrer dette grensesnittet harmoniske vibrasjoner. Dette fører til redusert stivhet og skravlemerker på den bearbeidede delen.
Termisk dynamikk spiller en enorm rolle i maskineringsnøyaktighet. Mens en maskin går, genererer spindelen, kuleskruene og kuttehandlingen intens varme. En ekte skrå seng fungerer som en enkelt masse, absorberer og sprer denne varmen jevnt. Omvendt, i en flyvende kiledesign, fungerer boltforbindelsen som en termisk barriere. Kilen og flatbedet under den varmes opp og utvider seg med forskjellige hastigheter. Denne ujevne termiske ekspansjonen får verktøysenteret til å drive under lange syklustider. Operatører blir da tvunget til å foreta hyppige forskyvningsjusteringer.
På en ekte skråbunn er veien fra skjæreverktøyet til sponpannen helt uhindret. Chips faller rett ned. På en flyvende kilemaskin er tårnet vinklet, men sengen rett under kilen forblir helt flat. Følgelig faller spon av arbeidsstykket bare for å hekke og samle seg på de flate veiene eller tverrskli under. Denne opphopningen forårsaker lokal varmeoppbygging, blokkerer kjølevæskestrømmen og forstyrrer den mekaniske bevegelsen til de teleskopiske veidekslene.
Nyere markedsanalyser fremhever en distinkt bifurkasjon i trender for anskaffelse av CNC dreiebenker. Sektorer som romfart, produksjon av medisinsk utstyr og produksjon av elektriske kjøretøy krever strengere toleranser for eksotiske legeringer. Materialer som Inconel og titan krever ultrastive, ekte skråarkitekturer. Disse høystressapplikasjonene krever den overlegne termiske stabiliteten og vibrasjonsdempingen som bare en monolitisk støping gir.
Samtidig opplever det bredere underentreprenør- og jobbbutikkmarkedet en renessanse innen tradisjonell flatbedadopsjon. Fasilitetene innser at overkapitalisering på avanserte skråsenger for generell dreiing uthuler fortjenestemarginene. Kostnadskontroll driver tilbake til moderniserte flatbed-design. Byggherrer oppgraderer flatbed med avanserte lineære føringsveier og forbedrede kontrollsystemer. Dette bygger bro mellom overkommelighet og høy ytelse. Produsenter bruker ikke lenger skråstilte senger. De retter strategisk inn maskinens strukturelle DNA direkte med deres spesifikke produksjonsvolum og delgeometri.
Det er en objektiv realitet at ikke alle produksjonsanlegg krever den ultrahøye ytelsen til en monolitisk skrå seng. En tradisjonell Flat Bed CNC Dreiebenk gir betydelige kapitalkostnadsbesparelser. For jobbbutikker, prototypinglaboratorier, vedlikeholdsavdelinger eller miljøer som kjører produksjonspartier med lavt volum, gir dette designet en rask avkastning på investeringen. Du unngår å overkapitalisere på strukturell stivhet som dine spesifikke deler ikke krever.
Flatsenger utmerker seg i spesifikke tunge applikasjoner. Deres brede horisontale posisjon, parallelle føringer og eksepsjonelt lave tyngdepunkt gir en svært stabil plattform. Dette gjør dem ideelle for dreiing av massive, tunge og ekstremt lange arbeidsstykker. Industrier som arbeider med store oljerør, tunge hydrauliske sylindre eller massive kraftgenereringsaksler foretrekker konsekvent den jordede, bærende stabiliteten til en flatbed-arkitektur.
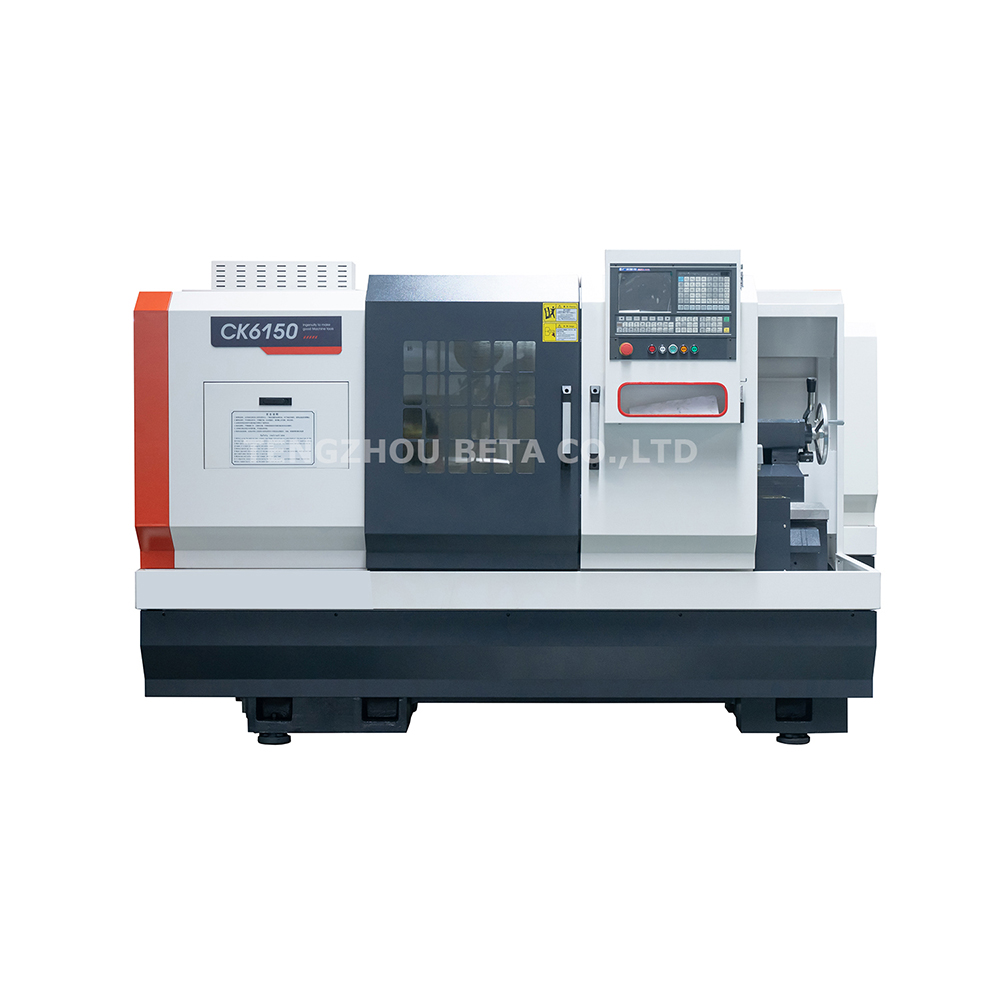
For kjøpere som søker en strategisk balanse mellom tilgjengelige priser og pålitelig ytelse, er det et fornuftig skritt å utforske dedikerte flatsengsmodeller. Når du evaluerer utstyr, se etter spesifikke parametere som garanterer stivhet. For eksempel CK6150 Flat Bed CNC Dreiebenk har en sjenerøs 500 mm sving over sengen og en herdet støpejernsbase. Brede rektangulære føringsveier sikrer optimal lastfordeling over X- og Z-aksene. Maskiner i denne kategorien leverer kraftige skjæreegenskaper og høyt dreiemoment for deler med stor diameter, alt uten den førsteklasses kapitalinvesteringen som kreves for et ekte skråliggende dreiesenter.
Den mest definitive måten å identifisere maskinens sanne arkitektur på er å se under de teleskopiske veidekslene. Ta en lommelykt og inspiser basen. Hvis de lineære skinnene eller kasseveiene er montert direkte på et massivt, vinklet stykke støpejern som strekker seg kontinuerlig ned til nivelleringsputene på gulvet, ser du på en ekte skrå seng. Omvendt, hvis de primære føringsveiene er montert til en horisontal flat overflate, og en vinklet jernblokk ganske enkelt er boltet på toppen av tverrsleiden, er det en flygende kile.
Å observere kinematikken til maskinen gir en annen klar ledetråd. På en ekte skrå seng beveger hele X-aksevognen seg diagonalt langs vinkelen til sengestøpingen. På en flyvende kile-design beveger den grunnleggende X-aksevognen seg vanligvis horisontalt over flatbedet. Bare selve den statiske tårnenheten sitter i en permanent vinkel over horisontalplanet.
Å velge riktig sengdesign krever en kritisk analyse av dine spesifikke driftsdata. Bruk denne enkle ingeniørmatrisen. Hvis butikken din kjører kontinuerlige høyvolumsproduksjonssykluser, maskinerer tøffe romfartsmaterialer og krever at du holder stramme toleranser under 0,0005 tommer over 24-timers skift, er en True Slant Bed det nødvendige valget. På den annen side, hvis operasjonene dine involverer middels volum, deler med stor diameter, lett bearbeidbare materialer eller strenge budsjettgrenser, en høykvalitets Flat Bed CNC Dreiebenk vil gi eksepsjonell ytelse og bedre fortjenestemarginer.
Til syvende og sist kommer beslutningen ned til de totale eierkostnadene. En ekte skrå seng krever høyere kapitalutgifter på forhånd. Empiriske data tyder på at det betaler seg over tid gjennom forlenget levetid for verktøyinnsatser, reduserte skraphastigheter fra termisk drift og mindre maskinstans. En flat seng er billigere å anskaffe og gir en raskere initial avkastning på investeringen for generelle maskineringsoppgaver. Dette gjør det til et svært praktisk og lønnsomt valg for voksende maskinverksteder som oppgraderer fra manuelle dreiebenker.
Å velge riktig sengdesign påvirker din maskineringssuksess og lønnsomhet på butikkgulvet fundamentalt. Ekte skråbed tilbyr maksimal stivhet, termisk stabilitet og sponevakuering for høyvolum, høypresisjonsproduksjon. I motsetning til dette gir tradisjonelle flatsenger et budsjettvennlig, svært stabilt alternativ utviklet spesielt for dreiing med stor diameter og tunge applikasjoner. Inspiser alltid den nakne støpingen for å verifisere maskinens sanne struktur. Tilpass dreiebenkens spesifikasjoner direkte til dine produksjonsbehov i stedet for markedsføringsbrosjyrer. For å utforske robuste og kostnadseffektive dreieløsninger skreddersydd til dine driftskrav, oppdag hele spekteret av profesjonelt utstyr på BetaCNC og sikre det riktige grunnlaget for din produksjonsfremtid.
De primære fordelene er overlegen strukturell stivhet avledet fra en støping i ett stykke, utmerket gravitasjonsassistert sponevakuering og forbedret termisk stabilitet. Disse faktorene resulterer empirisk i høyere maskineringspresisjon, bedre overflatefinish og betydelig lengre levetid for skjæreverktøyet.
Ikke nødvendigvis. En flatbedmaskin gir enorm nøyaktighet, spesielt ved dreiing av store, tunge arbeidsstykker. Det lave tyngdepunktet gir eksepsjonell bærestabilitet. Men for høyhastighets, kontinuerlig produksjon der termisk ekspansjon og harmonisk vibrasjon er viktige faktorer, opprettholder en ekte skråbunn sin volumetriske nøyaktighet bedre over lange, uavbruttede sykluser.
Verktøyets levetid er direkte knyttet til vibrasjonsdemping. En monolittisk skrå seng absorberer de harmoniske frekvensene som genereres under skjæring, og forhindrer mikroskravling ved verktøyspissen. Bolteforbindelser, som de som finnes i flyvende kiledesign, kan forsterke disse vibrasjonene, som for tidlig fliser eller sliter ned karbidinnsatser.
Ekte skråbed er generelt overlegne for automatiserte barmatingsoperasjoner. Den vinklede utformingen gjør at kontinuerlige, trevlete spon kan falle direkte inn i spontransportøren uten innblanding fra operatøren. Flatbed kan la spon samle seg rundt chucken, noe som kan forstyrre automatiserte delfangere eller stangavtrekkere under uovervåket maskinering.
Fordi tårnet sitter i vinkel, ligner maskinen visuelt på en skrå seng og tilbyr lignende ergonomiske fordeler for operatøren. Produsenter bruker ofte begrepet skrå seng for markedsføringsformål for å appellere til moderne kjøpere, selv om den grunnleggende støpingen teknisk sett er en tradisjonell horisontal flat seng.
Ja. Tradisjonelle flate senger er ofte den foretrukne arkitekturen for ultra-heavy-duty dreieapplikasjoner, for eksempel maskinering av massive aksler, oljerør og store sylindre. Deres brede, flate base gir et utrolig stabilt tyngdepunkt som trygt støtter eksepsjonelt tunge lastekapasiteter uten avbøyning.
Mens prisstrukturer varierer avhengig av lineær guidetype og maskinstørrelse, er et CNC-dreiesenter med ekte skråbed generelt 20 til 40 prosent dyrere enn en sammenlignbar flyvende kile- eller flatbed-maskin. Denne prispremien reflekterer de økte støperikostnadene, formkompleksiteten og rene vekten til det vinklede støpejernet i ett stykke.


