


多くの機械工場のオーナーや製造エンジニアは、新しい CNC ターニング センターの資本設備市場をナビゲートする際に大きな混乱に直面しています。工作機械メーカーは、パンフレットの中で「傾斜ベッド」という用語を大まかに使用することがよくあります。このマーケティング戦術は、多くの場合、コストのかかる誤解や製造現場での設備の不一致につながります。
角度を付けた構成は、人間工学的および操作上の利点があるため、最新の機械加工には非常に望ましいものです。ただし、製造現場からの経験的証拠は、すべての傾斜ベッドが同じように作られているわけではないことを示しています。業界では基本的に、これらのマシンをトゥルー スラント ベッドとフラットベッド フライング ウェッジに分類しています。後者は基本的にボルトオンの機械的回避策です。
これら 2 つの基本設計の構造、熱、性能の違いを理解することが重要です。この知識は、健全な購入決定の基礎となります。この内訳では、両方の構造アーキテクチャの背後にある工学原理を探ります。特定の製造ニーズ、部品公差、予算制約に基づいて適切な装置を選択するのに役立つ客観的なデータが提供されます。
トゥルー スラント ベッドは 、山形の鉄の単一の固体として鋳造されます。優れた構造剛性、熱安定性、重力による自然な切りくず排出を実現します。
フライング ウェッジ は、技術的には角度の付いたサドルを備えたフラットベッド マシンです。このサドルは、傾斜したベッド構成を模倣するためにクロススライドにボルトで固定されています。
True Slant ベッドは、高速大量生産に最高の精度を提供します。したがって、大幅に多額の設備投資が必要になります。
フラットベッド設計は依然として高いコスト効率を維持します。製造が容易でありながら、重量があり大径の旋削用途に優れた安定性を提供します。
真の傾斜とフライングウェッジを物理的に識別する方法を知っていれば、投資を守ることができます。これにより、機械が実際の運用上の期待を確実に満たすことができます。
ベッドはターニングセンターの基礎となる背骨として機能します。これは、主軸台、心押し台、キャリッジ、およびタレットをサポートする主要な構造コンポーネントです。機械加工プロセス中に発生するあらゆる切削力が、工具を介して直接機械ベースに伝達されます。したがって、基本設計は全体的なパフォーマンス、精度、および機械の寿命を決定します。基盤の設計が不十分だと、制御システムやスピンドル モーターがどれほど高度であっても、精度が損なわれてしまいます。
鋳鉄構造の形状と質量は、振動減衰、工具寿命、表面仕上げに大きな影響を与えます。旋削加工では、切削工具の先端とリニアガイドウェイの間の物理的な距離はモーメントアームとして知られています。適切に設計された鋳造により、このモーメントアームが最小限に抑えられます。この減少により、積極的な荒加工中にびびりを引き起こすてこの力が減少します。さらに、連続した重い鋳鉄マトリックスが、切断ゾーンに反射して戻る前に共振周波数を吸収します。この構造的な減衰は、超硬インサートの寿命延長と最終ワークピースの優れた寸法精度に直接つながります。
真の傾斜ベッドは、鋳造工場で異なる角度で注がれて鋳造されるベースを備えています。このデザインの特徴はモノリシック構造です。床からガイドウェイまで、ミーハナイトのような耐久性の高い鋳鉄の連続した途切れのない 1 つの部分です。主要なマシンベースとリニアレールの間には、構造的な接合部、継ぎ目、またはボルトで固定されたライザーはありません。このシームレス構造により、大きな切削負荷下でも比類のない構造的完全性が保証されます。
メーカーは特定の傾斜角度で真の傾斜ベッドを設計します。それぞれの角度は、次のような明確なエンジニアリング目的を果たします。
30 度: 大型の頑丈な旋盤によく使用されます。重心を地面に対して低く保ちながら、純粋な水平面よりも優れた切りくずの流れを実現します。
45 度: 一般的な CNC 旋削の業界標準。重力による切りくずの排出、オペレーターの人間工学、機械の設置面積の間で最適なバランスを実現します。
60 度: 超小型機械または特殊な高生産ターニング センターで使用されます。この急な角度により床面積が最小限に抑えられ、垂直方向の切りくず落下が最大限に確保されます。自動ロボットローディングセルに最適です。
構造解析により、一体型傾斜ベッドの 3 つの主要な機械的利点が強調されます。まず、重力を利用した切りくず排出が可能です。糸状の切りくずや熱いクーラントは自然にコンベアに真っ直ぐ落ちます。これにより、ワークピースの周囲に熱が蓄積するのを防ぎます。第二に、傾斜したデザインにより、スピンドルと重いチャックがオペレータに近づきます。これにより人間工学が改善され、手動で部品をロードする際の腰への負担が軽減されます。最後に、角度を付けた形状により、主な下向きおよび後方の切削力が鋳物の最も厚い部分にまっすぐに向けられるようになります。これにより高調波振動が効果的に中和されます。
フライング ウェッジのデザインは工学的な妥協から生まれました。伝統的な水平構造に傾斜ベッド機能を提供するために開発されました。この構成では、メーカーは標準を採用しています。 フラットベッド CNC 旋盤を使用 し、角度のついたウェッジをフラット クロス スライドにボルトで固定します。次に、ツールタレットがこの角度の付いたアダプターに取り付けられます。視覚的には、動作範囲は実際のスラントマシンと同じように見えます。ただし、基礎的な機構は単一の固体鋳造ではなくボルト接合に依存しています。
フライングウェッジの主な推進力は製造経済です。水平フラットベッドの鋳造、機械加工、研削は幾何学的に簡単です。一体型の 45 度の角度の鋳物を製造するよりも大幅に安価です。鋳造用の金型はそれほど複雑ではなく、ベースの機械加工に必要な特殊な機器も少なくなります。ボルトオンウェッジを利用することで、工作機械メーカーは傾斜ベッド機能をはるかに低価格で販売店に提供できます。これは、予算を重視する購入者にとって直接魅力的です。
購入者は細心の注意を払う必要があります。多くのフライング ウェッジ マシンは、傾斜ベッド旋盤として業界全体で広く販売されています。確かに砲塔は斜めに設置されていますが、この用語をボルトで固定されたウェッジに適用することは技術的に誤解を招きます。この違いを理解することが重要です。大きな切削負荷下でのボルト締めアセンブリの構造的挙動は、一体型鋳造ベッドの構造的挙動とは根本的に異なります。
特徴 |
トゥルースラントベッド |
フラットベッド「フライングウェッジ」 |
伝統的なフラットベッド |
|---|---|---|---|
鋳造構造 |
単一のモノリシックな角度の付いたピース |
フラットベースとボルト留めの角度付きサドル付き |
単一のモノリシック水平ピース |
剛性と振動 |
優れた減衰力、弱い接合部なし |
適度;ボルト接合部はびびりを引き起こす可能性があります |
安定性が高く、重荷重にも優れます |
熱安定性 |
均一な熱放散 |
ボルト締結部の不均一な膨張 |
一貫性はあるが、チップに熱が溜まる可能性がある |
切りくずの排出 |
素晴らしい;重力補助垂直落下 |
貧しい;チップは下の平らな滑り台に巣を作っています |
適度;手動または冷却剤による洗浄が必要です |
コスト投資 |
プレミアム価格設定 |
ミッドレンジの価格設定 |
費用対効果が高い |
構造の完全性が最も重要な差別化要因です。真の傾斜ベッドは連続鋳鉄に依存して切削力を吸収し、最大の静的および動的剛性を提供します。対照的に、フライング ウェッジでは、キャリッジとベッドの間に機械的なボルト接合が導入されます。構造工学では、あらゆる接合部が潜在的な弱点となり、微小な動きが発生する可能性があります。激しい荒加工や断続旋削の際、この境界面により調和振動が増大します。これにより、剛性が低下し、加工部品にビビリマークが発生します。
熱力学は加工精度に大きな役割を果たします。機械が稼働すると、スピンドル、ボールねじ、および切削動作が激しい熱を発生します。真の傾斜ベッドは単一の塊として機能し、この熱を均等に吸収および放散します。逆に、フライング ウェッジの設計では、ボルトで締められた接合部が熱障壁として機能します。ウェッジとその下の平らなベッドは異なる速度で加熱および膨張します。この不均一な熱膨張により、長いサイクル時間中にツールの中心がドリフトする原因となります。そのため、オペレータは頻繁にオフセット調整を行う必要があります。
真の傾斜ベッドでは、切削工具からチップパンまでの経路は完全に妨げられません。切りくずは真下に落ちます。フライング ウェッジ マシンでは、タレットは角度が付いていますが、ウェッジの真下にあるベッドは完全に平らなままです。その結果、切りくずはワークピースから落下し、その下の平坦なウェイまたはクロススライド上に巣を作り、蓄積するだけです。この蓄積により、局所的な熱の蓄積が発生し、冷却剤の流れが遮断され、伸縮式ウェイ カバーの機械的動作が妨げられます。
最近の市場分析では、CNC 旋盤の調達傾向が明確に分かれていることが浮き彫りになっています。航空宇宙、医療機器製造、電気自動車製造などの分野では、特殊合金に対するより厳しい公差が求められています。インコネルやチタンなどの材料には、超剛性の真のスラント構造が必要です。これらの高応力用途では、モノリシック鋳造のみが提供する優れた熱安定性と振動減衰が必要です。
同時に、より広範な下請け市場やジョブショップ市場では、従来のフラットベッドの採用が復活しつつあります。施設は、汎用旋削加工用のハイエンドスラントベッドに過剰設備投資すると利益率が損なわれることに気づき始めています。コスト管理により、最新のフラットベッド設計への回帰が促進されています。建設業者は、高度なリニアガイドウェイと改良された制御システムを備えたフラットベッドをアップグレードしています。これにより、手頃な価格と高性能の間のギャップが埋められます。メーカーはもはやデフォルトで傾斜ベッドを使用していません。彼らは、機械の構造 DNA を戦略的に特定の生産量と部品の形状に直接調整します。
すべての製造施設がモノリシック傾斜ベッドの超高性能を必要とするわけではないことは客観的な現実です。伝統的な フラットベッド CNC 旋盤は、 大幅な資本コストの削減を実現します。ジョブ ショップ、プロトタイピング ラボ、メンテナンス部門、または少量生産バッチを実行する環境では、この設計により迅速な投資収益率が得られます。特定の部品が要求しない構造的剛性に過剰に投資することを避けます。
フラットベッドは、特定の過酷な用途に優れています。広い水平スタンス、平行ガイドウェイ、極めて低い重心により、非常に安定したプラットフォームを実現します。そのため、巨大で重く、非常に長いワークピースの旋削に最適です。大型のオイルパイプ、重い油圧シリンダー、または巨大な発電シャフトを扱う業界では、一貫して、フラットベッド構造の接地された耐荷重安定性が好まれています。
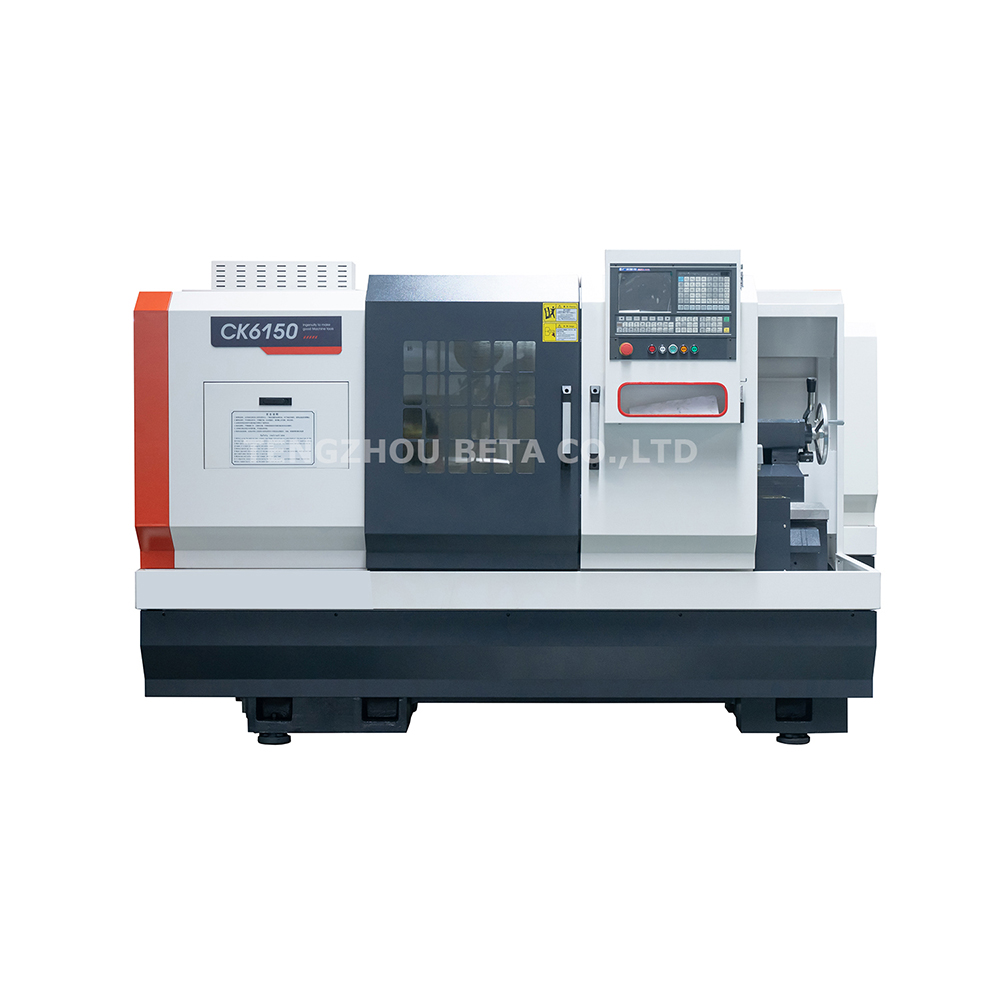
手頃な価格設定と信頼性の高いパフォーマンスの戦略的なバランスを求める購入者にとって、専用のフラットベッド モデルを検討することは賢明なステップです。機器を評価するときは、剛性を保証する特定のパラメータを探してください。たとえば、 CK6150 フラットベッド CNC 旋盤は、 ベッド上の余裕のある 500 mm のスイングと硬化鋳鉄ベースを備えています。幅広の長方形ガイドウェイにより、X 軸と Z 軸全体に最適な負荷分散が保証されます。このカテゴリの機械は、真のスラント ベッド ターニング センターに必要な多額の設備投資をすることなく、大径部品に強力な切断能力と高トルクを提供します。
機械の真のアーキテクチャを識別する最も確実な方法は、伸縮式ウェイ カバーの下を見ることです。懐中電灯を手に取り、基盤を調べます。リニア レールまたはボックス ウェイが、床のレベリング パッドまで連続的に延びる、傾斜した巨大な鋳鉄片に直接取り付けられている場合、真の傾斜ベッドと見なすことができます。逆に、主案内面が水平な平面に取り付けられ、斜めの鉄ブロックがクロススライドの上部に単にボルトで固定されている場合、それはフライングウェッジになります。
機械の運動学を観察すると、別の明確な手がかりが得られます。真の傾斜ベッドでは、X 軸キャリッジ全体がベッドの鋳物の角度に沿って斜めに移動します。フライング ウェッジ設計では、通常、ベースの X 軸キャリッジがフラット ベッド上で水平に移動します。静的なタレット アセンブリ自体のみが、水平面上に一定の角度で設置されます。
正しいベッド設計を選択するには、特定の運用データの重要な分析が必要です。このシンプルなエンジニアリング マトリックスを使用してください。あなたの工場が継続的な大量生産サイクルを実行し、丈夫な航空宇宙材料を機械加工し、24 時間シフトで 0.0005 インチ未満の厳しい公差を維持する必要がある場合、True Slant Bed は必要な選択肢です。一方、中量生産、大径部品、容易に機械加工できる材料、または厳しい予算制限が含まれる業務の場合は、高品質の フラットベッド CNC 旋盤は 、優れたパフォーマンスと優れた利益率を提供します。
最終的には、総所有コストによって決定されます。真の傾斜ベッドには、多額の初期投資が必要です。経験的データによれば、工具インサートの寿命が延長され、熱ドリフトによるスクラップ率が減少し、機械のダウンタイムが減少することで、時間が経つにつれて元が取れることがわかります。フラット ベッドは購入コストが安く、一般的な機械加工タスクの初期投資回収率が高くなります。これにより、手動旋盤からアップグレードする成長中の機械工場にとって、非常に実用的で収益性の高い選択肢となります。
適切なベッド設計の選択は、加工の成功と製造現場の収益性に根本的に影響します。真の傾斜ベッドは、最大の剛性、熱安定性、切りくず排出を実現し、大量生産、高精度生産を実現します。対照的に、従来のフラットベッドは、大径旋削や重荷重用途向けに特別に設計された、予算に優しい、安定性の高い代替品を提供します。常に裸の鋳物を検査して、機械の実際の構造を確認してください。マーケティングパンフレットではなく、旋盤の仕様を生産ニーズに直接一致させます。お客様の運用要件に合わせた堅牢でコスト効率の高い旋削ソリューションを検討するには、次のサイトであらゆる種類の専門機器を見つけてください。 BetaCNC を利用し て、製造業の将来に向けた適切な基盤を確保してください。
主な利点は、一体鋳造による優れた構造剛性、重力による優れた切りくず排出、および強化された熱安定性です。これらの要因により、経験的には加工精度が向上し、表面仕上げが向上し、切削工具の寿命が大幅に長くなります。
必ずしもそうとは限りません。フラットベッド機械は、特に大きくて重いワークピースを回転させる場合に、非常に高い精度を実現します。重心が低いため、優れた耐荷重安定性を実現します。ただし、熱膨張と調和振動が主要な要因となる高速連続生産の場合、真の傾斜ベッドは、中断のない長いサイクルにわたって体積精度をより良く維持します。
工具寿命は振動減衰に直接関係します。一体構造の傾斜ベッドが切削時に発生する高調波を吸収し、工具先端の微小ビビリを防止します。フライングウェッジ設計に見られるようなボルト接合は、これらの振動を増幅させる可能性があり、超硬インサートが早期に欠けたり摩耗したりする可能性があります。
一般に、真の傾斜ベッドは自動棒材供給作業に優れています。角度の付いたデザインにより、オペレーターの介入なしに、連続した糸状のチップがチップコンベアに直接落ちることができます。フラットベッドではチャックの周囲に切りくずが蓄積する可能性があり、無人加工中に自動部品キャッチャーやバープーラーに干渉する可能性があります。
タレットが斜めに設置されているため、機械は視覚的に傾斜したベッドに似ており、オペレータに同様の人間工学的利点をもたらします。メーカーは、基礎鋳物が技術的には伝統的な水平平坦ベッドであるにもかかわらず、マーケティング目的で現代の購入者にアピールするために傾斜ベッドという用語を頻繁に使用します。
はい。従来のフラット ベッドは、巨大なシャフト、オイル パイプ、大型シリンダーの加工などの超重荷重旋削用途に好まれるアーキテクチャであることがよくあります。幅広で平らなベースは信じられないほど安定した重心を提供し、たわむことなく非常に重い耐荷重を安全にサポートします。
価格体系はリニア ガイドのタイプと機械のサイズによって異なりますが、真のスラント ベッド CNC ターニング センターは、一般に同等のフライング ウェッジまたはフラット ベッド機械より 20 ~ 40 パーセント高価です。この価格割増は、鋳造コストの増加、金型の複雑さ、および一体成形の傾斜鋳鉄の重量を反映しています。


