

Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-11-19 Origine : Site


Les propriétaires d’ateliers d’usinage et les ingénieurs de fabrication sont souvent confrontés à un dilemme critique lorsqu’ils étendent leurs capacités de production. Vous devez choisir entre les configurations de tournage horizontal et vertical. Faire le mauvais choix entraîne des goulots d’étranglement dans le flux de travail. Cela provoque une usure excessive des outils et gaspille un espace au sol précieux. Vous vous retrouverez peut-être devant un plan complexe en ce moment, en vous demandant quelle orientation de la machine produira les tolérances les plus strictes sans gâcher vos temps de cycle.
Le tour constitue l’épine dorsale incontestée du travail des métaux moderne. Les configurations verticales et horizontales effectuent exactement la même tâche fondamentale. Ils font tourner une pièce sécurisée contre un outil de coupe stationnaire pour cisailler le métal. Cependant, leur orientation physique modifie radicalement la manière dont ils interagissent avec les différentes géométries des pièces. La direction de la broche affecte tout, depuis les forces gravitationnelles sur la matière première jusqu'à la dynamique des fluides lors de l'évacuation des copeaux.
Pour vous aider à gérer cet investissement en capital important, ce guide fournit une description complète des différences mécaniques. Nous examinerons les avantages opérationnels et les cas d'utilisation idéaux des machines verticales par rapport aux machines horizontales. En évaluant ces variables d'ingénierie spécifiques, les gestionnaires d'installations peuvent prendre une décision d'achat éclairée qui correspond parfaitement aux exigences de leur usine.
Orientation de la broche : les tours horizontaux comportent une broche parallèle au sol de l'atelier. Les tours verticaux utilisent une broche pointant directement vers le haut, permettant au mandrin de reposer à plat comme un plateau tournant.
Dynamique de la gravité : les configurations verticales exploitent la gravité à leur avantage pour stabiliser les pièces lourdes et de grand diamètre. À l’inverse, les machines horizontales sont confrontées à des défis physiques liés à la déviation gravitationnelle sur des pièces exceptionnellement lourdes ou longues.
Évacuation des copeaux : les dispositions horizontales permettent naturellement aux copeaux de métal chaud de tomber en toute sécurité loin de la zone de coupe. Les machines verticales nécessitent une gestion agressive du liquide de refroidissement à haute pression pour empêcher la recoupe des copeaux.
Empreinte de l'atelier : les centres de tournage verticaux occupent généralement beaucoup moins d'espace au sol horizontal par rapport à une configuration à lit long. Ils construisent vers le haut plutôt que vers l’extérieur.
Meilleurs cas d'utilisation : les machines horizontales excellent dans l'usinage de pièces cylindriques longues telles que les arbres de transmission et les tubes. Les configurations verticales sont spécialement conçues pour les pièces lourdes, courtes et larges comme les disques de frein et les anneaux aérospatiaux.
Avant de plonger dans les nuances de l’orientation de la broche, nous devons établir une base de référence sur le fonctionnement réel d’un centre de tournage. La commande numérique par ordinateur automatise le processus de tournage. Au lieu qu'un machiniste actionne manuellement les volants, un code G programmé dicte le mouvement exact des outils de coupe. Cela permet d'obtenir une haute précision, des tolérances strictes et une répétabilité exacte sur de grandes séries de production.
La fonction principale de tout tour est la fabrication soustractive. Un bloc de matière première est solidement serré dans un mandrin. La machine fait tourner ce matériau à des vitesses élevées, atteignant souvent des milliers de tours par minute. Au fur et à mesure que la pièce tourne, un outil de coupe stationnaire pénètre en douceur dans la surface. Il enlève des rubans de métal pour façonner le profil cylindrique final, couper des filetages ou percer des diamètres internes.
Historiquement, l’industrie de l’usinage reposait entièrement sur des opérations manuelles. À mesure que les exigences de production devenaient de plus en plus complexes, les ingénieurs se sont rendu compte qu’une seule géométrie de machine ne pouvait pas gérer efficacement tous les types de pièces. Cette limitation physique a conduit au développement des deux configurations principales sur lesquelles nous nous appuyons aujourd'hui.
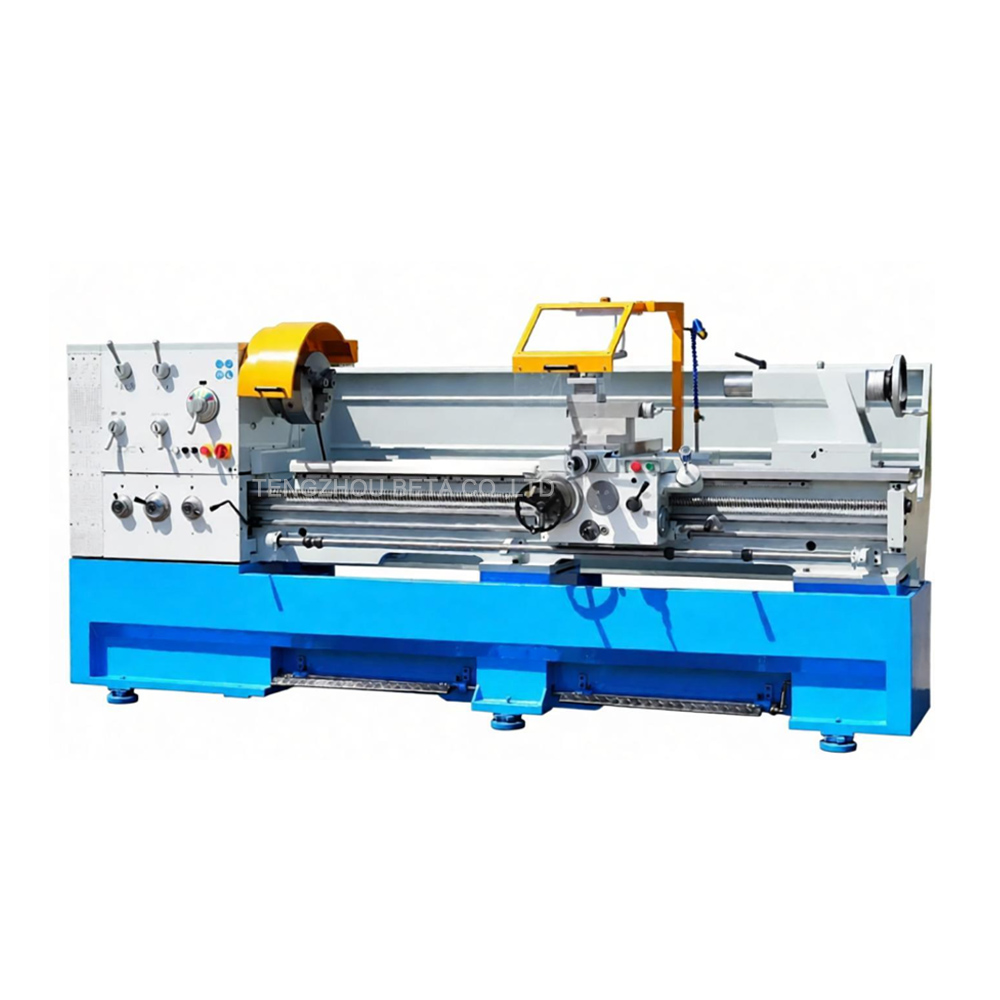
La configuration horizontale est la configuration traditionnelle et la plus largement reconnue dans l'industrie de l'usinage. Dans cette conception, la broche est montée horizontalement. La pièce à usiner est serrée dans le mandrin et s'étend vers l'extérieur, complètement parallèle au sol.
Ces machines servent de base conventionnelle pour les opérations de tournage. Pendant des décennies, le Le tour horizontal conventionnel a établi la norme mondiale pour le travail des métaux. De nombreux ateliers modernes continuent d'utiliser une combinaison d'équipements automatisés avancés parallèlement à ces conceptions fondamentales pour le travail personnalisé, les ajustements rapides des outils et les réparations à faible volume. Par exemple, un tour à métaux à lit standard comme la série C6266 est conçu pour traiter une longueur de pièce maximale allant jusqu'à 2 000 mm. Cela le rend incroyablement polyvalent pour le travail sur arbre standard.
D'un point de vue mécanique, les configurations horizontales sont fortement optimisées en termes de longueur. Étant donné que la pièce s'étend vers l'extérieur dans un espace ouvert, les pièces longues doivent être soutenues à l'extrémité opposée par une contre-pointe. Parfois, ils sont stabilisés au milieu par des lunettes. Cette infrastructure de soutien est absolument essentielle. Sans cela, les forces de coupe agressives combinées au poids du matériau feraient vibrer la pièce. Le métal se plierait et s’éloignerait de l’outil, ruinant instantanément la précision dimensionnelle de votre coupe.
Un tour vertical prend l’orientation traditionnelle et la retourne exactement à 90 degrés. Dans cette configuration, la broche est debout. Le mandrin est orienté directement vers le plafond de l'atelier.
La façon la plus simple de conceptualiser cette configuration est d’imaginer un tour de potier. Au lieu de placer latéralement une lourde pièce de métal dans un mandrin, l'opérateur abaisse simplement la pièce sur la surface de serrage plate. Les outils de coupe approchent ensuite la partie filante par le haut ou par les côtés via un vérin vertical rigide.
Cette conception spécifique n’est pas née d’une volonté de gagner de la place. Il a été créé pour résoudre un problème mécanique distinct. Les ingénieurs avaient besoin d'un moyen de gérer des composants massifs, lourds et de forme inhabituelle. Imaginez-vous en train d’usiner un boîtier de pompe en fonte de cinq tonnes. Monter un tel monstre horizontalement est exceptionnellement difficile et très dangereux. Vous avez besoin d’une immense force de serrage pour le maintenir contre la gravité. Les machines verticales ont été spécialement conçues pour éliminer cette limitation physique. Ils offrent une plate-forme stable assistée par gravité pour les virages intensifs.
Comprendre les différences mécaniques et opérationnelles entre ces deux configurations est essentiel pour adapter la machine à votre application de fabrication spécifique. Nous avons compilé un tableau de comparaison de base pour mettre en évidence les principales variables d'ingénierie.
Fonctionnalité d'ingénierie |
Tour horizontal |
Tour vertical |
|---|---|---|
Orientation de la broche |
Parallèle à l'atelier |
Perpendiculaire au sol de l'atelier |
Géométrie idéale de la pièce |
Arbres et tubes longs et cylindriques |
Anneaux et disques lourds, courts et de grand diamètre |
Impact de la gravité |
Provoque l’affaissement des pièces longues non soutenues |
Stabilise les pièces lourdes en toute sécurité dans le mandrin |
Évacuation des copeaux |
Excellent. Les copeaux tombent naturellement. |
Pauvre. Nécessite un rinçage au liquide de refroidissement à haute pression. |
Empreinte au sol |
Longue et rectangulaire |
Compact et carré |
La gravité est une force implacable dans l’atelier. Dans une configuration horizontale, la gravité tire constamment vers le bas du côté non soutenu de la pièce. Pour les pièces légères standard, cette traction est négligeable. Cependant, pour les pièces très lourdes ou exceptionnellement longues, cette force gravitationnelle provoque un voile. Même une déviation microscopique oblige le mandrin à travailler plus fort pour maintenir une prise sûre. Cela compromet gravement la rondeur de la pièce.
En revanche, une configuration verticale transforme la gravité d’ennemi en alliée. La gravité pousse la pièce massive directement dans le mandrin. Cela place naturellement la pièce en toute sécurité contre les surfaces de positionnement. Il stabilise les charges lourdes et réduit considérablement la force de serrage des mâchoires nécessaire pour maintenir la pièce en toute sécurité lors de passes d'ébauche agressives.
L'espace au sol de fabrication est un atout de premier ordre qui a un impact direct sur les frais généraux opérationnels. Une machine horizontale nécessite naturellement un encombrement important pour accueillir la broche, le banc, la contre-pointe et la tourelle porte-outils. Si vous utilisez un lit d'une longueur de 2 000 mm, cette machine consommera une énorme quantité d'espace linéaire.
De plus, les machines verticales sont conçues pour construire vers le haut plutôt que vers l’extérieur. Étant donné que l'axe de coupe principal se déplace verticalement, l'encombrement de la machine est dicté par le diamètre du mandrin plutôt que par la longueur du banc. Cet encombrement compact est très avantageux pour les gestionnaires d'installations qui cherchent à maximiser leur densité opérationnelle.
L’usinage agressif génère un volume énorme de copeaux de métal brûlants. Dans une disposition horizontale, la gravité éloigne facilement ces copeaux de la zone de coupe. Ils tombent directement dans le convoyeur à copeaux. Cela rend l’évacuation des copeaux très efficace. Il empêche la chaleur de pénétrer dans la pièce et maintient le chemin de l'outil de coupe dégagé.
La gestion des copeaux dans une machine verticale présente un défi technique connu. La pièce étant orientée comme un bol, les copeaux ont naturellement tendance à s'accumuler à l'intérieur des zones creuses de la pièce. Pour lutter contre cette accumulation, les installations verticales nécessitent des systèmes de refroidissement à haute pression pour éliminer avec force les copeaux.
Évacuation supérieure des copeaux : La chute naturelle des copeaux de métal vers le bas assure un environnement de coupe plus propre. Cela prolonge la durée de vie de l'outil et garantit d'excellents états de surface.
Idéal pour les pièces longues : L'intégration de contre-poupées fait du tournage horizontal le seul choix viable pour l'usinage d'arbres et de cylindres longs. UN Le tour à métaux à lit Gap gère des longueurs étendues avec une précision inégalée.
Automatisation transparente : ils s'associent parfaitement aux embarreurs pour les cycles de fabrication automatisés à grand volume.
Familiarité avec la main-d’œuvre : la disposition horizontale est la norme historique de l’industrie. Il existe un nombre beaucoup plus large d’opérateurs qui connaissent parfaitement cette configuration.
Grande empreinte au sol : la conception du lit long consomme un espace au sol linéaire très précieux.
Défis de chargement de pièces lourdes : Il est physiquement exigeant et potentiellement dangereux de charger manuellement une pièce très lourde dans un mandrin horizontal. Les opérateurs doivent lutter contre la gravité pour maintenir la pièce parfaitement droite tout en serrant les mâchoires.
Parfaits pour les composants lourds : ils sont inégalés lors du traitement de pièces lourdes et de grand diamètre qui autrement déstabiliseraient une broche horizontale.
Serrage assisté par gravité : étant donné que la gravité place naturellement la pièce dans le mandrin, les opérateurs peuvent utiliser moins de force de serrage. Cela empêche les pièces à paroi mince de se déformer sous une forte pression des mâchoires.
Encombrement réduit : la conception verticale permet d'économiser de l'espace critique au sol.
Chargement ergonomique : Il est nettement plus facile et plus sûr de charger des pièces lourdes à l'aide d'un pont roulant. Vous déposez simplement le composant en place.
Mauvaise évacuation naturelle des copeaux : la tendance des copeaux à s'accumuler nécessite une surveillance constante et une gestion rigoureuse du liquide de refroidissement pour éviter la casse des outils.
Ne convient pas aux pièces longues : les machines verticales ne disposent généralement pas du jeu horizontal et du support de contre-pointe nécessaires pour usiner avec précision des pièces longues.
Coûts initiaux plus élevés : en raison des châssis en fonte massifs nécessaires pour supporter les charges verticales, ces machines ont généralement un prix d'achat initial plus élevé.
Prendre la bonne décision d’achat nécessite une analyse minutieuse de vos besoins spécifiques en matière de production. Ne vous contentez pas de regarder le prix de la vignette. Examinez les réalités techniques de vos plans.
La règle d'or de la sélection des tours tourne autour du rapport longueur/diamètre. Si les pièces que vous fabriquez sont longues et fines, une machine horizontale est obligatoire. Par exemple, si vous faites tourner des arbres de pompe, des essieux ou des tiges de forage, vous avez besoin du support linéaire d'un Tour horizontal conventionnel de 2000 mm . Les machines horizontales sont les bêtes de somme incontestées des ateliers d’usinage à usage général et de la production de fixations automobiles.
Plus précisément, si vos pièces sont courtes, larges et exceptionnellement lourdes, une machine verticale offrira une stabilité supérieure. Les centres de tournage verticaux constituent l’épine dorsale des industries lourdes. Ils sont indispensables dans le secteur aéronautique pour l’usinage des anneaux de moteurs à réaction. Le secteur de l’énergie utilise d’énormes machines verticales pour produire des composants d’éoliennes et des corps de vannes. Lorsque les pièces deviennent trop volumineuses pour qu’un seul opérateur puisse les soulever en toute sécurité, la configuration verticale devient une nécessité absolue.
Le paysage manufacturier est en constante évolution. Des analyses de marché récentes mettent en évidence un changement significatif dans la façon dont les ateliers d’usinage abordent les opérations de tournage. Sous l’effet de la hausse des coûts de l’immobilier industriel, on observe une nette tendance à maximiser l’espace au sol. De nombreuses installations adoptent de plus en plus de centres de tournage verticaux compacts, même pour les pièces de taille moyenne. Ils exploitent l’encombrement réduit pour créer des cellules d’usinage haute densité.
Simultanément, la croissance explosive du secteur des véhicules électriques remodèle le virage horizontal. La fabrication de véhicules électriques nécessite des millions d’arbres moteurs extrêmement précis et relativement longs. Pour répondre à cette demande, l’industrie s’éloigne des machines manuelles autonomes pour se tourner vers la production de masse. Les usines investissent massivement dans des cellules de tournage horizontal entièrement intégrées, équipées de chargeurs à portique aérien. Malgré ces progrès en matière d'automatisation, la physique fondamentale qui dicte le maintien horizontal ou vertical des pièces reste totalement inchangée.
Le choix entre un tour vertical et horizontal se résume en fin de compte à la géométrie, à la taille et au poids spécifiques des pièces que vous souhaitez fabriquer. Vous devez mettre ces facteurs en balance avec les réalités de votre espace de travail. Il n’existe pas de machine universellement supérieure. Il n’existe que la machine adaptée au travail à accomplir.
Une configuration horizontale reste le choix le plus polyvalent et le plus rentable pour les opérations de tournage standard, les pièces exceptionnellement longues et la production à grande vitesse avec alimentation en barres. En revanche, une machine verticale est une centrale électrique indispensable. Il offre une rigidité inégalée, une sécurité ergonomique et une efficacité peu encombrante lors de la manipulation de composants lourds et de grand diamètre.
Évaluez vos goulots d’étranglement de production actuels. Passez en revue vos plans les plus difficiles. Si votre atelier gère des travaux à arbres longs et nécessite des capacités de tournage fiables et rigides, explorez les produits de haute qualité Tours horizontaux C6266 sur betacncmc.com pour trouver les spécifications exactes qui détermineront votre rentabilité future.
Oui, jusqu'à une certaine limite de poids et de diamètre. Une machine horizontale robuste peut certainement tourner de grandes brides et disques. Cependant, lorsqu’une pièce devient trop lourde, l’attraction incessante de la gravité la fait s’affaisser dans un mandrin horizontal. Cette déviation compromet gravement les tolérances d'usinage et la sécurité de l'opérateur. Les pièces exceptionnellement lourdes nécessitent une configuration verticale.
D’une manière générale, les centres de tournage verticaux massifs coûtent plus cher que les tours horizontaux standard. Cette différence de coût est due aux cadres en fonte robustes, aux butées spécialisées et aux transmissions robustes nécessaires pour supporter en toute sécurité des poids verticaux massifs.
Absolument. Alors que les machines automatisées avancées offrent une répétabilité inégalée pour la production en grand volume, les machines horizontales manuelles ou semi-automatiques conventionnelles restent incroyablement rentables. Ils sont largement utilisés dans le monde entier pour les productions à faible volume, les réparations ponctuelles personnalisées et les travaux d'entretien général en atelier. La programmation d’une machine automatisée complexe prend souvent plus de temps que le simple usinage manuel d’une simple pièce.
Étant donné que les copeaux ne s'éloignent pas naturellement de la zone de coupe en raison de la gravité, les machines verticales s'appuient sur des solutions fluides de haute technologie. Ils utilisent des systèmes de refroidissement à haute pression pour littéralement expulser les copeaux de la zone de coupe. De plus, ils comportent des protections internes en tôle fortement inclinées pour diriger les débris vers le bas dans les convoyeurs de copeaux automatisés.
Oui, ils le font. Étant donné que la broche, le mandrin et l’axe de coupe principal sont orientés verticalement, la machine se construit vers le haut. Son encombrement global au sol est nettement inférieur à celui d’une machine horizontale de capacité d’usinage équivalente. Cela permet aux installations de fabrication d’installer plus de machines sur une superficie limitée.
La longueur maximale dépend entièrement du banc de machine spécifique. Les machines horizontales standard traitent facilement des longueurs de 500 mm à 2 000 mm. Les modèles industriels robustes utilisés dans le secteur pétrolier et gazier peuvent faire tourner des tuyaux et des arbres de plus de 6 000 mm de longueur, en utilisant plusieurs lunettes de support comme support.
Les machines horizontales sont généralement préférées pour la production automatisée en série de pièces de petite et moyenne taille, car elles s'intègrent parfaitement aux ravitailleurs de barres en continu. Cela permet un usinage sans surveillance et sans surveillance. Les machines verticales sont généralement automatisées à l'aide de bras robotisés ou de chargeurs à portique, ce qui est très efficace mais implique le chargement de pièces moulées individuelles discrètes plutôt que de barres continues.


