


機械工場のオーナーや製造エンジニアは、生産能力を拡大する際に、重大なジレンマに直面することがよくあります。水平旋回設定と垂直旋回設定のどちらを選択するかを決定する必要があります。間違った選択をすると、ワークフローのボトルネックが発生します。工具の過度の磨耗を引き起こし、貴重な床面積を無駄にします。あなたは今、複雑な設計図を見つめながら、どの機械の方向がサイクル タイムを損なうことなく最も厳しい公差を生み出すのか疑問に思っているかもしれません。
旋盤は、現代の金属加工の紛れもないバックボーンとして機能します。垂直構成と水平構成はどちらも、まったく同じ基本的なタスクを実行します。固定された切削工具に対して固定されたワークピースを回転させて、金属をせん断します。ただし、物理的な方向によって、さまざまな部品の形状との相互作用が大幅に変わります。スピンドルの方向は、原材料にかかる重力から切りくず排出の流体力学に至るまで、あらゆるものに影響します。
この重要な設備投資をうまく進めるために、このガイドでは機械的な違いを包括的に説明します。縦型マシンと横型マシンの運用上の利点と理想的な使用例を見ていきます。これらの特定のエンジニアリング変数を評価することで、施設管理者は、工場現場の要件に完全に一致する情報に基づいた購入の決定を下すことができます。
スピンドルの向き: 横型旋盤は、製造現場と平行に走るスピンドルを備えています。立型旋盤では、まっすぐ上を向いたスピンドルを使用するため、チャックをターンテーブルのように平らに置くことができます。
重力ダイナミクス: 垂直セットアップでは重力を有利に利用し、重い大径部品を安定させます。逆に、横型機械は、非常に重いワークピースや長いワークピースの重力によるたわみによる物理的な課題に直面します。
切りくずの排出: 水平レイアウトにより、高温の金属の切りくずが切断ゾーンから自然に安全に落下します。縦型機械では、切りくずの再切断を防ぐために積極的な高圧クーラント管理が必要です。
店舗の設置面積: 垂直ターニングセンターは、通常、ロングベッドのセットアップと比較して、水平方向の床面積が大幅に小さくなります。それらは外側ではなく上向きに構築されます。
最適な使用例: 横型機械は、ドライブ シャフトやチューブなどの長い円筒状部品の加工に優れています。垂直セットアップは、ブレーキ ローターや航空宇宙用リングなどの重くて短く幅広の部品向けに特別に設計されています。
主軸の方向の微妙な違いに入る前に、ターニングセンターが実際にどのように動作するかについてのベースラインを確立する必要があります。コンピューター数値制御により旋削プロセスが自動化されます。機械工がハンドホイールを手動で回す代わりに、プログラムされた G コードが切削工具の正確な動きを指示します。これにより、大規模な生産工程全体にわたって高精度、厳格な公差、正確な再現性が実現します。
旋盤の中核となる機能はサブトラクティブ マニュファクチャリングです。原材料のブロックがチャックにしっかりとクランプされます。機械はこの材料を高速で回転させ、多くの場合毎分数千回転に達します。ワークピースが回転すると、固定された切削工具が表面にスムーズに送り込まれます。金属のリボンを剥がして、最終的な円筒形の輪郭を形成したり、ねじ山を切ったり、穴の内径を整えたりします。
歴史的に、機械加工業界は完全に手作業に依存していました。生産要求がより複雑になるにつれて、エンジニアは、単一の機械形状ではあらゆる種類の部品を効率的に処理できないことに気づきました。この物理的な制限により、現在私たちが依存している 2 つの主要な構成が開発されました。
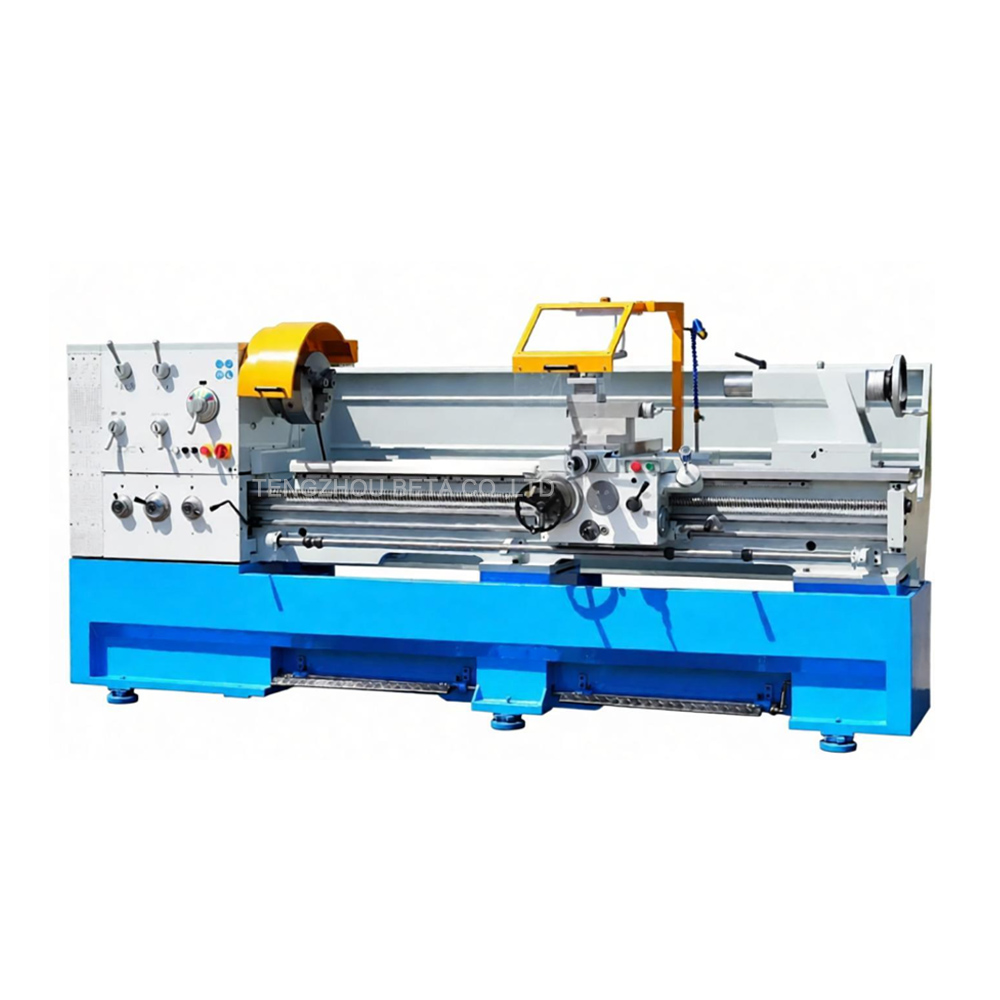
水平構成は、機械加工業界で伝統的で最も広く認識されているセットアップです。この設計では、スピンドルは水平に取り付けられます。ワークピースはチャックにクランプされ、地面と完全に平行に外側に伸びます。
これらの機械は、旋削加工の従来のベースラインとして機能します。何十年もの間、 従来の横型旋盤は 金属加工の世界標準を確立しました。現代の多くの工場では、カスタム作業、迅速な工具調整、および少量の修理のために、これらの基本設計と並行して高度な自動化機器を組み合わせて利用し続けています。たとえば、C6266 シリーズのような標準的なギャップ ベッド金属旋盤は、最大 2000 mm のワークピース長を処理できるように設計されています。これにより、標準的なシャフト作業に非常に多用途に使用できます。
機械的な観点から見ると、水平セットアップは長さに関して大幅に最適化されています。部品が外側の空間に伸びているため、長いワークピースは反対側の端で心押し台で支持する必要があります。場合によっては、振れ止めを使用して中央で安定させることもあります。このサポート インフラストラクチャは非常に重要です。これがないと、激しい切削力と材料の重量が重なり、部品が振動してしまいます。金属が工具から離れて曲がってしまい、切断の寸法精度が即座に損なわれてしまいます。
立型旋盤は従来の方向を採用し、正確に 90 度反転します。この構成では、スピンドルは直立します。チャックは店の天井に向かって真上を向いています。
このセットアップを概念化する最も簡単な方法は、ろくろを想像することです。重い金属片を横からチャックに押し込む代わりに、オペレータはワークピースを平らなクランプ面上に降ろすだけです。次に、切削工具は、堅固な垂直ラムを介して上面または側面から回転部品にアプローチします。
この特別なデザインは、スペースを節約したいという願望から生まれたものではありません。これは、特有の機械的問題を解決するために作成されました。エンジニアは、巨大で重い、異常な形状のコンポーネントを扱う方法を必要としていました。 5 トンの鋳鉄ポンプ ハウジングを機械加工しようとしている写真。このような巨体を水平に取り付けるのは非常に困難で、非常に危険です。重力に逆らって保持するには莫大な締め付け力が必要です。縦型マシンは、この物理的な制限を排除するために特別に設計されました。これらは重力旋回のための安定した重力補助プラットフォームを提供します。
これら 2 つの構成の機械的および操作上の違いを理解することは、機械を特定の製造用途に適合させるために不可欠です。主要なエンジニアリング変数を強調するために、主要な比較表を作成しました。
エンジニアリング機能 |
横型旋盤 |
立旋盤 |
|---|---|---|
スピンドルの向き |
売り場と平行 |
店の床に対して垂直 |
理想的な部品形状 |
長い円筒形のシャフトとチューブ |
重量があり、短く、大径のリングおよびディスク |
重力の影響 |
サポートされていない長い部品がたるむ原因となります |
重量部品をチャックにしっかりと固定します |
切りくずの排出 |
素晴らしい。切りくずは自然に落ちます。 |
貧しい。高圧冷却剤のフラッシングが必要です。 |
床面積 |
長くて長方形 |
コンパクトで四角い |
重力は製造現場に容赦なく作用します。水平セットアップでは、重力によってパーツのサポートされていない側が常に下に引っ張られます。標準的な軽量部品の場合、この引っ張りは無視できます。ただし、非常に重い部品や非常に長い部品の場合、この重力により振れが発生します。わずかなたわみでも、確実なグリップを維持するためにチャックはさらに激しく働くことになります。これにより、部品の真円度が著しく損なわれます。
対照的に、垂直セットアップでは、重力が敵から味方に変わります。重力により、巨大な部品がチャックに真っ直ぐ押し込まれます。これにより、ワークピースは自然に位置決め面にしっかりと固定されます。これにより、重い荷重が安定し、積極的な荒加工パス中に部品を安全に保持するために必要なジョーのクランプ力が大幅に軽減されます。
製造フロアスペースは、運用コストに直接影響を与える貴重な資産です。横型機械では、スピンドル、ベッド、心押し台、工具タレットを収容するために、必然的に長い設置面積が必要になります。 2000 mm のベッド長を稼働させる場合、その機械は膨大な直線スペースを消費します。
さらに、縦型マシンは外側ではなく上向きに構築されるように設計されています。主な切断軸は垂直に移動するため、機械の設置面積はベッドの長さではなくチャックの直径によって決まります。このコンパクトな設置面積は、運用密度を最大化したい施設管理者にとって非常に有利です。
積極的な加工では、大量の灼熱の金属切粉が発生します。水平レイアウトでは、重力によってこれらのチップが切断ゾーンから簡単に引き離されます。それらはそのままチップコンベアに落ちます。これにより、切りくず排出効率が高くなります。熱が部品に浸透するのを防ぎ、切削工具の経路をクリアに保ちます。
垂直機械におけるチップ管理には、既知のエンジニアリング上の課題があります。部品はお椀のような方向を向いているため、切りくずは自然にワークの中空領域内にたまる傾向があります。この蓄積に対処するために、垂直セットアップでは切りくずを強制的に洗い流すための高圧冷却システムが必要です。
優れた切りくず排出性: 金属の切りくずが自然に下方に落下するため、よりクリーンな切削環境が確保されます。これにより工具寿命が延長され、優れた表面仕上げが保証されます。
長い部品に最適: 心押し台の統合により、長いシャフトやシリンダーの加工には水平旋削が唯一の実行可能な選択肢になります。あ ギャップベッド金属旋盤は、 比類のない精度で延長された長さをハンドルします。
シームレスな自動化: 棒材フィーダーと完璧に組み合わせて、大量の自動製造を実行します。
従業員の馴染みやすさ: 水平レイアウトは歴史的な業界標準です。この設定に精通したオペレーターを幅広く利用できます。
広い床面積: 長いベッド設計により、非常に貴重な直線床面積が消費されます。
重い部品の積み込みの課題: 非常に重い部品を手動で水平チャックに積み込むのは、物理的に負担が大きく、危険を伴う可能性があります。オペレーターは重力と闘い、ジョーを締めながら部品を完全に真っ直ぐに保つ必要があります。
重量のあるコンポーネントに最適: 水平スピンドルが不安定になるような重量のある大径部品を処理する場合には、比類のない威力を発揮します。
重力補助クランプ: 重力によって部品が自然にチャックに固定されるため、オペレータはより少ないクランプ力で済みます。これにより、ジョーの強い圧力下で薄肉部品が変形するのを防ぎます。
コンパクトな設置面積: 垂直型設計により、重要な作業現場のスペースを節約できます。
人間工学に基づいた積み込み: 天井クレーンを使用すると、重量部品の積み込みが大幅に簡単かつ安全になります。コンポーネントを所定の位置にドロップするだけです。
自然な切りくず排出が不十分: 切りくずがたまる傾向があるため、工具の破損を防ぐために継続的な監視と堅牢なクーラント管理が必要です。
長い部品には不向き: 縦型機械には一般に、長いワークを正確に加工するために必要な水平方向のクリアランスと心押し台のサポートが不足しています。
初期費用が高い: 垂直荷重を支えるために巨大な鋳鉄フレームが必要なため、これらの機械は通常、初期購入価格が高くなります。
購入を適切に決定するには、特定の生産ニーズを注意深く分析する必要があります。ステッカーの価格だけを見ないでください。あなたの設計図のエンジニアリング上の現実を見てください。
旋盤選択の黄金律は、長さと直径の比率を中心に展開します。製造する部品が細長い場合は、横型の機械が必須です。たとえば、ポンプ シャフト、車軸、またはドリル パイプを回転させる場合、リニア サポートが必要です。 2000mm従来型横型旋盤。横型機械は、汎用機械工場や自動車用ファスナーの生産において紛れもなく主力製品です。
特に、部品が短く、幅が広く、非常に重い場合、縦型機械は優れた安定性を提供します。立型ターニングセンターは重工業の根幹です。これらは航空宇宙分野でジェット エンジンのリングを加工するために不可欠です。エネルギー部門では、巨大な垂直機械を利用して風力タービンのコンポーネントとバルブ本体を製造しています。部品が大きすぎて 1 人のオペレーターが安全に持ち上げることができない場合、垂直セットアップが絶対に必要になります。
製造環境は継続的に進化しています。最近の市場分析では、機械工場が旋削加工に取り組む方法が大きく変化していることが浮き彫りになっています。工業用不動産コストの上昇により、床面積を最大化する傾向が顕著になっています。中型部品でもコンパクトな立型ターニングセンタを採用する施設が増えています。より小さい設置面積を活用して、高密度の加工セルを作成します。
同時に、電気自動車セクターの爆発的な成長により、水平方向の方向転換が再形成されています。電気自動車の製造には、数百万本の高精度で比較的長いモーター シャフトが必要です。この需要に応えるために、業界は大量生産用のスタンドアロン手動機械からの移行を進めています。工場は、オーバーヘッド ガントリー ローダーを備えた完全に統合された水平旋回セルに多額の投資を行っています。このような自動化の進歩にも関わらず、部品の水平保持と垂直保持を決定する基本的な物理現象はまったく変わっていません。
縦型旋盤と横型旋盤のどちらを選択するかは、最終的には製造する部品の特定の形状、サイズ、重量によって決まります。これらの要素を店舗の床面積の現実と照らし合わせて検討する必要があります。普遍的に優れたマシンは存在しません。目の前の仕事に適した機械しかありません。
水平セットアップは、標準的な旋削加工、非常に長い部品、および高速バーフィード生産にとって、依然として最も多用途でコスト効果の高い選択肢です。対照的に、縦型マシンは不可欠な動力源です。比類のない剛性、人間工学に基づいた安全性、重量のある大径コンポーネントを扱う際の省スペース効率を実現します。
現在の運用上のボトルネックを評価します。最も困難な設計図を確認します。あなたの工場が長いシャフトの作業を扱い、信頼性の高い剛性の高い旋削能力を必要とする場合は、高品質の製品を検討してください。 betacncmc.com でC6266 横型旋盤を入手し、 将来の収益性を高める正確な仕様を見つけてください。
はい、一定の重量と直径の制限までは可能です。堅牢な横型機械は、大きなフランジやディスクを確実に回転させることができます。ただし、部品が重くなりすぎると、重力の容赦ない引力により、水平チャック内で部品がたるんでしまいます。このたわみにより、加工公差とオペレータの安全性が著しく損なわれます。非常に重い部品は垂直セットアップが必要です。
一般的に、巨大な立形旋盤は標準的な横形旋盤よりも高価です。このコストの違いは、頑丈な鋳鉄フレーム、特殊なスラストベアリング、および垂直方向の巨大な重量を安全に支えるために必要な堅牢なドライブトレインによって決まります。
絶対に。高度な自動機械は大量生産において比類のない再現性を提供しますが、従来の手動または半自動の横型機械は依然として信じられないほどのコスト効率が優れています。これらは、少量生産、カスタムの 1 回限りの修理、および一般的なメンテナンス ショップの作業に世界中で広く利用されています。複雑な自動機械のプログラミングには、単純な部品を手動で加工するよりも時間がかかることがよくあります。
切りくずは重力によって自然に切削ゾーンから落下することはないため、垂直機械は高度に設計された流体ソリューションに依存しています。高圧冷却システムを利用して、文字通り切削領域から切りくずを吹き飛ばします。さらに、急角度の内部板金ガードを備えており、破片を下向きに自動チップコンベアに送り込みます。
はい、そうです。スピンドル、チャック、主切削軸が垂直方向に配置されているため、機械は上向きに構築されます。全体の床面積は、同等の加工能力を持つ横型機械よりも大幅に小さくなります。これにより、製造施設は限られた面積でより多くの機械を設置できるようになります。
最大長は、特定の機械ベッドによって完全に異なります。標準的な横型機械は、500mm から 2000mm までの長さを簡単に処理できます。石油およびガス分野で使用される頑丈な産業用モデルは、複数の振れ止めをサポートに利用して、長さ 6000 mm を超えるパイプやシャフトを回転させることができます。
横型機械は連続バーフィーダーとシームレスに統合されるため、小型から中型部品の自動大量生産には一般に好まれます。これにより、消灯、無人加工が可能になります。縦型機械は通常、ロボット アームまたはガントリー ローダーを使用して自動化されます。これは非常に効率的ですが、連続した棒材ではなく個別の個別の鋳物を積み込む必要があります。


