

Visninger: 0 Forfatter: Webstedsredaktør Udgivelsestid: 19-11-2026 Oprindelse: websted


Maskinværkstedsejere og produktionsingeniører står ofte over for et kritisk dilemma, når de udvider deres produktionskapacitet. Du skal vælge mellem vandret og lodret drejning. At træffe det forkerte valg fører til flaskehalse i arbejdsgangene. Det forårsager for stort værktøjsslid og spilder værdifuld gulvplads. Du kan finde på at stirre på en kompleks plan lige nu og spekulere på, hvilken maskinorientering der vil give de snævreste tolerancer uden at ødelægge dine cyklustider.
Drejebænken fungerer som den ubestridte rygrad i moderne metalbearbejdning. Både lodrette og vandrette konfigurationer udfører nøjagtig den samme grundlæggende opgave. De spinder et fastgjort emne mod et stationært skæreværktøj for at skære metal væk. Imidlertid ændrer deres fysiske orientering drastisk, hvordan de interagerer med forskellige delegeometrier. Spindlens retning påvirker alt fra tyngdekraften på råmaterialet til fluiddynamikken ved spånevakuering.
For at hjælpe dig med at navigere i denne betydelige kapitalinvestering giver denne vejledning en omfattende oversigt over de mekaniske forskelle. Vi vil se på operationelle fordele og ideelle use cases for vertikale versus horisontale maskiner. Ved at evaluere disse specifikke tekniske variabler kan facility managers træffe en informeret købsbeslutning, der passer perfekt til deres fabriksgulvkrav.
Spindelorientering: Vandrette drejebænke har en spindel, der løber parallelt med butiksgulvet. Lodrette drejebænke bruger en spindel, der peger lige opad, så patronen kan sidde fladt som en drejeskive.
Gravity Dynamics: Lodrette opsætninger udnytter tyngdekraften til deres fordel for at stabilisere tunge dele med stor diameter. Omvendt står horisontale maskiner over for fysiske udfordringer med gravitationsafbøjning på usædvanligt tunge eller lange emner.
Spånevakuering: Horisontale layout tillader naturligvis varme metalspåner at falde sikkert væk fra skærezonen. Lodrette maskiner kræver aggressiv højtryks-kølevæskestyring for at forhindre spånudskæring.
Butiksfodaftryk: Lodrette drejecentre fylder generelt betydeligt mindre vandret gulvplads sammenlignet med en langsengsopsætning. De bygger opad snarere end udad.
Bedste anvendelsestilfælde: Horisontale maskiner udmærker sig ved at bearbejde lange, cylindriske dele såsom drivaksler og rør. Lodrette opsætninger er specielt udviklet til tunge, korte og brede dele som bremserotorer og rumfartsringe.
Før vi dykker ned i nuancerne af spindelorientering, skal vi etablere en basislinje for, hvordan et drejecenter faktisk fungerer. Computer Numerical Control automatiserer drejeprocessen. I stedet for at en maskinmester manuelt drejer håndhjulene, dikterer programmeret G-kode den nøjagtige bevægelse af skæreværktøjerne. Dette opnår høj præcision, strenge tolerancer og nøjagtig repeterbarhed på tværs af store produktionsserier.
Kernefunktionen i enhver drejebænk er subtraktiv fremstilling. En blok af råmateriale er sikkert fastspændt i en borepatron. Maskinen roterer dette materiale ved høje hastigheder og når ofte tusindvis af omdrejninger i minuttet. Efterhånden som arbejdsemnet roterer, føres et stationært skæreværktøj jævnt ind i overfladen. Den skræller metalbånd væk for at forme den endelige cylindriske profil, skære gevind eller bore indvendige diametre.
Historisk set var maskinindustrien udelukkende afhængig af manuel drift. Efterhånden som produktionskravene blev mere komplekse, indså ingeniører, at en enkelt maskingeometri ikke effektivt kunne håndtere enhver type del. Denne fysiske begrænsning førte til udviklingen af de to primære konfigurationer, vi stoler på i dag.
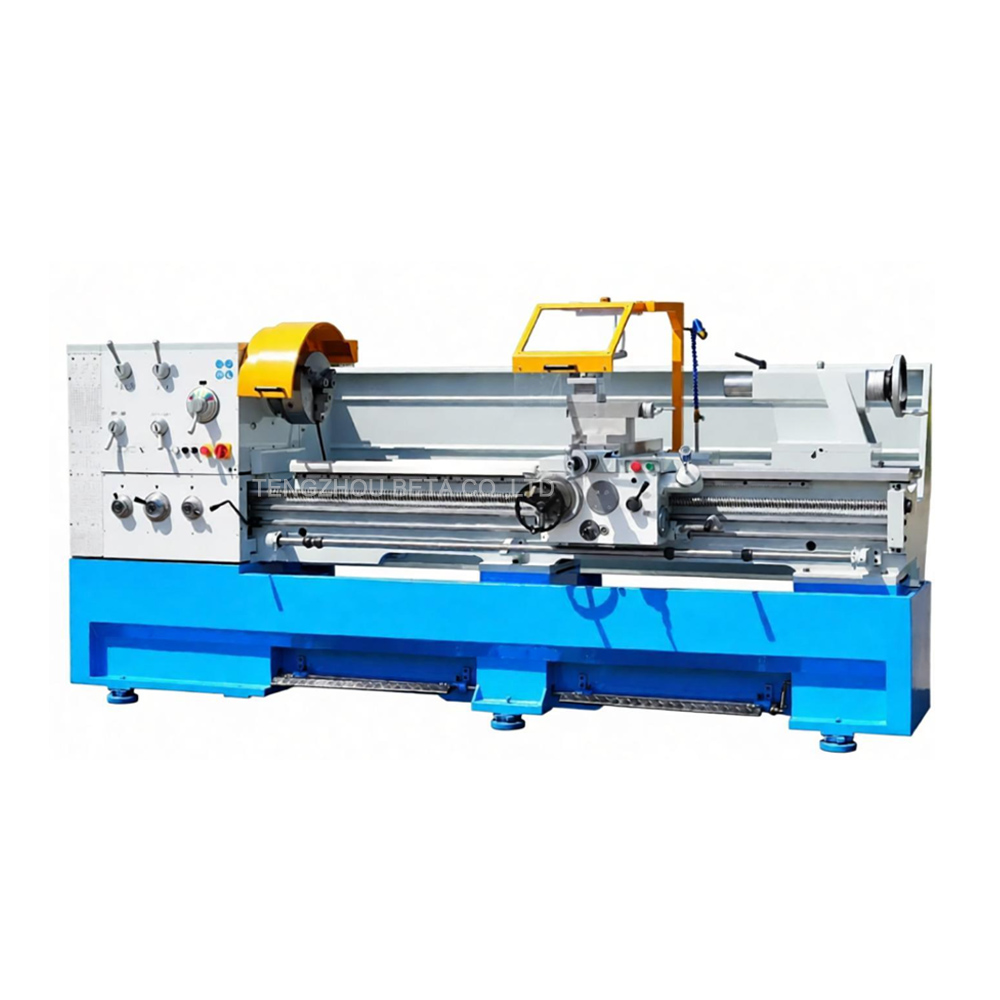
Den horisontale konfiguration er den traditionelle og mest anerkendte opsætning i bearbejdningsindustrien. I dette design er spindlen monteret vandret. Emnet klemmes fast i patronen og strækker sig udad og løber helt parallelt med jorden.
Disse maskiner fungerer som den konventionelle baseline for drejeoperationer. I årtier har konventionel horisontal drejebænk har sat den globale standard for metalbearbejdning. Mange moderne butikker fortsætter med at bruge en blanding af avanceret automatiseret udstyr sammen med disse grundlæggende designs til specialarbejde, hurtige værktøjsjusteringer og lavvolumenreparationer. For eksempel er en standard drejebænk i metal med mellemrum, som C6266-serien, konstrueret til at håndtere en maksimal emnelængde på op til 2000 mm. Dette gør den utrolig alsidig til standard akselarbejde.
Fra et mekanisk synspunkt er vandrette opsætninger stærkt optimeret til længde. Fordi delen strækker sig udad i åbent rum, skal lange arbejdsemner understøttes i den modsatte ende af en tailstock. Nogle gange stabiliseres de på midten af faste hvil. Denne støtteinfrastruktur er absolut kritisk. Uden det ville de aggressive skærekræfter kombineret med vægten af materialet få delen til at vibrere. Metallet ville bøje sig væk fra værktøjet, hvilket øjeblikkeligt ødelægger dimensionsnøjagtigheden af dit snit.
En lodret drejebænk tager den traditionelle orientering og vender den nøjagtigt 90 grader. I denne konfiguration sidder spindlen oprejst. Chucken vender direkte opad mod butiksloftet.
Den nemmeste måde at konceptualisere denne opsætning på er at forestille sig et keramikerhjul. I stedet for at bryde et tungt stykke metal sidelæns ind i en borepatron, sænker operatøren blot emnet ned på den flade spændeflade. Skæreværktøjerne nærmer sig derefter den roterende del fra toppen eller siderne via en stiv lodret stempel.
Dette specifikke design blev ikke født ud af et ønske om at spare plads. Det blev skabt for at løse et særskilt mekanisk problem. Ingeniører havde brug for en måde at håndtere massive, tunge og usædvanligt formede komponenter på. Billede forsøger at bearbejde et fem tons støbejernspumpehus. Det er usædvanligt vanskeligt og meget farligt at montere en sådan gigant vandret. Du har brug for en enorm klemkraft for at holde den mod tyngdekraften. Lodrette maskiner blev specielt konstrueret til at eliminere denne fysiske begrænsning. De tilbyder en stabil, tyngdekraftsassisteret platform til kraftig drejning.
At forstå de mekaniske og operationelle forskelle mellem disse to konfigurationer er afgørende for at matche maskinen til din specifikke fremstillingsapplikation. Vi har udarbejdet en kernesammenligningstabel for at fremhæve de primære tekniske variabler.
Ingeniørfunktion |
Vandret drejebænk |
Lodret drejebænk |
|---|---|---|
Spindelorientering |
Parallelt med butiksgulvet |
Vinkelret på butiksgulvet |
Ideel delgeometri |
Lange, cylindriske aksler og rør |
Tunge, korte ringe og skiver med stor diameter |
Tyngdekraftens indvirkning |
Får ikke-understøttede lange dele til at hænge |
Stabiliserer tunge dele sikkert ind i patronen |
Chip Evakuering |
Fremragende. Chips falder naturligt væk. |
Dårlig. Kræver højtryks-kølevæskeskylning. |
Gulvfodaftryk |
Lang og rektangulær |
Kompakt og firkantet |
Tyngdekraften er en ubarmhjertig kraft på butiksgulvet. I en vandret opsætning trækker tyngdekraften konstant ned på den ikke-understøttede side af delen. For standard letvægtsdele er dette træk ubetydeligt. Men for meget tunge eller usædvanligt lange stykker forårsager denne tyngdekraft udløb. Selv en mikroskopisk afbøjning tvinger patronen til at arbejde hårdere for at bevare et sikkert greb. Dette kompromitterer i høj grad en del rundhed.
I modsætning hertil forvandler en vertikal opsætning tyngdekraften fra en fjende til en allieret. Tyngdekraften skubber den massive del lige ned i patronen. Dette sætter naturligvis emnet sikkert mod lokaliseringsfladerne. Det stabiliserer tunge belastninger og reducerer betydeligt mængden af kæbespændekraft, der kræves for at holde delen sikkert under aggressive skrubbearbejdninger.
Produktionsgulvplads er et førsteklasses aktiv, der direkte påvirker driftsomkostningerne. En vandret maskine kræver naturligvis et langt fodaftryk for at kunne rumme spindlen, lejet, tailstocken og værktøjstårnet. Hvis du kører en 2000 mm sengelængde, vil den maskine forbruge en enorm mængde lineær plads.
Desuden er vertikale maskiner designet til at bygge opad i stedet for udad. Fordi den primære skæreakse bevæger sig lodret, er maskinens fodaftryk dikteret af patronens diameter snarere end længden af sengen. Dette kompakte fodaftryk er yderst fordelagtigt for facility managers, der ønsker at maksimere deres operationelle tæthed.
Aggressiv bearbejdning genererer en enorm mængde brændende varme metalspåner. I et vandret layout trækker tyngdekraften nemt disse spåner væk fra skærezonen. De falder lige ned i spåntransportøren. Dette gør spånevakueringen meget effektiv. Det forhindrer varmen i at trænge ind i delen og holder skæreværktøjets bane fri.
Spånhåndtering i en vertikal maskine udgør en kendt teknisk udfordring. Fordi delen er orienteret som en skål, har spåner naturligvis en tendens til at samle sig inde i de hule områder af emnet. For at bekæmpe denne ophobning kræver lodrette opsætninger højtrykskølevæskesystemer for kraftigt at skylle spånerne ud.
Overlegen spånevakuering: Det naturlige nedadgående fald af metalspåner sikrer et renere skæremiljø. Dette forlænger værktøjets levetid og garanterer fremragende overfladefinish.
Ideel til lange dele: Integreringen af tailstocks gør vandret drejning til det eneste levedygtige valg til bearbejdning af lange aksler og cylindre. EN spalteseng drejebænkehåndtag i metal i forlængede længder med uovertruffen præcision.
Sømløs automatisering: De parrer fejlfrit med stangfødere til automatiserede produktionsserier i store mængder.
Arbejdsstyrkens kendskab: Det horisontale layout er den historiske industristandard. Der er en meget bredere tilgængelighed af operatører, som er indgående fortrolige med denne opsætning.
Stort gulvaftryk: Det lange sengedesign bruger meget værdifuld lineær gulvplads.
Læsningsudfordringer for tunge dele: Det er fysisk krævende og potentielt farligt manuelt at læsse en meget tung del i en vandret borepatron. Operatører skal bekæmpe tyngdekraften for at holde delen helt lige, mens kæberne spændes.
Perfekt til tunge komponenter: De er uovertrufne ved behandling af tunge dele med stor diameter, som ellers ville destabilisere en vandret spindel.
Tyngdekraftsassisteret fastspænding: Fordi tyngdekraften naturligt sætter delen ind i patronen, kan operatører bruge mindre klemkraft. Dette forhindrer tyndvæggede dele i at blive forvrænget under kraftigt kæbetryk.
Kompakt fodaftryk: Det lodrette design sparer kritisk butiksplads.
Ergonomisk læsning: Det er væsentligt nemmere og sikrere at læsse tunge dele ved hjælp af en traverskran. Du taber blot komponenten på plads.
Dårlig naturlig spånevakuering: Tendensen til, at spåner samler sig, kræver konstant overvågning og robust kølevæskestyring for at forhindre værktøjsbrud.
Uegnet til lange dele: Lodrette maskiner mangler generelt den vandrette frigang og støtte til bagstammen, der er nødvendig for nøjagtigt at bearbejde lange emner.
Højere forhåndsomkostninger: På grund af de massive støbejernsrammer, der kræves for at understøtte lodrette belastninger, har disse maskiner generelt en højere initial købspris.
At træffe den rigtige købsbeslutning kræver en omhyggelig analyse af dine specifikke produktionsbehov. Se ikke bare på mærkatprisen. Se på de tekniske realiteter i dine tegninger.
Den gyldne regel for valg af drejebænk drejer sig om længde-til-diameter-forholdet. Hvis de dele du fremstiller er lange og tynde, er en vandret maskine obligatorisk. Hvis du for eksempel drejer pumpeaksler, aksler eller borerør, har du brug for den lineære støtte fra en 2000 mm konventionel vandret drejebænk . Horisontale maskiner er de ubestridte arbejdsheste i almindelige maskinværksteder og produktion af fastgørelsesanordninger til biler.
Specifikt, hvis dine dele er korte, brede og usædvanligt tunge, vil en vertikal maskine give overlegen stabilitet. Vertikale drejecentre er rygraden i tung industri. De er uundværlige i luftfartssektoren til bearbejdning af jetmotorringe. Energisektoren bruger massive vertikale maskiner til at producere vindmøllekomponenter og ventilhuse. Når dele bliver for store til, at en enkelt operatør kan løfte sikkert, bliver den lodrette opsætning en absolut nødvendighed.
Produktionslandskabet er i konstant udvikling. Nylige markedsanalyser fremhæver et markant skift i, hvordan maskinværksteder griber drejeoperationer an. Drevet af stigende industrielle ejendomsomkostninger er der en tydelig tendens til at maksimere gulvpladsen. Mange faciliteter anvender i stigende grad kompakte lodrette drejecentre, selv for mellemstore dele. De udnytter det mindre fodaftryk til at skabe bearbejdningsceller med høj tæthed.
Samtidig omformer den eksplosive vækst i sektoren for elektriske køretøjer horisontal drejning. Fremstilling af elektriske køretøjer kræver millioner af meget præcise, relativt lange motoraksler. For at imødekomme denne efterspørgsel bevæger industrien sig væk fra selvstændige manuelle maskiner til masseproduktion. Fabrikkerne investerer kraftigt i fuldt integrerede vandrette vendeceller udstyret med portallæssere. På trods af disse fremskridt inden for automatisering forbliver den grundlæggende fysik, der dikterer horisontal versus vertikal delbeholdning, fuldstændig uændret.
Valget mellem en lodret og vandret drejebænk kommer i sidste ende ned til den specifikke geometri, størrelse og vægt af de dele, du har til hensigt at fremstille. Du skal afveje disse faktorer i forhold til realiteterne i dit butiksareal. Der er ingen universelt overlegen maskine. Der er kun den rigtige maskine til opgaven.
En horisontal opsætning forbliver det mest alsidige, omkostningseffektive valg til standarddrejeoperationer, usædvanligt lange dele og højhastigheds-stangfremført produktion. Derimod er en vertikal maskine et uundværligt kraftcenter. Den tilbyder uovertruffen stivhed, ergonomisk sikkerhed og pladsbesparende effektivitet, når du skal håndtere tunge komponenter med stor diameter.
Vurder dine nuværende produktionsflaskehalse. Gennemgå dine mest udfordrende tegninger. Hvis din butik håndterer lange skafter og kræver pålidelige, stive drejningsevner, udforsk den høje kvalitet C6266 horisontale drejebænke på betacncmc.com for at finde de nøjagtige specifikationer, der vil drive din fremtidige rentabilitet.
Ja, op til en vis vægt- og diametergrænse. En robust vandret maskine kan helt sikkert dreje store flanger og skiver. Men når en del bliver for tung, får den ubarmhjertige tyngdekraft den til at synke i en vandret borepatron. Denne afbøjning kompromitterer bearbejdningstolerancer og operatørsikkerhed i høj grad. Exceptionelt tunge dele kræver en lodret opsætning.
Generelt har massive lodrette drejecentre en højere pris end standard vandrette drejebænke. Denne omkostningsforskel er drevet af de kraftige støbejernsrammer, specialiserede tryklejer og robuste drivlinjer, der er nødvendige for sikkert at understøtte massive lodrette vægte.
Absolut. Mens avancerede automatiserede maskiner tilbyder uovertruffen repeterbarhed til højvolumenproduktion, forbliver konventionelle manuelle eller halvautomatiske horisontale maskiner utroligt omkostningseffektive. De bruges i vid udstrækning over hele kloden til produktion af små mængder, tilpassede engangsreparationer og generelt vedligeholdelsesværkstedsarbejde. Programmering af en kompleks automatiseret maskine tager ofte længere tid end blot at bearbejde en simpel del manuelt.
Fordi spåner ikke naturligt falder væk fra skærezonen på grund af tyngdekraften, er vertikale maskiner afhængige af højtudviklede væskeløsninger. De bruger højtrykskølevæskesystemer til bogstaveligt talt at sprænge spåner ud af skæreområdet. Derudover har de stejlt vinklede indvendige metalpladeafskærmninger til at lede snavs nedad ind i automatiserede spåntransportører.
Ja, det gør de. Da spindlen, patronen og den primære skæreakse er orienteret lodret, bygger maskinen opad. Dens samlede gulvfodaftryk er betydeligt mindre end en vandret maskine med en tilsvarende bearbejdningskapacitet. Dette gør det muligt for produktionsfaciliteter at installere flere maskiner i en begrænset mængde kvadratmeter.
Den maksimale længde afhænger helt af den specifikke maskinseng. Standard vandrette maskiner håndterer nemt længder fra 500 mm op til 2000 mm. Kraftige industrimodeller, der bruges i olie- og gassektoren, kan dreje rør og aksler med en længde på over 6000 mm ved at bruge flere stabile hviler til støtte.
Horisontale maskiner foretrækkes generelt til automatiseret masseproduktion af små til mellemstore dele, fordi de integreres problemfrit med kontinuerlige stangfødere. Dette giver mulighed for lys-ud, uovervåget bearbejdning. Lodrette maskiner automatiseres typisk ved hjælp af robotarme eller portallæssere, hvilket er yderst effektivt, men involverer læsning af diskrete, individuelle støbegods frem for kontinuerligt stangmateriale.


