

Katselukerrat: 0 Tekijä: Sivuston editori Julkaisuaika: 2026-11-19 Alkuperä: Sivusto


Konepajan omistajat ja valmistusinsinöörit kohtaavat usein kriittisen dilemman laajentaessaan tuotantokapasiteettiaan. Sinun on valittava vaaka- ja pystysuuntaisten kääntöasetusten välillä. Väärän valinnan tekeminen johtaa työnkulun pullonkauloihin. Se aiheuttaa liiallista työkalujen kulumista ja tuhlaa arvokasta lattiatilaa. Saatat joutua tuijottamaan monimutkaista suunnitelmaa juuri nyt ja pohtimaan, mikä koneen suunta tuottaa tiukimmat toleranssit ilman, että sykliajat pilaavat.
Sorvi toimii nykyaikaisen metallintyöstön kiistattomana selkärankana. Sekä pysty- että vaakakokoonpanot suorittavat täsmälleen saman perustehtävän. Ne pyörittävät kiinnitettyä työkappaletta kiinteää leikkaustyökalua vasten metallin leikkaamiseksi. Niiden fyysinen suuntautuminen muuttaa kuitenkin dramaattisesti niiden vuorovaikutusta eri osien geometrioiden kanssa. Karan suunta vaikuttaa kaikkeen raaka-aineeseen kohdistuvista gravitaatiovoimista lastunpoiston nestedynamiikkaan.
Tämä opas tarjoaa kattavan erittelyn mekaanisista eroista, jotta voit navigoida tässä merkittävässä pääomasijoituksessa. Tarkastellaan toiminnallisia etuja ja ihanteellisia käyttötapauksia pystysuoralle ja vaakasuuntaiselle koneelle. Arvioimalla näitä erityisiä teknisiä muuttujia kiinteistöpäälliköt voivat tehdä tietoisen ostopäätöksen, joka vastaa täydellisesti heidän tehtaan lattiavaatimuksia.
Karan suunta: Vaakasorvissa on kara, joka kulkee yhdensuuntaisesti myymälän lattian kanssa. Pystysuuntaiset sorvit käyttävät karaa, joka osoittaa suoraan ylöspäin, jolloin istukka voi istua tasaisesti kuin levysoitin.
Painovoiman dynamiikka: Pystysuuntaiset asetukset hyödyntävät painovoimaa raskaita, halkaisijaltaan suuria osia vakauttamaan. Sitä vastoin vaakasuuntaiset koneet kohtaavat fyysisiä haasteita, jotka liittyvät painovoiman taipumiseen poikkeuksellisen painaviin tai pitkiin työkappaleisiin.
Lastujen poisto: Vaakasuuntaiset asettelut mahdollistavat luonnollisesti kuuman metallilastujen putoamisen turvallisesti pois leikkausalueelta. Pystysuuntaiset koneet vaativat aggressiivista korkeapaineisen jäähdytysnesteen hallintaa lastujen uudelleenleikkauksen estämiseksi.
Myymälän jalanjälki: Pystysuuntaiset kääntökeskukset vievät yleensä huomattavasti vähemmän vaakasuoraa lattiatilaa verrattuna pitkän sängyn asennukseen. Ne rakentuvat pikemminkin ylöspäin kuin ulospäin.
Parhaat käyttötapaukset: Vaakasuuntaiset koneet ovat erinomaisia pitkien, sylinterimäisten osien, kuten vetoakseleiden ja putkien, työstämisessä. Pystysuuntaiset asetukset on suunniteltu erityisesti raskaille, lyhyille ja leveille osille, kuten jarruroottoreille ja ilmailurenkaille.
Ennen kuin sukeltaa karan suuntauksen vivahteisiin, meidän on luotava perusta siitä, kuinka kääntökeskus todella toimii. Tietokoneen numeerinen ohjaus automatisoi kääntöprosessin. Sen sijaan, että koneistaja pyörittää käsipyöriä, ohjelmoitu G-koodi sanelee leikkuutyökalujen tarkan liikkeen. Tällä saavutetaan suuri tarkkuus, tiukat toleranssit ja tarkka toistettavuus suurilla tuotantosarjoilla.
Minkä tahansa sorvin ydintehtävä on vähentävä valmistus. Raaka-ainepala on kiinnitetty tukevasti istukkaan. Kone pyörittää tätä materiaalia suurilla nopeuksilla saavuttaen usein tuhansia kierroksia minuutissa. Kun työkappale pyörii, kiinteä leikkaustyökalu syöttyy tasaisesti pintaan. Se kuorii pois metallinauhat lopullisen lieriömäisen profiilin muotoilemiseksi, katkaisee kierteet tai porauksen sisähalkaisijat.
Historiallisesti koneistusteollisuus nojautui täysin manuaaliseen käyttöön. Kun tuotantovaatimukset monimutkaisivat, insinöörit ymmärsivät, että yksi konegeometria ei pystynyt käsittelemään tehokkaasti kaikkia osia. Tämä fyysinen rajoitus johti kahden ensisijaisen kokoonpanon kehittämiseen, joihin luotamme nykyään.
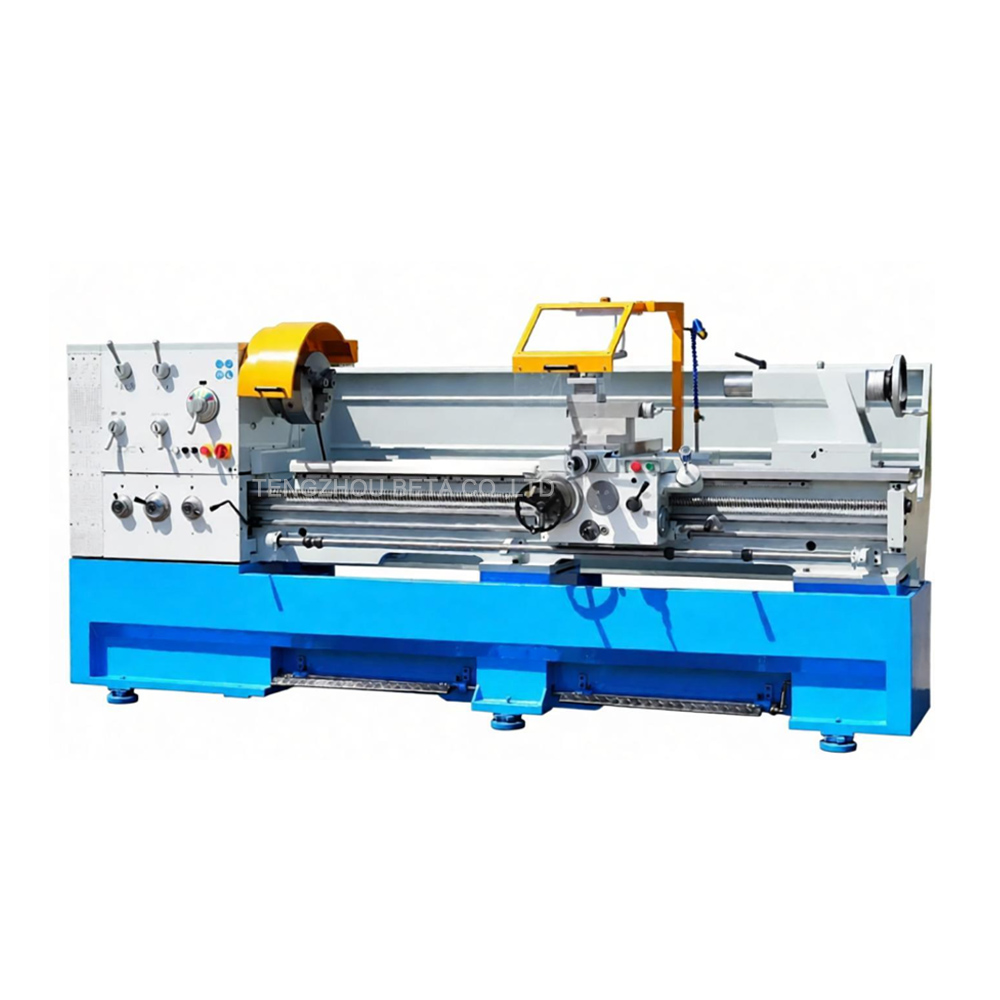
Vaakasuora konfiguraatio on koneistusteollisuuden perinteinen ja tunnetuin asetus. Tässä mallissa kara on asennettu vaakasuoraan. Työkappale on kiinnitetty istukkaan ja se ulottuu ulospäin täysin yhdensuuntaisesti maan kanssa.
Nämä koneet toimivat perinteisenä perustana sorvauksille. Vuosikymmeniä, perinteinen vaakasorvi on asettanut maailmanlaajuisen standardin metallintyöstölle. Monet nykyaikaiset liikkeet käyttävät edelleen kehittyneiden automatisoitujen laitteiden yhdistelmää näiden perussuunnitelmien ohella räätälöityjä töitä, nopeita työkalujen säätöjä ja vähäisiä korjauksia varten. Esimerkiksi tavallinen rakopohjainen metallisorvi, kuten C6266-sarja, on suunniteltu käsittelemään jopa 2000 mm:n työkappaleen enimmäispituutta. Tämä tekee siitä uskomattoman monipuolisen tavalliseen akselityöhön.
Mekaanisesta näkökulmasta vaakasuuntaiset asetukset on optimoitu pitkälle. Koska osa ulottuu ulospäin avoimeen tilaan, pitkiä työkappaleita on tuettava vastakkaisesta päästä peräputkella. Joskus ne vakautetaan keskeltä tasaisilla lepoilla. Tämä tukiinfrastruktuuri on ehdottoman kriittinen. Ilman sitä aggressiiviset leikkausvoimat yhdessä materiaalin painon kanssa aiheuttaisivat osan tärinää. Metalli taipuisi pois työkalusta, mikä pilaa välittömästi leikkauksen mittatarkkuuden.
Pystysuora sorvi ottaa perinteisen suunnan ja kääntää sen tarkalleen 90 astetta. Tässä kokoonpanossa kara on pystyasennossa. Istukka osoittaa suoraan ylöspäin liikkeen kattoa kohti.
Helpoin tapa käsitteellistää tämä kokoonpano on kuvitella savenvalajan pyörä. Sen sijaan, että käyttäjä painisi raskaan metallikappaleen sivuttain istukkaan, käyttäjä yksinkertaisesti laskee työkappaleen alas tasaiselle puristuspinnalle. Leikkuutyökalut lähestyvät sitten pyörivää osaa ylhäältä tai sivuilta jäykän pystysylinterin kautta.
Tämä erityinen muotoilu ei syntynyt halusta säästää tilaa. Se luotiin ratkaisemaan selkeä mekaaninen ongelma. Insinöörit tarvitsivat tavan käsitellä massiivisia, raskaita ja epätavallisen muotoisia komponentteja. Kuvassa yritetään työstää viiden tonnin valurautaista pumppukoteloa. Tällaisen behemotin asentaminen vaakasuoraan on poikkeuksellisen vaikeaa ja erittäin vaarallista. Tarvitset valtavan puristusvoiman pitääksesi sen painovoimaa vastaan. Pystysuuntaiset koneet on erityisesti suunniteltu poistamaan tämä fyysinen rajoitus. Ne tarjoavat vakaan, painovoima-avusteisen alustan raskaaseen kääntymiseen.
Näiden kahden kokoonpanon välisten mekaanisten ja toiminnallisten erojen ymmärtäminen on elintärkeää sovitettaessa konetta tiettyyn valmistussovellukseesi. Olemme koonneet ydinvertailutaulukon korostaaksemme tärkeimpiä suunnittelumuuttujia.
Tekninen ominaisuus |
Vaakasuora sorvi |
Pystysuora sorvi |
|---|---|---|
Karan suuntaus |
Rinnakkain myymälän kanssa |
Kohtisuorassa myymälän kerrokseen nähden |
Ihanteellinen osageometria |
Pitkät, sylinterimäiset akselit ja putket |
Raskaat, lyhyet, halkaisijaltaan suuret renkaat ja levyt |
Painovoiman vaikutus |
Aiheuttaa tukemattomien pitkien osien painumista |
Tukee raskaat osat tukevasti istukkaan |
Sirun evakuointi |
Erinomainen. Chips putoaa pois luonnollisesti. |
Huono. Vaatii korkeapaineisen jäähdytysnesteen huuhtelun. |
Lattian jalanjälki |
Pitkä ja suorakaiteen muotoinen |
Kompakti ja neliömäinen |
Painovoima on säälimätön voima myymälässä. Vaakasuorassa asennuksessa painovoima vetää jatkuvasti alas osan tukemattomalla puolella. Tavallisissa kevyissä osissa tämä veto on mitätön. Kuitenkin erittäin painavien tai poikkeuksellisen pitkien kappaleiden kohdalla tämä gravitaatiovoima aiheuttaa loppumisen. Jopa mikroskooppinen taipuma pakottaa istukan työskentelemään kovemmin turvallisen otteen säilyttämiseksi. Tämä vaarantaa vakavasti osan pyöreyden.
Sitä vastoin pystyasetelma muuttaa painovoiman vihollisesta liittolaiseksi. Painovoima työntää massiivisen osan suoraan alas istukkaan. Tämä luonnollisesti asettaa työkappaleen tukevasti kohdistuspintoja vasten. Se stabiloi raskaita kuormia ja vähentää merkittävästi leuan puristusvoimaa, joka tarvitaan osan turvalliseen pitämiseen aggressiivisten rouhintaajon aikana.
Valmistusala on ensiluokkainen voimavara, joka vaikuttaa suoraan käyttökustannuksiin. Vaakasuuntainen kone vaatii luonnollisesti pitkän jalanjäljen karan, alustan, takatuen ja työkalutornin sijoittamiseksi. Jos käytät 2000 mm:n sängyn pituutta, kone kuluttaa valtavasti lineaarista tilaa.
Lisäksi pystysuorat koneet on suunniteltu rakentamaan ylöspäin eikä ulospäin. Koska ensisijainen leikkausakseli liikkuu pystysuunnassa, koneen jalanjäljen määrää istukan halkaisija eikä alustan pituus. Tämä kompakti jalanjälki on erittäin edullinen kiinteistöjohtajille, jotka haluavat maksimoida toimintatiheytensä.
Aggressiivinen koneistus tuottaa valtavan määrän palavia kuumaa metallilastua. Vaakasuuntaisessa asettelussa painovoima vetää nämä lastut helposti pois leikkausalueelta. Ne putoavat suoraan alas lastujen kuljettimelle. Tämä tekee lastunpoistosta erittäin tehokkaan. Se estää lämmön imeytymisen osaan ja pitää leikkuutyökalun radan vapaana.
Sirunhallinta pystysuorassa koneessa on tunnetusti tekninen haaste. Koska kappale on suunnattu kuin kulho, lastut pyrkivät luonnollisesti kerääntymään työkappaleen onttojen alueiden sisään. Tämän kerääntymisen estämiseksi pystyasennot vaativat korkeapaineisia jäähdytysjärjestelmiä lastujen huuhtelemiseksi pois.
Ylivoimainen lastunpoisto: Metallilastujen luonnollinen putoaminen alaspäin varmistaa puhtaamman leikkausympäristön. Tämä pidentää työkalun käyttöikää ja takaa erinomaisen pintakäsittelyn.
Ihanteellinen pitkille osille: Pylväiden integrointi tekee vaakasorvauksesta ainoan käyttökelpoisen vaihtoehdon pitkien akselien ja sylinterien työstöön. A välipohja metallisorvaussorvi kahvat pidennetyt pituudet verrattoman tarkasti.
Saumaton automaatio: Ne yhdistyvät virheettömästi tankosyöttölaitteiden kanssa suuria määriä automatisoituja tuotantoajoja varten.
Työvoiman tuntemus: Vaakasuuntainen asettelu on alan historiallinen standardi. Tarjolla on paljon enemmän operaattoreita, jotka tuntevat tämän asennuksen.
Suuri lattiapinta-ala: Pitkä sängyn rakenne kuluttaa erittäin arvokasta lineaarista lattiatilaa.
Raskaiden osien lastaushaasteet: On fyysisesti vaativaa ja mahdollisesti vaarallista ladata erittäin painava osa manuaalisesti vaakasuoraan istukkaan. Käyttäjien on taisteltava painovoimaa vastaan pitääkseen osan täydellisesti suorassa samalla kun kiristät leukoja.
Täydellinen raskaille komponenteille: Ne ovat vertaansa vailla käsiteltäessä raskaita, halkaisijaltaan suuria osia, jotka muutoin horjuttaisivat vaakasuuntaista karaa.
Painovoima-avusteinen kiinnitys: Koska painovoima asettaa osan luonnollisesti istukkaan, käyttäjät voivat käyttää vähemmän puristusvoimaa. Tämä estää ohutseinäisiä osia vääristymästä kovan leukapaineen alaisena.
Pieni koko: Pystysuuntainen muotoilu säästää kriittistä myymälätilaa.
Ergonominen lastaus: Raskaiden osien kuormaus nosturilla on huomattavasti helpompaa ja turvallisempaa. Sinun tarvitsee vain pudottaa komponentti paikalleen.
Huono luonnollinen lastunpoisto: Lastujen kerääntymistaipumus vaatii jatkuvaa valvontaa ja vahvaa jäähdytysnesteen hallintaa työkalun rikkoutumisen estämiseksi.
Ei sovellu pitkiin osiin: Pystysuuntaisista koneista puuttuu yleensä pitkien työkappaleiden tarkkaan koneistamiseen tarvittava vaakasuora välys ja takatuen tuki.
Korkeammat alkukustannukset: Massiivisten valurautaisten runkojen vuoksi pystysuoraan kuormitukseen vaaditaan, että näiden koneiden alkuperäinen hankintahinta on yleensä korkeampi.
Oikean ostopäätöksen tekeminen edellyttää erityisten tuotantotarpeiden huolellista analysointia. Älä katso vain tarran hintaa. Katso suunnitelmiesi teknisiä realiteetteja.
Sorvin valinnan kultainen sääntö pyörii pituus-halkaisijasuhteen ympärillä. Jos valmistamasi osat ovat pitkiä ja ohuita, vaakasuora kone on pakollinen. Jos esimerkiksi käännät pumpun akseleita, akseleita tai poraputkia, tarvitset lineaarisen tuen 2000mm tavallinen vaakasorvi . Vaakakoneet ovat yleiskonepajojen ja autojen kiinnitintuotannon kiistattomia työhevosia.
Erityisesti, jos osasi ovat lyhyitä, leveitä ja poikkeuksellisen raskaita, pystysuora kone tarjoaa erinomaisen vakauden. Pystysuuntaiset sorvauskeskukset ovat raskaan teollisuuden selkäranka. Ne ovat välttämättömiä ilmailu- ja avaruusteollisuudessa suihkumoottorien renkaiden työstyksessä. Energia-ala käyttää valtavia pystysuuntaisia koneita tuuliturbiinien komponenttien ja venttiilirunkojen valmistukseen. Kun osista tulee liian suuria yhden käyttäjän nostamiseen turvallisesti, pystyasennosta tulee ehdoton välttämättömyys.
Valmistusmaailma kehittyy jatkuvasti. Viimeaikaiset markkina-analyysit osoittavat merkittävän muutoksen siinä, miten konepajat suhtautuvat sorvaukseen. Teollisuuskiinteistökustannusten nousun myötä on selvä suuntaus kohti lattiapinta-alan maksimointia. Monet laitokset ottavat yhä enemmän käyttöön pienikokoisia pystysorvauskeskuksia jopa keskikokoisille osille. Ne hyödyntävät pienempää jalanjälkeä korkeatiheyksisten työstösolujen luomiseksi.
Samaan aikaan sähköajoneuvosektorin räjähdysmäinen kasvu muokkaa vaakasuuntaista kääntymistä. Sähköajoneuvojen valmistus vaatii miljoonia erittäin tarkkoja, suhteellisen pitkiä moottorin akseleita. Vastatakseen tähän kysyntään teollisuus on siirtymässä pois itsenäisistä käsikäyttöisistä koneista massatuotantoon. Tehtaat investoivat voimakkaasti täysin integroituihin vaakasuoraan sorvauskennoihin, jotka on varustettu pukkikuormaajilla. Näistä automaation edistysaskeleista huolimatta perusfysiikka, joka sanelee vaaka- ja pystysuoran osan pidon, pysyy täysin ennallaan.
Valinta pysty- ja vaakasorvin välillä riippuu lopulta valmistamiesi osien geometriasta, koosta ja painosta. Sinun on punnittava näitä tekijöitä myymäläsi tilan todellisuutta vastaan. Ei ole olemassa universaalisti ylivoimaista konetta. Käsillä olevaan työhön on vain oikea kone.
Vaakasuora asennus on edelleen monipuolisin ja kustannustehokkain valinta tavallisiin sorvaustoimintoihin, poikkeuksellisen pitkiin osiin ja nopeaan tankosyöttöön. Sitä vastoin pystysuora kone on välttämätön voimanpesä. Se tarjoaa vertaansa vailla olevan jäykkyyden, ergonomisen turvallisuuden ja tilaa säästävän tehokkuuden raskaita, halkaisijaltaan suuria komponentteja käsiteltäessä.
Arvioi nykyiset tuotantosi pullonkaulat. Tarkista haastavimmat suunnitelmasi. Jos liikkeesi käsittelee pitkää akselityötä ja vaatii luotettavia, jäykkiä kääntökykyjä, tutustu korkealaatuisiin C6266 vaakasorvaussorvit osoitteessa betacncmc.com löytääksesi tarkat tekniset tiedot, jotka ohjaavat tulevaa kannattavuuttasi.
Kyllä, tiettyyn paino- ja halkaisijarajaan asti. Vankka vaakasuuntainen kone voi varmasti kääntää suuria laippoja ja kiekkoja. Kuitenkin, kun osasta tulee liian painava, hellittämätön painovoima saa sen painumaan vaakasuoraan istukkaan. Tämä taipuma vaarantaa vakavasti koneistuksen toleranssit ja käyttäjän turvallisuuden. Poikkeuksellisen raskaat osat vaativat pystyasetuksen.
Yleisesti ottaen massiivisilla pystysorvauskeskuksilla on korkeampi hintalappu kuin tavallisilla vaakasuuntaisilla sorveilla. Tämä kustannusero perustuu raskaaseen valurautarunkoon, erikoistuneisiin painelaakereihin ja vankoihin voimansiirtoihin, joita tarvitaan valtavien pystypainojen turvalliseen tukemiseen.
Täysin. Edistyneet automatisoidut koneet tarjoavat vertaansa vailla olevan toistettavuuden suurten määrien tuotannossa, mutta perinteiset manuaaliset tai puoliautomaattiset vaakasuuntaiset koneet ovat edelleen uskomattoman kustannustehokkaita. Niitä käytetään laajalti ympäri maailmaa pienissä tuotantomäärissä, räätälöityissä kertakorjauksissa ja yleisissä huoltotöissä. Monimutkaisen automatisoidun koneen ohjelmointi kestää usein kauemmin kuin yksinkertaisen osan manuaalinen koneistus.
Koska lastut eivät luonnollisesti putoa pois leikkausalueelta painovoiman vaikutuksesta, pystysuorat koneet luottavat pitkälle kehitettyihin nesteratkaisuihin. Ne käyttävät korkeapaineisia jäähdytysjärjestelmiä hakkeen räjäyttämiseen pois leikkausalueelta. Lisäksi niissä on jyrkästi kallistetut sisäiset metallilevysuojat, jotka ohjaavat roskat alas automatisoituihin lastukuljettimiin.
Kyllä, he tekevät. Koska kara, istukka ja ensisijainen leikkausakseli on suunnattu pystysuoraan, kone rakentuu ylöspäin. Sen kokonaislattiapinta-ala on huomattavasti pienempi kuin vaakasuuntaisella koneella, jolla on vastaava koneistuskapasiteetti. Tämän ansiosta tuotantolaitokset voivat asentaa enemmän koneita rajoitetulle neliömäärälle.
Maksimipituus riippuu täysin koneen alustasta. Vakiovaakakoneet käsittelevät helposti pituuksia 500–2000 mm. Öljy- ja kaasusektorilla käytetyt raskaat teollisuusmallit voivat kääntää yli 6000 mm pitkiä putkia ja akseleita käyttämällä useita tasaisia tukia tukena.
Vaakasuuntaiset koneet ovat yleensä suositeltavia pienten ja keskikokoisten osien automatisoituun massatuotantoon, koska ne integroidaan saumattomasti jatkuvatoimisten tankosyöttölaitteiden kanssa. Tämä mahdollistaa valot pois päältä, ilman valvontaa. Pystysuuntaiset koneet automatisoidaan tyypillisesti robottikäsivarsilla tai portaalikuormaajilla, mikä on erittäin tehokasta, mutta edellyttää erillisten, yksittäisten valukappaleiden lataamista jatkuvan tankovaraston sijaan.


