

Vizualizări: 0 Autor: Editor site Ora publicării: 2026-11-19 Origine: Site


Proprietarii de ateliere de mașini și inginerii de producție se confruntă frecvent cu o dilemă critică atunci când își extind capacitățile de producție. Trebuie să decideți între configurațiile de întoarcere orizontală și verticală. Alegerea greșită duce la blocaje ale fluxului de lucru. Determină uzura excesivă a sculelor și risipește spațiu valoros pe podea. S-ar putea să vă treziți să vă uitați la un plan complex chiar acum, întrebându-vă care orientare a mașinii va produce cele mai strânse toleranțe, fără a vă distruge timpii ciclului.
Strungul servește drept coloana vertebrală incontestabilă a prelucrării metalelor moderne. Atât configurațiile verticale, cât și cele orizontale îndeplinesc exact aceeași sarcină fundamentală. Ele rotesc o piesă de prelucrat fixată pe o unealtă de tăiere staționară pentru a îndepărta metalul. Cu toate acestea, orientarea lor fizică schimbă drastic modul în care interacționează cu diferite geometrii ale pieselor. Direcția axului afectează totul, de la forțele gravitaționale asupra materiei prime până la dinamica fluidelor de evacuare a așchiilor.
Pentru a vă ajuta să navigați în această investiție de capital semnificativă, acest ghid oferă o detaliere cuprinzătoare a diferențelor mecanice. Vom analiza avantajele operaționale și cazurile de utilizare ideale pentru mașinile verticale versus orizontale. Evaluând aceste variabile de inginerie specifice, managerii de unități pot lua o decizie de cumpărare informată care se aliniază perfect cu cerințele fabricii lor.
Orientarea axului: strungurile orizontale au un ax care rulează paralel cu podeaua atelierului. Strungurile verticale utilizează un ax îndreptat drept în sus, permițând mandrina să stea plat ca o placă turnantă.
Dinamica gravitației: setările verticale valorifică gravitația în avantajul lor pentru a stabiliza piesele grele, cu diametru mare. În schimb, mașinile orizontale se confruntă cu provocări fizice cu deviația gravitațională pe piese de prelucrat excepțional de grele sau lungi.
Evacuarea așchiilor: Dispozițiile orizontale permit în mod natural așchiilor fierbinți de metal să cadă în siguranță departe de zona de tăiere. Mașinile verticale necesită un management agresiv al lichidului de răcire de înaltă presiune pentru a preveni tăierea așchiilor.
Amprenta magazinului: Centrele de strunjire verticale ocupă, în general, mult mai puțin spațiu orizontal, comparativ cu o configurație cu pat lung. Ei construiesc mai degrabă în sus decât în exterior.
Cele mai bune cazuri de utilizare: Mașinile orizontale excelează la prelucrarea pieselor lungi, cilindrice, cum ar fi arbori de antrenare și țevi. Configurațiile verticale sunt concepute special pentru piese grele, scurte și largi, cum ar fi rotoarele de frână și inelele aerospațiale.
Înainte de a pătrunde în nuanțele orientării axului, trebuie să stabilim o linie de bază a modului în care funcționează de fapt un centru de strunjire. Controlul numeric computerizat automatizează procesul de strunjire. În loc ca un mașinist să pornească manual roțile de mână, codul G programat dictează mișcarea exactă a sculelor de tăiere. Acest lucru realizează o precizie ridicată, toleranțe stricte și repetabilitate exactă pe serii mari de producție.
Funcția de bază a oricărui strung este fabricarea subtractivă. Un bloc de materie primă este prins ferm într-un mandrina. Mașina rotește acest material la viteze mari, atingând adesea mii de rotații pe minut. Pe măsură ce piesa de prelucrat se învârte, o unealtă de tăiere staționară intră ușor în suprafață. Îndepărtează benzile de metal pentru a modela profilul cilindric final, a tăia fire sau a găzdui diametrele interne.
Din punct de vedere istoric, industria de prelucrare mecanică s-a bazat în întregime pe operarea manuală. Pe măsură ce cerințele de producție au devenit mai complexe, inginerii și-au dat seama că o singură geometrie a mașinii nu poate gestiona eficient fiecare tip de piesă. Această limitare fizică a condus la dezvoltarea celor două configurații primare pe care ne bazăm astăzi.
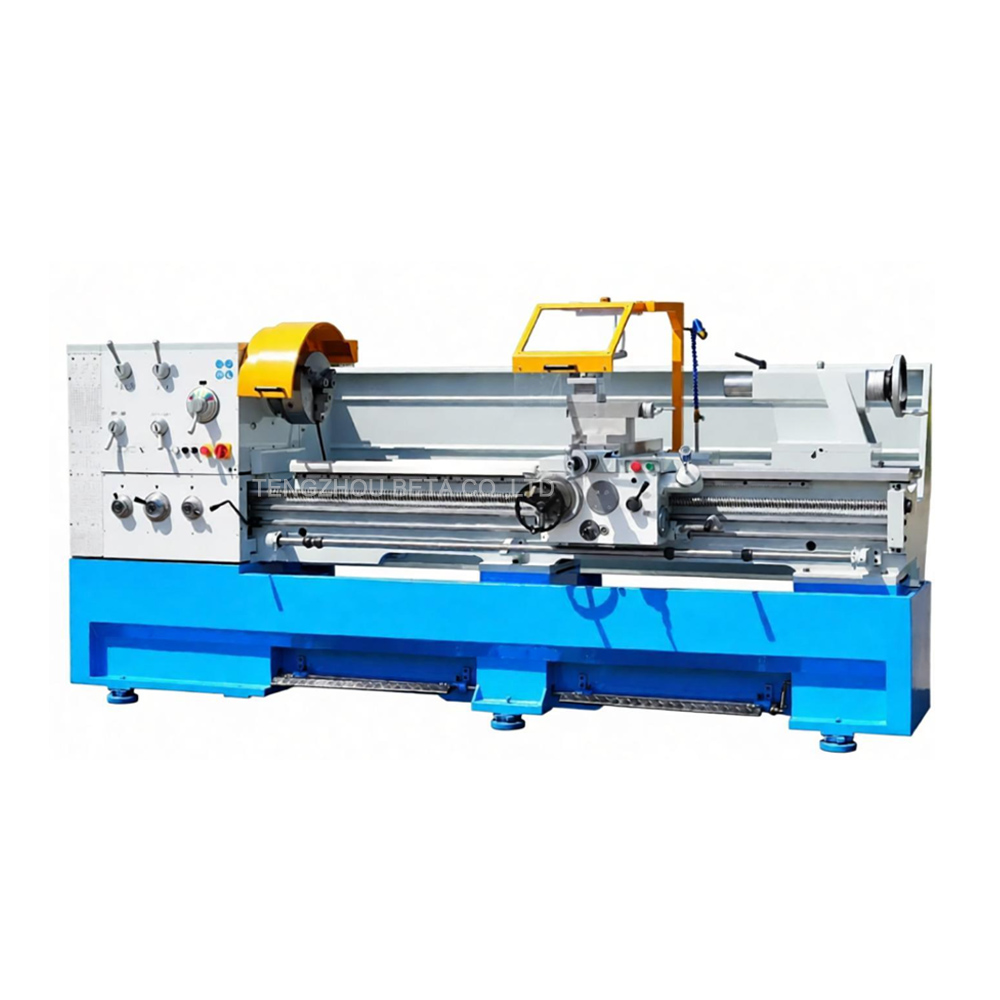
Configurația orizontală este configurația tradițională și cea mai recunoscută în industria de prelucrare. În acest design, axul este montat orizontal. Piesa de prelucrat este prinsă în mandrina și se extinde spre exterior, mergând complet paralel cu solul.
Aceste mașini servesc drept bază convențională pentru operațiunile de strunjire. De zeci de ani, strungul orizontal convențional a stabilit standardul global pentru prelucrarea metalelor. Multe magazine moderne continuă să utilizeze o combinație de echipamente automate avansate alături de aceste modele de bază pentru lucrări personalizate, ajustări rapide a sculelor și reparații cu volum redus. De exemplu, un strung standard de strunjire a metalelor cu spatiu de gol, precum seria C6266, este proiectat pentru a gestiona o lungime maxima a piesei de prelucrat de pana la 2000 mm. Acest lucru îl face incredibil de versatil pentru lucrul cu arborele standard.
Din punct de vedere mecanic, setările orizontale sunt puternic optimizate pentru lungime. Deoarece piesa se extinde spre exterior, în spațiul deschis, piesele lungi de prelucrat trebuie susținute la capătul opus de o contrapunctură. Uneori sunt stabilizate la mijloc prin repaus constant. Această infrastructură de suport este absolut critică. Fără el, forțele de tăiere agresive combinate cu greutatea materialului ar face piesa să vibreze. Metalul s-ar îndoi departe de unealtă, distrugând instantaneu precizia dimensională a tăieturii.
Un strung vertical ia orientarea tradițională și îl întoarce exact la 90 de grade. În această configurație, axul se află în poziție verticală. Mandrina este orientată direct în sus, spre tavanul magazinului.
Cel mai simplu mod de a conceptualiza această configurație este să vă imaginați roata olarului. În loc să lupte o bucată grea de metal în lateral într-o mandră, operatorul pur și simplu coboară piesa de prelucrat pe suprafața plată de prindere. Uneltele de tăiere se apropie apoi de partea de filare din partea superioară sau laterală printr-un berbec vertical rigid.
Acest design specific nu s-a născut din dorința de a economisi spațiu. A fost creat pentru a rezolva o problemă mecanică distinctă. Inginerii aveau nevoie de o modalitate de a manipula componente masive, grele și cu forme neobișnuite. Imaginea încercând să prelucreze o carcasă de pompă din fontă de cinci tone. Montarea orizontală a unui astfel de gigante este excepțional de dificilă și extrem de periculoasă. Ai nevoie de o forță imensă de strângere pentru a-l ține împotriva gravitației. Mașinile verticale au fost proiectate special pentru a elimina această limitare fizică. Ele oferă o platformă stabilă, asistată de gravitație, pentru strunjiri grele.
Înțelegerea diferențelor mecanice și operaționale dintre aceste două configurații este vitală pentru potrivirea mașinii la aplicația dumneavoastră specifică de producție. Am compilat un tabel de comparație de bază pentru a evidenția variabilele de inginerie primare.
Caracteristica de inginerie |
Strung orizontal |
Strung vertical |
|---|---|---|
Orientarea axului |
Paralel cu podeaua magazinului |
Perpendicular pe podeaua magazinului |
Geometria ideală a părții |
Arbori și tuburi lungi, cilindrici |
Inele și discuri grele, scurte, cu diametru mare |
Impactul gravitației |
Determină căderea părților lungi nesuportate |
Stabilizează în siguranță piesele grele în mandrina |
Evacuare cip |
Excelent. Chips-urile cad în mod natural. |
Sărac. Necesită spălare cu lichid de răcire la presiune înaltă. |
Amprenta de podea |
Lung și dreptunghiular |
Compact și pătrat |
Gravitația este o forță necruțătoare în atelier. Într-o configurație orizontală, gravitația trage constant în jos pe partea nesusținută a piesei. Pentru piesele ușoare standard, această tragere este neglijabilă. Cu toate acestea, pentru piesele foarte grele sau excepțional de lungi, această forță gravitațională provoacă o scurgere. Chiar și o deviere microscopică obligă mandrina să lucreze mai mult pentru a menține o prindere sigură. Acest lucru compromite grav rotunjimea părții.
În schimb, o configurație verticală transformă gravitația dintr-un inamic într-un aliat. Gravitația împinge partea masivă direct în jos în mandrina. Acest lucru așează în mod natural piesa de prelucrat în siguranță pe suprafețele de localizare. Stabilizează sarcinile grele și reduce semnificativ cantitatea de forță de strângere a fălcilor necesară pentru a ține piesa în siguranță în timpul trecerilor agresive de degroșare.
Spațiul de producție este un activ premium care are un impact direct asupra cheltuielilor operaționale. O mașină orizontală necesită în mod natural o amprentă lungă pentru a găzdui axul, patul, contracul și turela de scule. Dacă rulați o lungime a patului de 2000 mm, acea mașină va consuma o cantitate masivă de spațiu liniar.
În plus, mașinile verticale sunt proiectate pentru a construi mai degrabă în sus decât în exterior. Deoarece axa de tăiere primară se mișcă pe verticală, amprenta mașinii este dictată de diametrul mandrinei mai degrabă decât de lungimea patului. Această amprentă compactă este foarte avantajoasă pentru managerii de unități care doresc să își maximizeze densitatea operațională.
Prelucrarea agresivă generează un volum uriaș de așchii de metal fierbinți. Într-un aspect orizontal, gravitația trage cu ușurință aceste așchii departe de zona de tăiere. Ele cad direct în transportorul de așchii. Acest lucru face evacuarea așchiilor foarte eficientă. Împiedică pătrunderea căldurii în piesă și menține calea sculei de tăiere liberă.
Gestionarea așchiilor într-o mașină verticală prezintă o provocare inginerească cunoscută. Deoarece piesa este orientată ca un bol, așchiile au tendința de a se aduna în interiorul zonelor goale ale piesei de prelucrat. Pentru a combate această acumulare, configurațiile verticale necesită sisteme de răcire de înaltă presiune pentru a spăla cu forță așchiile.
Evacuare superioară a așchiilor: căderea naturală în jos a așchiilor de metal asigură un mediu de tăiere mai curat. Aceasta prelungește durata de viață a sculei și garantează finisaje excelente ale suprafețelor.
Ideal pentru piese lungi: integrarea contrapuncților face ca strunjirea orizontală să fie singura alegere viabilă pentru prelucrarea arborilor și cilindrilor lungi. O gap bed metal strung strung mânere lungimi extinse cu o precizie de neegalat.
Automatizare fără întreruperi: se împerechează perfect cu alimentatoarele de bare pentru serii automate de producție de mare volum.
Familiaritatea forței de muncă: aspectul orizontal este standardul istoric al industriei. Există o disponibilitate mult mai largă de operatori care sunt intim familiarizați cu această configurație.
Amprentă mare pe podea: Designul patului lung consumă spațiu liniar foarte valoros.
Provocări la încărcarea pieselor grele: este solicitant din punct de vedere fizic și potențial periculos să încărcați manual o piesă foarte grea într-un mandrina orizontal. Operatorii trebuie să lupte cu gravitația pentru a menține piesa perfect dreaptă în timp ce strâng fălcile.
Perfect pentru componente grele: sunt de neegalat atunci când se prelucrează piese grele, cu diametru mare, care altfel ar destabiliza un ax orizontal.
Prindere asistată de gravitație: Deoarece gravitația fixează în mod natural piesa în mandrina, operatorii pot folosi mai puțină forță de strângere. Acest lucru previne deformarea pieselor cu pereți subțiri la presiunea puternică a maxilarului.
Amprentă compactă: Designul vertical economisește spațiu critic în atelier.
Încărcare ergonomică: este semnificativ mai ușor și mai sigur să încărcați piesele grele folosind o macara rulantă. Pur și simplu aruncați componenta la loc.
Evacuare naturală slabă a așchiilor: Tendința așchiilor de a se amesteca necesită o monitorizare constantă și o gestionare robustă a lichidului de răcire pentru a preveni spargerea sculei.
Nepotrivit pentru piese lungi: Mașinile verticale nu au, în general, spațiul orizontal și suportul pentru contrapunctură necesar pentru a prelucra cu precizie piesele lungi.
Costuri inițiale mai mari: Datorită cadrelor masive din fontă necesare pentru a suporta sarcini verticale, aceste mașini au în general un preț inițial de achiziție mai mare.
Luarea deciziei corecte de cumpărare necesită o analiză atentă a nevoilor dumneavoastră specifice de producție. Nu te uita doar la prețul autocolantului. Privește realitățile inginerești ale planurilor tale.
Regula de aur a selecției strungului se învârte în jurul raportului lungime-diametru. Dacă piesele pe care le fabricați sunt lungi și subțiri, este obligatorie o mașină orizontală. De exemplu, dacă răsuciți arbori, osii sau țevi de foraj, aveți nevoie de sprijinul liniar al unui strung orizontal convențional de 2000 mm . Mașinile orizontale sunt calitățile de lucru incontestabile ale atelierelor de mașini de uz general și ale producției de elemente de fixare pentru automobile.
Mai exact, dacă piesele dumneavoastră sunt scurte, late și excepțional de grele, o mașină verticală va oferi o stabilitate superioară. Centrele de strunjire verticale sunt coloana vertebrală a industriilor grele. Sunt indispensabile în sectorul aerospațial pentru prelucrarea inelelor de motoare cu reacție. Sectorul energetic utilizează mașini verticale masive pentru a produce componente ale turbinelor eoliene și corpuri de supape. Când piesele devin prea mari pentru ca un singur operator să poată ridica în siguranță, configurația verticală devine o necesitate absolută.
Peisajul producției este în continuă evoluție. Analizele recente de piață evidențiază o schimbare semnificativă a modului în care atelierele de mașini abordează operațiunile de strunjire. Impulsat de creșterea costurilor imobiliare industriale, există o tendință distinctă spre maximizarea spațiului. Multe unități adoptă din ce în ce mai mult centre de strunjire verticale compacte chiar și pentru piese de dimensiuni medii. Ei profită de amprenta mai mică pentru a crea celule de prelucrare de înaltă densitate.
Simultan, creșterea explozivă a sectorului de vehicule electrice remodelează virajul orizontal. Producția de vehicule electrice necesită milioane de arbori de motor de înaltă precizie, relativ lungi. Pentru a satisface această cerere, industria se îndepărtează de la mașinile manuale independente pentru producția de masă. Fabricile investesc masiv în celule de strunjire orizontale complet integrate, echipate cu încărcătoare tip portal. În ciuda acestor progrese în automatizare, fizica fundamentală care dictează ținerea pieselor orizontale versus verticale rămâne complet neschimbată.
Alegerea între un strung vertical și orizontal se rezumă în cele din urmă la geometria, dimensiunea și greutatea specifică a pieselor pe care intenționați să le produceți. Trebuie să cântăriți acești factori în raport cu realitățile din spațiul magazinului dvs. Nu există o mașină universal superioară. Există doar mașina potrivită pentru lucrarea la îndemână.
O configurație orizontală rămâne cea mai versatilă, cea mai rentabilă alegere pentru operațiunile standard de strunjire, piese excepțional de lungi și producția de mare viteză alimentată cu bare. În schimb, o mașină verticală este o centrală indispensabilă. Oferă rigiditate de neegalat, siguranță ergonomică și eficiență de economisire a spațiului atunci când abordați componente grele, cu diametru mare.
Evaluați blocajele actuale ale producției. Revizuiește-ți cele mai provocatoare planuri. Dacă magazinul dvs. se ocupă de lucrări cu arbore lung și necesită capacități de strunjire de încredere și rigide, explorați calitatea înaltă Strunguri de strunjire orizontale C6266 la betacncmc.com pentru a găsi specificațiile exacte care vă vor stimula profitabilitatea viitoare.
Da, până la o anumită limită de greutate și diametru. O mașină orizontală robustă poate întoarce cu siguranță flanșe și discuri mari. Cu toate acestea, odată ce o piesă devine prea grea, forța gravitațională necruțătoare o face să se afunde într-o mandrină orizontală. Această deformare compromite grav toleranțele de prelucrare și siguranța operatorului. Piesele extrem de grele necesită o instalare verticală.
În general, centrele de strunjire verticale masive au un preț mai mare decât strungurile orizontale standard. Această diferență de cost este determinată de cadrele din fontă rezistente, rulmenții axiali speciali și transmisiile robuste necesare pentru a suporta în siguranță greutăți verticale masive.
Absolut. În timp ce mașinile automate avansate oferă o repetabilitate de neegalat pentru producția de volum mare, mașinile orizontale convenționale manuale sau semiautomate rămân incredibil de rentabile. Acestea sunt utilizate pe scară largă în întreaga lume pentru producții de volum redus, reparații unice personalizate și lucrări de întreținere generală. Programarea unei mașini automate complexe durează adesea mai mult decât simpla prelucrare manuală a unei piese simple.
Deoarece așchiile nu se îndepărtează în mod natural din zona de tăiere din cauza gravitației, mașinile verticale se bazează pe soluții fluide de înaltă tehnologie. Ei folosesc sisteme de răcire de înaltă presiune pentru a scoate literalmente așchii din zona de tăiere. În plus, ele sunt prevăzute cu apărătoare interioare din tablă înclinate pentru a direcționa resturile în jos în transportoarele automate de așchii.
Da, o fac. Deoarece axul, mandrina și axa de tăiere primară sunt orientate vertical, mașina se construiește în sus. Amprenta sa totală pe podea este semnificativ mai mică decât o mașină orizontală cu o capacitate de prelucrare echivalentă. Acest lucru permite instalațiilor de producție să instaleze mai multe mașini într-o cantitate limitată de metri pătrați.
Lungimea maximă depinde în întregime de patul specific al mașinii. Mașinile orizontale standard se ocupă cu ușurință de lungimi de la 500 mm până la 2000 mm. Modelele industriale rezistente utilizate în sectorul petrolului și gazelor pot întoarce țevi și arbori cu o lungime de peste 6000 mm, utilizând mai multe suporturi fixe pentru sprijin.
Mașinile orizontale sunt în general preferate pentru producția automată în masă a pieselor mici și mijlocii, deoarece se integrează perfect cu alimentatoarele continue de bare. Acest lucru permite prelucrarea nesupravegheată, fără lumini. Mașinile verticale sunt de obicei automatizate folosind brațe robotizate sau încărcătoare tip portal, ceea ce este foarte eficient, dar implică încărcarea de piese turnate individuale, discrete, mai degrabă decât stocul continuu de bare.


