

צפיות: 0 מחבר: עורך האתר זמן פרסום: 2026-11-19 מקור: אֲתַר


בעלי מכונות ומהנדסי ייצור מתמודדים לעתים קרובות עם דילמה קריטית כאשר מרחיבים את יכולות הייצור שלהם. אתה צריך להחליט בין הגדרות סיבוב אופקי ואנכי. בחירה לא נכונה מובילה לצווארי בקבוק בזרימת העבודה. זה גורם לבלאי מוגזם של כלי עבודה ולבזבוז שטח רצפה יקר. אתה עלול למצוא את עצמך בוהה בשרטוט מורכב כרגע, תוהה איזו כיוון מכונה יניב את הסיבולות הדוקות ביותר מבלי להרוס את זמני המחזור שלך.
המחרטה משמשת עמוד השדרה הבלתי מעורער של עיבוד מתכת מודרני. גם תצורות אנכיות וגם אופקיות מבצעות את אותה משימה בסיסית בדיוק. הם מסובבים חומר עבודה מאובטח כנגד כלי חיתוך נייח כדי לגזור מתכת. עם זאת, האוריינטציה הפיזית שלהם משנה באופן דרסטי את האופן שבו הם מתקשרים עם גיאומטריות חלקים שונות. כיוון הציר משפיע על הכל, החל מכוחות כבידה על חומר הגלם ועד לדינמיקת הנוזלים של פינוי שבבים.
כדי לעזור לך לנווט בהשקעה הונית משמעותית זו, מדריך זה מספק פירוט מקיף של ההבדלים המכניים. נבחן יתרונות תפעוליים ומקרי שימוש אידיאליים עבור מכונות אנכיות לעומת אופקיות. על ידי הערכת משתנים הנדסיים ספציפיים אלו, מנהלי מתקנים יכולים לקבל החלטת רכישה מושכלת התואמת באופן מושלם לדרישות רצפת המפעל שלהם.
כיוון הציר: מחרטות אופקיות כוללות ציר העובר במקביל לרצפת החנות. מחרטות אנכיות משתמשות בציר המופנה ישר כלפי מעלה, מה שמאפשר לצ'אק לשבת שטוח כמו פטיפון.
דינמיקת כבידה: הגדרות אנכיות רותמות את כוח המשיכה לטובתן כדי לייצב חלקים כבדים ובעלי קוטר גדול. לעומת זאת, מכונות אופקיות מתמודדות עם אתגרים פיזיים עם סטיית כבידה על חלקי עבודה כבדים או ארוכים במיוחד.
פינוי שבבים: פריסות אופקיות מאפשרות באופן טבעי לשבבי מתכת חמים ליפול בבטחה הרחק מאזור החיתוך. מכונות אנכיות דורשות ניהול אגרסיבי של נוזל קירור בלחץ גבוה כדי למנוע חיתוך שבבים.
טביעת רגל בחנות: מרכזי מפנה אנכיים תופסים בדרך כלל פחות שטח רצפה אופקי בהשוואה למערך מיטה ארוכה. הם בונים כלפי מעלה ולא כלפי חוץ.
מקרי שימוש מיטביים: מכונות אופקיות מצטיינות בעיבוד חלקים ארוכים וגליליים כגון פירי הינע וצינורות. הגדרות אנכיות תוכננו במיוחד עבור חלקים כבדים, קצרים ורחבים כמו רוטורי בלמים וטבעות תעופה וחלל.
לפני שצולל לניואנסים של כיוון הציר, עלינו לקבוע קו בסיס של אופן הפעולה של מרכז פנייה בפועל. בקרה מספרית ממוחשבת הופכת את תהליך הפנייה לאוטומטי. במקום מכונאי שידנית את גלגלי הידיים, קוד G מתוכנת מכתיב את התנועה המדויקת של כלי החיתוך. זה משיג דיוק גבוה, סובלנות קפדנית וחזרה מדויקת על פני ריצות ייצור גדולות.
תפקיד הליבה של כל מחרטה הוא ייצור חיסורי. גוש של חומר גלם מהודק היטב בתוך צ'אק. המכונה מסובבת את החומר הזה במהירויות גבוהות, ולעתים קרובות מגיעה לאלפי סיבובים בדקה. כאשר חומר העבודה מסתובב, כלי חיתוך נייח ניזון בצורה חלקה אל פני השטח. הוא מקלף סרטי מתכת כדי לעצב את הפרופיל הגלילי הסופי, לחתוך חוטים או לעקוף קטרים פנימיים.
מבחינה היסטורית, תעשיית העיבוד הסתמכה לחלוטין על תפעול ידני. ככל שדרישות הייצור הפכו מורכבות יותר, המהנדסים הבינו שגיאומטריית מכונה אחת לא יכולה להתמודד ביעילות עם כל סוג של חלק. מגבלה פיזית זו הובילה לפיתוח שתי התצורות העיקריות עליהן אנו מסתמכים כיום.
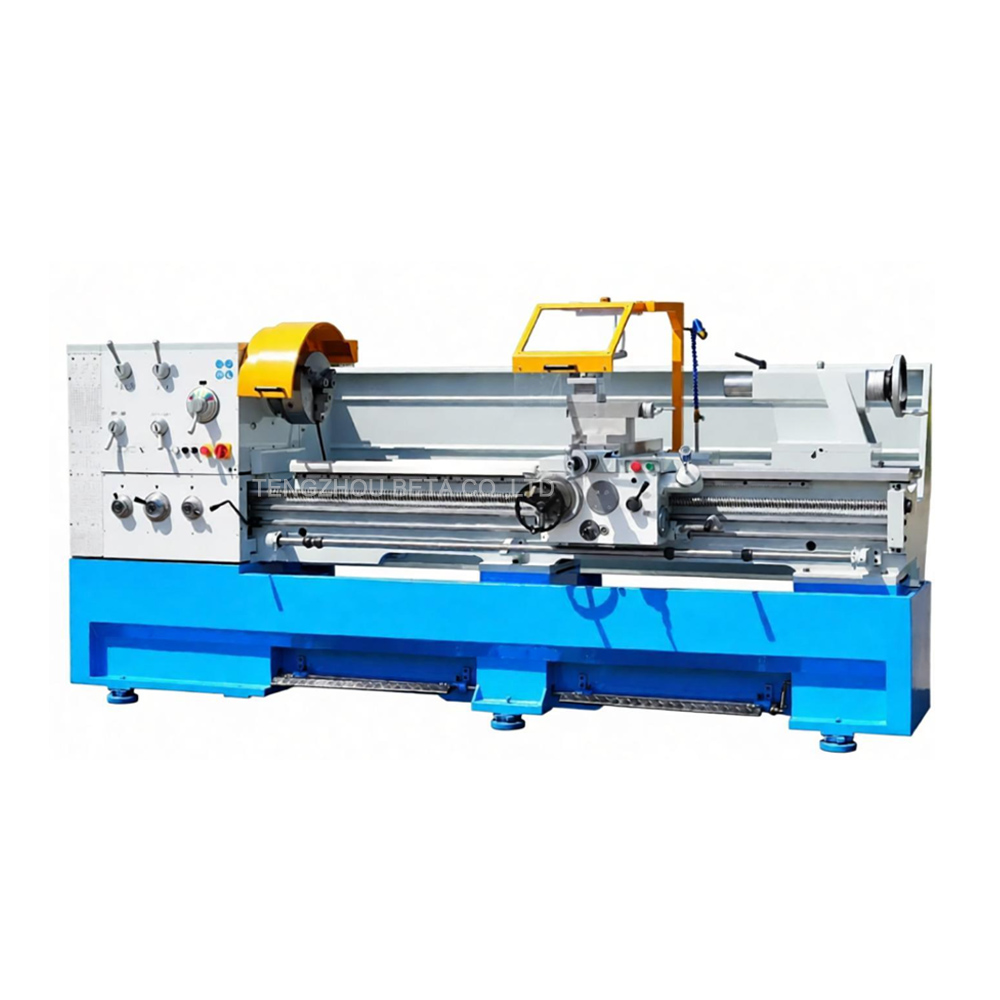
התצורה האופקית היא ההגדרה המסורתית והמוכרת ביותר בתעשיית העיבוד שבבי. בעיצוב זה, הציר מותקן אופקית. חומר העבודה מהודק בתוך הצ'אק ומשתרע החוצה, פועל במקביל לחלוטין לקרקע.
מכונות אלו משמשות כקו הבסיס הקונבנציונלי לפעולות פנייה. במשך עשרות שנים, ה מחרטה אופקית קונבנציונלית קבעה את הסטנדרט העולמי לעיבוד מתכת. חנויות מודרניות רבות ממשיכות להשתמש בשילוב של ציוד אוטומטי מתקדם לצד עיצובי היסוד הללו לעבודה בהתאמה אישית, התאמות מהיר של כלי עבודה ותיקונים בנפח נמוך. לדוגמה, מחרטת סיבוב מתכת סטנדרטית של מיטת מרווח כמו סדרת C6266 מתוכננת להתמודד עם אורך חלק עבודה מרבי של עד 2000 מ'מ. זה הופך אותו למגוון להפליא עבור עבודת פיר סטנדרטית.
מנקודת מבט מכנית, הגדרות אופקיות מותאמות מאוד לאורך. מכיוון שהחלק נמשך החוצה אל החלל הפתוח, חלקי עבודה ארוכים חייבים להיות נתמכים בקצה הנגדי על ידי עמוד זנב. לפעמים הם מיוצבים באמצע על ידי מנוחה קבועה. תשתית תמיכה זו היא קריטית לחלוטין. בלעדיו, כוחות החיתוך האגרסיביים בשילוב עם משקל החומר יגרמו לחלק לרטוט. המתכת תתכופף מהכלי, והורסת מיד את דיוק הממדים של החיתוך שלך.
מחרטה אנכית לוקחת את הכיוון המסורתי והופכת אותה בדיוק ב-90 מעלות. בתצורה זו, הציר יושב זקוף. הצ'אק פונה ישירות כלפי מעלה לכיוון תקרת החנות.
הדרך הקלה ביותר להמשיג את ההגדרה הזו היא לדמיין גלגל קדרים. במקום להיאבק פיסת מתכת כבדה הצידה לתוך צ'אק, המפעיל פשוט מוריד את חלק העבודה אל משטח ההידוק השטוח. כלי החיתוך מתקרבים לחלק המסתובב מלמעלה או מהצדדים באמצעות כבש אנכי קשיח.
העיצוב הספציפי הזה לא נולד מתוך רצון לחסוך במקום. הוא נוצר כדי לפתור בעיה מכנית מובהקת. מהנדסים היו צריכים דרך לטפל ברכיבים מסיביים, כבדים ובעלי צורה יוצאת דופן. תמונה מנסה לעבד בית משאבה מברזל יצוק של חמישה טון. הרכבה כזו אופקית היא קשה במיוחד ומסוכנת ביותר. אתה צריך כוח הידוק עצום כדי להחזיק אותו נגד כוח הכבידה. מכונות אנכיות תוכננו במיוחד כדי לבטל מגבלה פיזית זו. הם מציעים פלטפורמה יציבה בעזרת כוח הכבידה לפנייה כבדה.
הבנת ההבדלים המכניים והתפעוליים בין שתי התצורות הללו חיונית להתאמת המכונה ליישום הייצור הספציפי שלך. ערכנו טבלת השוואת ליבה כדי להדגיש את המשתנים ההנדסיים העיקריים.
תכונה הנדסית |
מחרטה אופקית |
מחרטה אנכית |
|---|---|---|
כיוון ציר |
במקביל לקומת החנות |
בניצב לרצפת החנות |
גיאומטריית חלקים אידיאלית |
פירים וצינורות ארוכים וגליליים |
טבעות ודיסקים כבדים, קצרים, בקוטר גדול |
השפעת כוח המשיכה |
גורם לצניחת חלקים ארוכים שאינם נתמכים |
מייצב חלקים כבדים בצורה מאובטחת לתוך הצ'אק |
פינוי שבב |
מְעוּלֶה. צ'יפס נופל באופן טבעי. |
יָרוּד. דורש שטיפת נוזל קירור בלחץ גבוה. |
טביעת הרצפה |
ארוך ומלבני |
קומפקטי ומרובע |
כוח הכבידה הוא כוח בלתי פוסק על רצפת החנות. בהגדרה אופקית, כוח הכבידה מושך כל הזמן את הצד הלא נתמך של החלק. עבור חלקים קלים סטנדרטיים, משיכה זו זניחה. עם זאת, עבור חתיכות כבדות מאוד או ארוכות במיוחד, כוח הכבידה הזה גורם להרס. אפילו סטיה מיקרוסקופית מאלצת את הצ'אק לעבוד קשה יותר כדי לשמור על אחיזה בטוחה. זה פוגע מאוד בעגולות חלק.
לעומת זאת, מערך אנכי הופך את כוח המשיכה מאויב לבעל ברית. כוח המשיכה דוחף את החלק המסיבי ישר למטה לתוך הצ'אק. זה באופן טבעי מושיב את חומר העבודה בצורה בטוחה כנגד משטחי המיקום. הוא מייצב עומסים כבדים ומפחית באופן משמעותי את כמות כוח הידוק הלסת הנדרש כדי להחזיק את החלק בבטחה במהלך מעברי חיספוס אגרסיביים.
שטח רצפת ייצור הוא נכס פרימיום שמשפיע ישירות על התקורה התפעולית. מכונה אופקית דורשת באופן טבעי טביעת רגל ארוכה כדי להכיל את הציר, המיטה, עמוד הזנב וצריח הכלי. אם אתה מפעיל אורך מיטה של 2000 מ'מ, המכונה הזו תצרוך כמות עצומה של שטח ליניארי.
יתר על כן, מכונות אנכיות נועדו לבנות כלפי מעלה ולא כלפי חוץ. מכיוון שציר החיתוך הראשי נע אנכית, טביעת הרגל של המכונה מוכתבת על ידי קוטר הצ'אק ולא מאורך המיטה. טביעת הרגל הקומפקטית הזו היא יתרון רב למנהלי מתקנים המעוניינים למקסם את הצפיפות התפעולית שלהם.
עיבוד שבבי אגרסיבי מייצר נפח אדיר של שבבי מתכת לוהטים. בפריסה אופקית, כוח הכבידה מושך בקלות את השבבים הללו מאזור החיתוך. הם נופלים ישר לתוך מסוע השבבים. זה הופך את פינוי השבבים ליעיל ביותר. זה מונע מהחום להיספג בחלק ושומר על נתיב כלי החיתוך נקי.
ניהול שבבים במכונה אנכית מהווה אתגר הנדסי ידוע. מכיוון שהחלק מכוון כמו קערה, שבבים נוטים באופן טבעי להצטבר בתוך האזורים החלולים של חומר העבודה. כדי להילחם בהצטברות זו, הגדרות אנכיות דורשות מערכות קירור בלחץ גבוה כדי לשטוף בכוח את השבבים החוצה.
פינוי שבבים מעולה: הנפילה הטבעית כלפי מטה של שבבי מתכת מבטיחה סביבת חיתוך נקייה יותר. זה מאריך את חיי הכלי ומבטיח גימורי משטח מצוינים.
אידיאלי עבור חלקים ארוכים: השילוב של tailstocks הופך את הפנייה האופקית לבחירה הקיימא היחידה עבור עיבוד פירים ארוכים וצילינדרים. א ידיות מחרטת מתכת מסתובבת במיטה מרווחת באורכים מורחבים עם דיוק ללא תחרות.
אוטומציה חלקה: הם משתלבים ללא רבב עם מזיני ברים עבור ריצות ייצור אוטומטיות בנפח גבוה.
היכרות עם כוח העבודה: הפריסה האופקית היא תקן התעשייה ההיסטורי. יש זמינות הרבה יותר רחבה של מפעילים שמכירים מקרוב את ההגדרה הזו.
טביעת רגל גדולה לרצפה: עיצוב המיטה הארוכה גוזל שטח רצפה ליניארי בעל ערך רב.
אתגרי טעינה עבור חלקים כבדים: זה תובעני פיזית ועלול להיות מסוכן להעמיס ידנית חלק כבד מאוד לתוך צ'אק אופקי. על המפעילים להילחם בכוח הכבידה כדי להחזיק את החלק ישר לחלוטין תוך הידוק הלסתות.
מושלם עבור רכיבים כבדים: אין להם תחרות בעת עיבוד חלקים כבדים בעלי קוטר גדול שאחרת היו מערערים ציר אופקי.
הידוק בעזרת כוח משיכה: מכיוון שכוח הכבידה מכניס באופן טבעי את החלק לתוך הצ'אק, מפעילים יכולים להשתמש בכוח הידוק פחות. זה מונע מחלקים דקים להתעוות בלחץ לסת כבד.
טביעת רגל קומפקטית: העיצוב האנכי חוסך שטח קריטי ברצפת החנות.
העמסה ארגונומית: קל ובטוח משמעותית להעמיס חלקים כבדים באמצעות מנוף עילי. אתה פשוט מפיל את הרכיב למקומו.
פינוי שבבים טבעי לקוי: הנטייה של שבבים להתאגד דורשת ניטור מתמיד וניהול נוזל קירור חזק כדי למנוע שבירת הכלים.
לא מתאים לחלקים ארוכים: מכונות אנכיות בדרך כלל חסרות את המרווח האופקי ותמיכת עמוד האחור הדרושים לעיבוד מדויק של חלקי עבודה ארוכים.
עלויות גבוהות יותר מראש: בשל מסגרות ברזל יצוק המאסיביות הנדרשות לתמיכה בעומסים אנכיים, מכונות אלו נושאות בדרך כלל מחיר רכישה ראשוני גבוה יותר.
קבלת החלטת רכישה נכונה דורשת ניתוח מדוקדק של צרכי הייצור הספציפיים שלך. אל תסתכל רק על מחיר המדבקה. תסתכל על המציאות ההנדסית של השרטוטים שלך.
כלל הזהב של בחירת מחרטה סובב סביב היחס בין אורך לקוטר. אם החלקים שאתה מייצר הם ארוכים ודקים, מכונה אופקית היא חובה. לדוגמה, אם אתה מסובב פירי משאבה, צירים או צינורות מקדחה, אתה זקוק לתמיכה הליניארית של מחרטה אופקית קונבנציונלית בקוטר 2000 מ'מ . מכונות אופקיות הן סוסי העבודה הבלתי מעורערים של חנויות מכונות לשימוש כללי וייצור מחברים לרכב.
באופן ספציפי, אם החלקים שלך קצרים, רחבים וכבדים במיוחד, מכונה אנכית תספק יציבות מעולה. מרכזי מפנה אנכיים הם עמוד השדרה של תעשיות כבדות. הם הכרחיים בתחום התעופה והחלל לעיבוד טבעות מנועי סילון. מגזר האנרגיה משתמש במכונות אנכיות מסיביות לייצור רכיבי טורבינות רוח וגופי שסתומים. כאשר חלקים הופכים גדולים מדי למפעיל יחיד להרים אותו בבטחה, ההתקנה האנכית הופכת להכרח מוחלט.
נוף הייצור מתפתח ללא הרף. ניתוחי שוק עדכניים מדגישים שינוי משמעותי באופן שבו חנויות מכונות מתייחסות לפעולות חריטה. מונעת על ידי עליית עלויות הנדל'ן התעשייתי, קיימת מגמה ברורה של מקסום שטח הרצפה. מתקנים רבים מאמצים יותר ויותר מרכזי סיבוב אנכיים קומפקטיים אפילו עבור חלקים בגודל בינוני. הם ממנפים את טביעת הרגל הקטנה יותר כדי ליצור תאי עיבוד בצפיפות גבוהה.
במקביל, הגידול הנפיץ של תחום הרכב החשמלי מעצב מחדש את הסיבוב האופקי. ייצור כלי רכב חשמליים דורש מיליוני צירי מנוע מדויקים מאוד וארוכים יחסית. כדי לענות על הביקוש הזה, התעשייה מתרחקת ממכונות ידניות עצמאיות לייצור המוני. מפעלים משקיעים רבות בתאי סיבוב אופקיים משולבים במלואם המצוידים במעמיסי גג מעל. למרות ההתקדמות הללו באוטומציה, הפיזיקה הבסיסית המכתיבה החזקת חלקים אופקיים לעומת אנכיים נותרה ללא שינוי.
הבחירה בין מחרטה אנכית ואופקית מסתכמת בסופו של דבר בגיאומטריה, הגודל והמשקל הספציפיים של החלקים שאתה מתכוון לייצר. עליך לשקול את הגורמים הללו מול המציאות של שטח רצפת החנות שלך. אין מכונה עדיפה אוניברסלית. יש רק את המכונה המתאימה לעבודה בהישג יד.
מערך אופקי נותר הבחירה המגוונת והחסכונית ביותר עבור פעולות סיבוב סטנדרטיות, חלקים ארוכים במיוחד, וייצור מוזנת מוטות במהירות גבוהה. לעומת זאת, מכונה אנכית היא תחנת כוח חיונית. הוא מציע קשיחות ללא תחרות, בטיחות ארגונומית ויעילות חוסכת מקום בהתמודדות עם רכיבים כבדים ובעלי קוטר גדול.
הערך את צווארי הבקבוק הנוכחיים שלך בייצור. סקור את השרטוטים המאתגרים ביותר שלך. אם החנות שלך מטפלת בעבודת פיר ארוך ודורשת יכולות סיבוב אמינות וקשיחות, חקור את האיכות הגבוהה מחרטות סיבוב אופקיות C6266 באתר betacncmc.com כדי למצוא את המפרט המדויק שיניע את הרווחיות העתידית שלך.
כן, עד מגבלת משקל וקוטר מסוימים. מכונה אופקית חזקה יכולה בהחלט לסובב אוגנים ודיסקים גדולים. עם זאת, ברגע שחלק נהיה כבד מדי, המשיכה הבלתי פוסקת של כוח הכבידה גורמת לו לצנוח במחבט אופקי. סטיה זו פוגעת מאוד בסובלנות העיבוד ובבטיחות המפעיל. חלקים כבדים במיוחד דורשים התקנה אנכית.
באופן כללי, מרכזי מפנה אנכיים מאסיביים נושאים תג מחיר גבוה יותר מאשר מחרטות אופקיות סטנדרטיות. הבדל בעלויות זה מונע על ידי מסגרות ברזל יצוק כבדות, מיסבי דחף מיוחדים ומערכות הנעה חזקות הנדרשות כדי לתמוך בבטחה במשקלים אנכיים מסיביים.
בְּהֶחלֵט. בעוד שמכונות אוטומטיות מתקדמות מציעות חזרה ללא תחרות לייצור בנפח גבוה, מכונות אופקיות ידניות או חצי אוטומטיות רגילות נשארות חסכוניות להפליא. הם נמצאים בשימוש נרחב ברחבי העולם עבור ריצות ייצור בנפח נמוך, תיקונים חד-פעמיים מותאמים אישית ועבודות בחנות תחזוקה כללית. תכנות מכונה אוטומטית מורכבת לוקח לרוב יותר זמן מאשר עיבוד של חלק פשוט באופן ידני.
מכיוון ששבבים אינם נופלים באופן טבעי מאזור החיתוך עקב כוח הכבידה, מכונות אנכיות מסתמכות על פתרונות נוזלים מהונדסים במיוחד. הם משתמשים במערכות נוזל קירור בלחץ גבוה כדי ממש לפוצץ שבבים מאזור החיתוך. בנוסף, הם כוללים מגני מתכת פנימיים בעלי זווית תלולה כדי להפנות פסולת כלפי מטה לתוך מסועי שבבים אוטומטיים.
כן, הם כן. מכיוון שהציר, הצ'אק וציר החיתוך הראשי מכוונים אנכית, המכונה נבנית כלפי מעלה. טביעת הרצפה הכוללת שלה קטנה משמעותית ממכונה אופקית בעלת יכולת עיבוד שווה. זה מאפשר למתקני ייצור להתקין יותר מכונות בכמות מוגבלת של מדה רבועים.
האורך המרבי תלוי לחלוטין במיטת המכונה הספציפית. מכונות אופקיות סטנדרטיות מטפלות בקלות באורכים מ-500 מ'מ עד 2000 מ'מ. דגמים תעשייתיים כבדים המשמשים במגזר הנפט והגז יכולים לסובב צינורות ופירים באורך של יותר מ-6000 מ'מ, תוך שימוש במנוחות קבועות מרובות לתמיכה.
מכונות אופקיות מועדפות בדרך כלל לייצור המוני אוטומטי של חלקים קטנים עד בינוניים מכיוון שהן משתלבות בצורה חלקה עם מזיני ברים רציפים. זה מאפשר לכבות אורות, עיבוד שבבי ללא השגחה. מכונות אנכיות הן בדרך כלל אוטומטיות באמצעות זרועות רובוטיות או מעמיסי גב, וזה יעיל מאוד אך כרוך בטעינת יציקות נפרדות ולא במלאי מוט רציף.


