

Visningar: 0 Författare: Webbplatsredaktör Publiceringstid: 2026-11-19 Ursprung: Plats


Maskinverkstadsägare och tillverkningsingenjörer står ofta inför ett kritiskt dilemma när de utökar sin produktionskapacitet. Du måste välja mellan horisontella och vertikala svänginställningar. Att göra fel val leder till flaskhalsar i arbetsflödet. Det orsakar överdrivet slitage på verktyg och slösar bort värdefull golvyta. Du kanske stirrar på en komplex ritning just nu och undrar vilken maskinorientering som kommer att ge de snästa toleranserna utan att förstöra dina cykeltider.
Svarven fungerar som den obestridda ryggraden i modern metallbearbetning. Både vertikala och horisontella konfigurationer utför exakt samma grundläggande uppgift. De snurrar ett säkrat arbetsstycke mot ett stationärt skärverktyg för att klippa bort metall. Men deras fysiska orientering förändrar drastiskt hur de interagerar med olika delgeometrier. Spindelns riktning påverkar allt från gravitationskrafter på råvaran till vätskedynamiken i spånevakueringen.
För att hjälpa dig att navigera i denna betydande kapitalinvestering ger den här guiden en omfattande uppdelning av de mekaniska skillnaderna. Vi kommer att titta på operativa fördelar och idealiska användningsfall för vertikala kontra horisontella maskiner. Genom att utvärdera dessa specifika tekniska variabler kan anläggningschefer fatta ett välgrundat inköpsbeslut som passar perfekt med deras fabriksgolvskrav.
Spindelorientering: Horisontella svarvar har en spindel som löper parallellt med verkstadsgolvet. Vertikala svarvar använder en spindel som pekar rakt uppåt, vilket gör att chucken kan sitta platt som en skivspelare.
Gravity Dynamics: Vertikala inställningar utnyttjar gravitationen till sin fördel för att stabilisera tunga delar med stor diameter. Omvänt möter horisontella maskiner fysiska utmaningar med gravitationsavböjning på exceptionellt tunga eller långa arbetsstycken.
Spån evakuering: Horisontella layouter tillåter naturligtvis heta metallspån att falla säkert bort från skärzonen. Vertikala maskiner kräver aggressiv kylvätskehantering under högt tryck för att förhindra spånhuggning.
Butiksfotavtryck: Vertikala svarvcentra tar i allmänhet upp betydligt mindre horisontell golvyta jämfört med en långbäddsuppsättning. De bygger uppåt snarare än utåt.
Bästa användningsfall: Horisontella maskiner utmärker sig vid bearbetning av långa, cylindriska delar som drivaxlar och rör. Vertikala inställningar är speciellt konstruerade för tunga, korta och breda delar som bromsrotorer och flygringar.
Innan vi dyker in i nyanserna av spindelorientering måste vi fastställa en baslinje för hur ett svarvcentrum faktiskt fungerar. Computer Numerical Control automatiserar svarvprocessen. Istället för att en maskinist manuellt vevar handhjulen, dikterar programmerad G-kod den exakta rörelsen av skärverktygen. Detta uppnår hög precision, strikta toleranser och exakt repeterbarhet över stora produktionsserier.
Kärnfunktionen för alla svarvar är subtraktiv tillverkning. Ett block av råmaterial är säkert fastklämt i en chuck. Maskinen roterar detta material i höga hastigheter och når ofta tusentals varv per minut. När arbetsstycket snurrar matas ett stationärt skärverktyg smidigt in i ytan. Den drar bort band av metall för att forma den slutliga cylindriska profilen, skära gängor eller borra inre diametrar.
Historiskt sett förlitade sig bearbetningsindustrin helt på manuell drift. När produktionskraven blev mer komplexa insåg ingenjörer att en enda maskingeometri inte kunde hantera alla typer av delar effektivt. Denna fysiska begränsning ledde till utvecklingen av de två primära konfigurationer vi förlitar oss på idag.
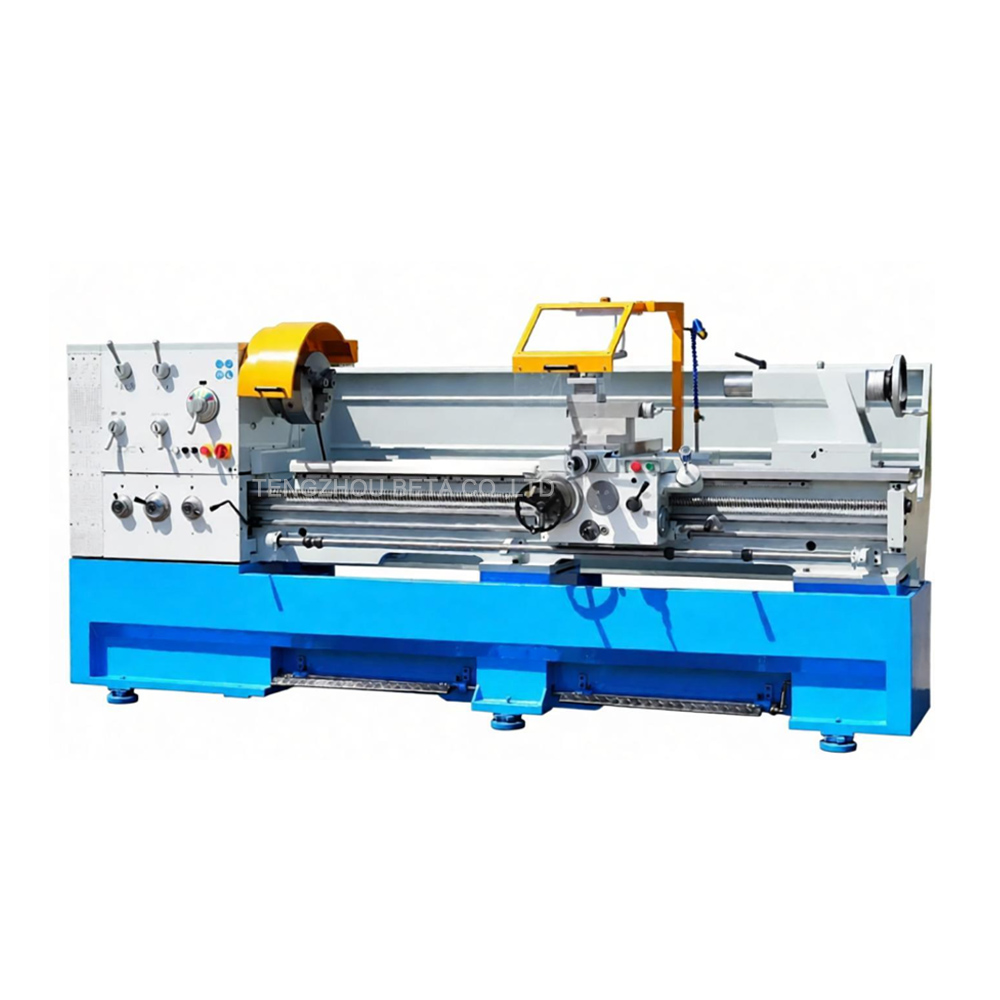
Den horisontella konfigurationen är den traditionella och mest välkända konfigurationen inom bearbetningsindustrin. I denna design är spindeln monterad horisontellt. Arbetsstycket kläms fast i chucken och sträcker sig utåt och löper helt parallellt med marken.
Dessa maskiner fungerar som den konventionella baslinjen för svarvningsoperationer. I decennier har konventionell horisontell svarv har satt den globala standarden för metallbearbetning. Många moderna butiker fortsätter att använda en blandning av avancerad automatiserad utrustning tillsammans med dessa grundläggande konstruktioner för specialarbete, snabba verktygsjusteringar och reparationer i låg volym. Till exempel är en standardsvarvsvarv i metall med spaltbädd som C6266-serien konstruerad för att klara en maximal arbetsstyckeslängd på upp till 2000 mm. Detta gör den otroligt mångsidig för standard schaktarbete.
Ur mekanisk synvinkel är horisontella inställningar kraftigt längdoptimerade. Eftersom delen sträcker sig utåt och in i det öppna utrymmet måste långa arbetsstycken stödjas i den motsatta änden av en ändstock. Ibland stabiliseras de i mitten av stadiga vilor. Denna stödinfrastruktur är absolut kritisk. Utan den skulle de aggressiva skärkrafterna i kombination med materialets vikt få delen att vibrera. Metallen skulle böjas bort från verktyget, vilket omedelbart förstör dimensionsnoggrannheten för ditt snitt.
En vertikal svarv tar den traditionella orienteringen och vänder den exakt 90 grader. I denna konfiguration sitter spindeln upprätt. Chucken är vänd direkt uppåt mot butikstaket.
Det enklaste sättet att konceptualisera den här inställningen är att föreställa sig ett keramikerhjul. Istället för att brotta en tung metallbit i sidled i en chuck, sänker operatören helt enkelt ner arbetsstycket på den plana spännytan. Skärverktygen närmar sig sedan den snurrande delen från toppen eller sidorna via en styv vertikal kolv.
Denna specifika design föddes inte ur en önskan att spara utrymme. Det skapades för att lösa ett distinkt mekaniskt problem. Ingenjörer behövde ett sätt att hantera massiva, tunga och ovanligt formade komponenter. Bild som försöker bearbeta ett femtons pumphus i gjutjärn. Att montera en sådan behemoth horisontellt är exceptionellt svårt och mycket farligt. Du behöver en enorm klämkraft för att hålla den mot tyngdkraften. Vertikala maskiner konstruerades speciellt för att eliminera denna fysiska begränsning. De erbjuder en stabil, gravitationsstödd plattform för kraftig svängning.
Att förstå de mekaniska och operativa skillnaderna mellan dessa två konfigurationer är avgörande för att matcha maskinen till din specifika tillverkningsapplikation. Vi har sammanställt en kärnjämförelsetabell för att belysa de primära tekniska variablerna.
Ingenjörsfunktion |
Horisontell svarv |
Vertikal svarv |
|---|---|---|
Spindelorientering |
Parallellt med verkstadsgolvet |
Vinkelrätt mot verkstadsgolvet |
Idealisk delgeometri |
Långa, cylindriska axlar och rör |
Tunga, korta ringar och skivor med stor diameter |
Inverkan av gravitationen |
Får ostödda långa delar att sjunka |
Stabiliserar tunga delar säkert i chucken |
Chip Evakuering |
Excellent. Chips faller bort naturligt. |
Dålig. Kräver högtrycksspolning av kylvätska. |
Golvfotavtryck |
Lång och rektangulär |
Kompakt och fyrkantig |
Tyngdkraften är en obeveklig kraft på verkstadsgolvet. I en horisontell uppställning drar tyngdkraften ständigt ner på den ostödda sidan av delen. För vanliga lättviktsdelar är denna dragkraft försumbar. Men för mycket tunga eller exceptionellt långa pjäser orsakar denna gravitationskraft utbrott. Även en mikroskopisk avböjning tvingar chucken att arbeta hårdare för att bibehålla ett säkert grepp. Detta äventyrar kraftigt en del rundhet.
Däremot förvandlar en vertikal uppställning gravitationen från en fiende till en allierad. Tyngdkraften trycker den massiva delen rakt ner i chucken. Detta placerar naturligtvis arbetsstycket säkert mot lokaliseringsytorna. Det stabiliserar tunga belastningar och minskar avsevärt mängden käftklämkraft som krävs för att hålla delen säkert under aggressiva grovbearbetningar.
Tillverkningsgolvyta är en förstklassig tillgång som direkt påverkar operativa omkostnader. En horisontell maskin kräver naturligtvis ett långt fotavtryck för att rymma spindeln, bädden, ändstocken och verktygstornet. Om du kör en 2000 mm sänglängd kommer den maskinen att förbruka en enorm mängd linjärt utrymme.
Dessutom är vertikala maskiner utformade för att bygga uppåt snarare än utåt. Eftersom den primära skäraxeln rör sig vertikalt, dikteras maskinens fotavtryck av chuckens diameter snarare än längden på bädden. Detta kompakta fotavtryck är mycket fördelaktigt för anläggningschefer som vill maximera sin drifttäthet.
Aggressiv bearbetning genererar en enorm volym av brännheta metallspån. I en horisontell layout drar gravitationen lätt dessa spån bort från skärzonen. De faller rakt ner i spåntransportören. Detta gör flisevakueringen mycket effektiv. Det förhindrar värme från att tränga in i delen och håller skärverktygets väg fri.
Spånhantering i en vertikal maskin är en känd teknisk utmaning. Eftersom delen är orienterad som en skål, tenderar spån naturligt att samlas inuti de ihåliga områdena av arbetsstycket. För att bekämpa denna ansamling kräver vertikala inställningar högtryckskylsystem för att kraftfullt spola ut flisen.
Överlägsen evakuering av spån: Det naturliga fallet nedåt av metallspån säkerställer en renare skärmiljö. Detta förlänger verktygets livslängd och garanterar utmärkt ytfinish.
Idealisk för långa delar: Integreringen av ändstockar gör horisontell svarvning till det enda genomförbara valet för bearbetning av långa axlar och cylindrar. A spaltbädd metallsvarvhandtag förlängda längder med oöverträffad precision.
Sömlös automation: De paras felfritt med stångmatare för automatiserade tillverkningsserier med stora volymer.
Arbetskraftens förtrogenhet: Den horisontella layouten är den historiska industristandarden. Det finns en mycket bredare tillgänglighet av operatörer som är väl förtrogna med den här installationen.
Stort golvfotavtryck: Den långa sängdesignen förbrukar mycket värdefull linjär golvyta.
Lastutmaningar för tunga delar: Det är fysiskt krävande och potentiellt farligt att manuellt lasta en mycket tung del i en horisontell chuck. Operatörer måste bekämpa tyngdkraften för att hålla delen helt rak samtidigt som käftarna dras åt.
Perfekt för tunga komponenter: De är oöverträffade vid bearbetning av tunga delar med stor diameter som annars skulle destabilisera en horisontell spindel.
Tyngdkraftsassisterad klämning: Eftersom tyngdkraften naturligt sätter in delen i chucken, kan operatörer använda mindre klämkraft. Detta förhindrar att tunnväggiga delar deformeras under kraftigt käktryck.
Kompakt fotavtryck: Den vertikala designen sparar kritiskt utrymme på butiksgolvet.
Ergonomisk lastning: Det är betydligt enklare och säkrare att lasta tunga delar med en travers. Du släpper helt enkelt komponenten på plats.
Dålig naturlig spånevakuering: Tendensen för spån att samlas kräver konstant övervakning och robust kylvätskehantering för att förhindra verktygsbrott.
Olämplig för långa delar: Vertikala maskiner saknar i allmänhet det horisontella spelet och det stöd för bakstammen som krävs för att exakt bearbeta långa arbetsstycken.
Högre initiala kostnader: På grund av de massiva ramarna av gjutjärn som krävs för att stödja vertikala belastningar har dessa maskiner i allmänhet ett högre initialt inköpspris.
Att fatta rätt inköpsbeslut kräver en noggrann analys av dina specifika produktionsbehov. Titta inte bara på klistermärkespriset. Titta på den tekniska verkligheten i dina ritningar.
Den gyllene regeln för val av svarv kretsar kring förhållandet längd-till-diameter. Om delarna du tillverkar är långa och tunna är en horisontell maskin obligatorisk. Om du till exempel vrider pumpaxlar, axlar eller borrrör behöver du linjärt stöd av en 2000 mm konventionell horisontell svarv . Horisontella maskiner är de obestridda arbetshästarna i allmänna maskinverkstäder och tillverkning av fästelement för bilar.
Specifikt, om dina delar är korta, breda och exceptionellt tunga, kommer en vertikal maskin att ge överlägsen stabilitet. Vertikala svarvcentra är ryggraden i tung industri. De är oumbärliga inom flyg- och rymdsektorn för bearbetning av jetmotorringar. Energisektorn använder massiva vertikala maskiner för att producera vindkraftskomponenter och ventilkroppar. När delar blir för stora för en enskild operatör att lyfta säkert, blir den vertikala uppställningen en absolut nödvändighet.
Tillverkningslandskapet utvecklas kontinuerligt. Nyligen genomförda marknadsanalyser visar på en betydande förändring i hur maskinverkstäder närmar sig svarvningsoperationer. Drivet av stigande industrifastighetskostnader finns det en tydlig trend mot att maximera golvytan. Många anläggningar använder i allt större utsträckning kompakta vertikala svarvcentra även för medelstora delar. De utnyttjar det mindre fotavtrycket för att skapa bearbetningsceller med hög densitet.
Samtidigt omformar den explosiva tillväxten inom elfordonssektorn horisontell svängning. Tillverkning av elfordon kräver miljontals mycket exakta, relativt långa motoraxlar. För att möta denna efterfrågan går industrin bort från fristående manuella maskiner för massproduktion. Fabrikerna satsar hårt på helt integrerade horisontella svarvceller utrustade med överliggande portallastare. Trots dessa framsteg inom automatisering förblir den grundläggande fysiken som dikterar horisontell kontra vertikal delhållning helt oförändrad.
Valet mellan en vertikal och horisontell svarv beror i slutändan på den specifika geometrin, storleken och vikten på de delar du tänker tillverka. Du måste väga dessa faktorer mot verkligheten i din butiksyta. Det finns ingen universellt överlägsen maskin. Det finns bara rätt maskin för jobbet.
En horisontell uppställning är fortfarande det mest mångsidiga, kostnadseffektiva valet för standardsvarvning, exceptionellt långa delar och höghastighets stångmatad produktion. Däremot är en vertikal maskin ett oumbärligt kraftpaket. Den erbjuder oöverträffad styvhet, ergonomisk säkerhet och utrymmesbesparande effektivitet när du hanterar tunga komponenter med stor diameter.
Bedöm dina nuvarande produktionsflaskhalsar. Granska dina mest utmanande ritningar. Om din butik hanterar arbete med långa skaft och kräver pålitliga, styva svarvegenskaper, utforska den högkvalitativa C6266 horisontella svarvar på betacncmc.com för att hitta de exakta specifikationerna som kommer att driva din framtida lönsamhet.
Ja, upp till en viss vikt- och diametergräns. En robust horisontell maskin kan säkert vända stora flänsar och skivor. Men när en del blir för tung, får den obevekliga dragkraften att den sjunker i en horisontell chuck. Denna nedböjning äventyrar allvarligt bearbetningstoleranser och förarens säkerhet. Exceptionellt tunga delar kräver en vertikal installation.
Generellt sett har massiva vertikala svarvar en högre prislapp än vanliga horisontella svarvar. Denna kostnadsskillnad drivs av de kraftiga gjutjärnsramar, specialiserade axiallager och robusta drivlinor som krävs för att säkert stödja massiva vertikala vikter.
Absolut. Medan avancerade automatiserade maskiner erbjuder oöverträffad repeterbarhet för högvolymproduktion, förblir konventionella manuella eller halvautomatiska horisontella maskiner otroligt kostnadseffektiva. De används i stor utsträckning över hela världen för produktion av små volymer, anpassade engångsreparationer och allmänt underhållsarbete. Att programmera en komplex automatiserad maskin tar ofta längre tid än att bara bearbeta en enkel detalj manuellt.
Eftersom spån inte naturligt faller bort från skärzonen på grund av gravitationen, förlitar sig vertikala maskiner på högkonstruerade vätskelösningar. De använder högtryckskylsystem för att bokstavligen spränga ut spån från skärområdet. Dessutom har de brant vinklade invändiga plåtskydd för att rikta skräp nedåt in i automatiserade spåntransportörer.
Ja, det gör de. Eftersom spindeln, chucken och den primära skäraxeln är orienterade vertikalt, bygger maskinen uppåt. Dess totala golvyta är betydligt mindre än en horisontell maskin med motsvarande bearbetningskapacitet. Detta gör det möjligt för tillverkningsanläggningar att installera fler maskiner i en begränsad mängd kvadratmeter.
Den maximala längden beror helt på den specifika maskinbädden. Standard horisontella maskiner hanterar enkelt längder från 500 mm upp till 2000 mm. Kraftiga industrimodeller som används i olje- och gassektorn kan svänga rör och axlar som är längre än 6000 mm, med hjälp av flera stadiga stöd för stöd.
Horisontella maskiner är i allmänhet att föredra för automatiserad massproduktion av små till medelstora delar eftersom de integreras sömlöst med kontinuerliga stångmatare. Detta möjliggör släckt bearbetning utan tillsyn. Vertikala maskiner automatiseras vanligtvis med hjälp av robotarmar eller portallastare, vilket är mycket effektivt men involverar lastning av diskreta, individuella gjutgods snarare än kontinuerligt stånglager.


