

المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 19-11-2026 المنشأ: موقع


كثيرًا ما يواجه أصحاب ورش الآلات ومهندسو التصنيع معضلة حرجة عند توسيع قدراتهم الإنتاجية. عليك أن تختار بين إعدادات الدوران الأفقية والرأسية. يؤدي الاختيار الخاطئ إلى اختناقات في سير العمل. فهو يسبب تآكلًا مفرطًا للأدوات ويهدر مساحة أرضية قيمة. قد تجدين نفسك تحدقين في مخطط معقد الآن، وتتساءلين عن اتجاه الماكينة الذي سينتج عنه أقصى درجات التسامح دون إتلاف أوقات دورتك.
تعتبر المخرطة بمثابة العمود الفقري بلا منازع لتشغيل المعادن الحديثة. تؤدي كل من التكوينات الرأسية والأفقية نفس المهمة الأساسية بالضبط. يقومون بتدوير قطعة عمل مثبتة على أداة قطع ثابتة لقص المعدن. ومع ذلك، فإن توجههم الجسدي يغير بشكل جذري كيفية تفاعلهم مع الأجزاء الهندسية المختلفة. يؤثر اتجاه المغزل على كل شيء بدءًا من قوى الجاذبية على المادة الخام وحتى ديناميكيات الموائع الخاصة بإخلاء الرقاقة.
ولمساعدتك على التنقل عبر هذا الاستثمار الرأسمالي الكبير، يقدم هذا الدليل تحليلاً شاملاً للاختلافات الميكانيكية. سننظر في المزايا التشغيلية وحالات الاستخدام المثالية للآلات الرأسية مقابل الأجهزة الأفقية. ومن خلال تقييم هذه المتغيرات الهندسية المحددة، يمكن لمديري المرافق اتخاذ قرار شراء مستنير يتوافق تمامًا مع متطلبات أرضية المصنع الخاصة بهم.
اتجاه المغزل: تتميز المخارط الأفقية بمغزل يعمل بالتوازي مع أرضية المتجر. تستخدم المخارط العمودية مغزلًا يشير بشكل مستقيم إلى الأعلى، مما يسمح للظرف بالجلوس بشكل مسطح مثل القرص الدوار.
ديناميكيات الجاذبية: تعمل الإعدادات الرأسية على تسخير الجاذبية لصالحها لتثبيت الأجزاء الثقيلة ذات القطر الكبير. وعلى العكس من ذلك، تواجه الآلات الأفقية تحديات فيزيائية تتمثل في انحراف الجاذبية على قطع العمل الثقيلة أو الطويلة بشكل استثنائي.
إخلاء الرقائق: تسمح التخطيطات الأفقية بشكل طبيعي للرقائق المعدنية الساخنة بالسقوط بأمان بعيدًا عن منطقة القطع. تتطلب الآلات العمودية إدارة شديدة لسائل التبريد عالي الضغط لمنع إعادة قطع الرقاقة.
متجر البصمة: تشغل مراكز الدوران العمودية عمومًا مساحة أرضية أفقية أقل بكثير مقارنةً بإعداد السرير الطويل. إنهم يبنون إلى الأعلى وليس إلى الخارج.
أفضل حالات الاستخدام: تتفوق الآلات الأفقية في تصنيع الأجزاء الأسطوانية الطويلة مثل أعمدة القيادة والأنابيب. تم تصميم الإعدادات الرأسية خصيصًا للأجزاء الثقيلة والقصيرة والواسعة مثل دوارات الفرامل وحلقات الفضاء الجوي.
قبل الغوص في الفروق الدقيقة في اتجاه المغزل، يجب علينا إنشاء خط أساسي لكيفية عمل مركز الدوران فعليًا. يعمل التحكم العددي بالكمبيوتر على أتمتة عملية الخراطة. فبدلاً من قيام الميكانيكي بتحريك العجلات اليدوية يدويًا، يحدد رمز G المبرمج الحركة الدقيقة لأدوات القطع. وهذا يحقق الدقة العالية والتفاوتات الصارمة والتكرار الدقيق عبر عمليات الإنتاج الكبيرة.
الوظيفة الأساسية لأي مخرطة هي التصنيع الطرحي. يتم تثبيت كتلة من المواد الخام بشكل آمن في ظرف. تقوم الآلة بتدوير هذه المادة بسرعات عالية، تصل في كثير من الأحيان إلى آلاف الدورات في الدقيقة. عندما تدور قطعة الشغل، فإن أداة القطع الثابتة تتغذى بسلاسة على السطح. يقوم بتقشير الأشرطة المعدنية لتشكيل الشكل الأسطواني النهائي، أو قطع الخيوط، أو حمل الأقطار الداخلية.
تاريخياً، اعتمدت صناعة الآلات بشكل كامل على التشغيل اليدوي. ومع ازدياد تعقيد متطلبات الإنتاج، أدرك المهندسون أن هندسة الآلة الواحدة لا يمكنها التعامل بكفاءة مع كل نوع من الأجزاء. أدى هذا القيد المادي إلى تطوير التكوينين الأساسيين اللذين نعتمد عليهما اليوم.
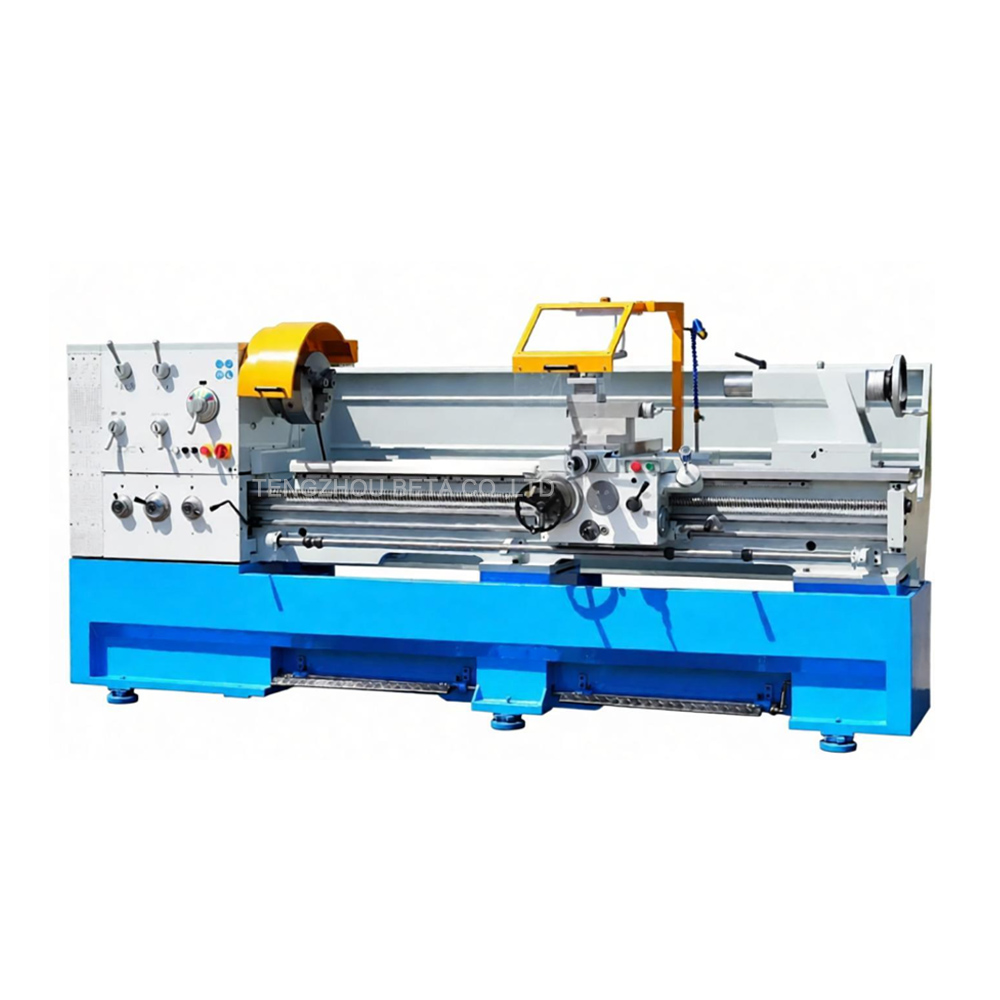
التكوين الأفقي هو الإعداد التقليدي والأكثر شهرة في صناعة الآلات. في هذا التصميم، يتم تركيب المغزل أفقيا. يتم تثبيت قطعة العمل في ظرف الظرف وتمتد إلى الخارج، بحيث تكون موازية تمامًا للأرض.
تعمل هذه الآلات بمثابة خط الأساس التقليدي لعمليات الخراطة. لعقود من الزمن، لقد وضعت المخرطة الأفقية التقليدية المعيار العالمي لتشغيل المعادن. تستمر العديد من المتاجر الحديثة في استخدام مزيج من المعدات الآلية المتقدمة جنبًا إلى جنب مع هذه التصميمات الأساسية للعمل المخصص، وتعديلات الأدوات السريعة، والإصلاحات منخفضة الحجم. على سبيل المثال، تم تصميم مخرطة معدنية ذات قاعدة فجوة قياسية مثل سلسلة C6266 للتعامل مع أقصى طول لقطعة عمل يصل إلى 2000 مم. وهذا يجعلها متعددة الاستخدامات بشكل لا يصدق لعمل العمود القياسي.
من وجهة نظر ميكانيكية، تم تحسين الإعدادات الأفقية بشكل كبير من حيث الطول. نظرًا لأن الجزء يمتد إلى الخارج في مساحة مفتوحة، يجب دعم قطع العمل الطويلة في الطرف المقابل بواسطة غراب الذيل. في بعض الأحيان يتم تثبيتها في المنتصف من خلال مساند ثابتة. تعتبر البنية التحتية للدعم هذه بالغة الأهمية. بدونها، فإن قوى القطع العدوانية جنبًا إلى جنب مع وزن المادة قد تتسبب في اهتزاز الجزء. سوف ينحني المعدن بعيدًا عن الأداة، مما يدمر على الفور دقة أبعاد القطع.
تأخذ المخرطة العمودية الاتجاه التقليدي وتقلبها بمقدار 90 درجة تمامًا. في هذا التكوين، يجلس المغزل في وضع مستقيم. يواجه ظرف الظرف أعلى مباشرة نحو سقف المحل.
أسهل طريقة لتصور هذا الإعداد هي تخيل عجلة الخزاف. بدلاً من وضع قطعة ثقيلة من المعدن جانبًا في ظرف، يقوم المشغل ببساطة بخفض قطعة العمل لأسفل على سطح التثبيت المسطح. تقترب أدوات القطع بعد ذلك من الجزء الدوار من الأعلى أو الجوانب عبر مكبس رأسي صلب.
لم يولد هذا التصميم المحدد من الرغبة في توفير المساحة. تم إنشاؤه لحل مشكلة ميكانيكية متميزة. احتاج المهندسون إلى طريقة للتعامل مع المكونات الضخمة والثقيلة وذات الأشكال غير العادية. صورة تحاول تصنيع مبيت مضخة من الحديد الزهر بوزن خمسة أطنان. إن تركيب مثل هذا العملاق أفقيًا أمر صعب للغاية وخطير للغاية. أنت بحاجة إلى قوة تثبيت هائلة لحملها ضد الجاذبية. تم تصميم الآلات العمودية خصيصًا لإزالة هذا القيد المادي. إنها توفر منصة مستقرة مدعومة بالجاذبية للتحويل للخدمة الشاقة.
يعد فهم الاختلافات الميكانيكية والتشغيلية بين هذين التكوينين أمرًا حيويًا لمطابقة الماكينة مع تطبيق التصنيع المحدد الخاص بك. لقد قمنا بتجميع جدول مقارنة أساسي لتسليط الضوء على المتغيرات الهندسية الأساسية.
الميزة الهندسية |
مخرطة أفقية |
مخرطة عمودية |
|---|---|---|
اتجاه المغزل |
بالتوازي مع أرضية المحل |
عمودي على أرضية المحل |
هندسة الجزء المثالي |
مهاوي وأنابيب أسطوانية طويلة |
حلقات وأقراص ثقيلة وقصيرة وكبيرة القطر |
تأثير الجاذبية |
يتسبب في ترهل الأجزاء الطويلة غير المدعومة |
يثبت الأجزاء الثقيلة بشكل آمن في ظرف الظرف |
إخلاء الشريحة |
ممتاز. تسقط الرقائق بشكل طبيعي. |
فقير. يتطلب تنظيف سائل التبريد عالي الضغط. |
البصمة الأرضية |
طويلة ومستطيلة |
مدمجة ومربعة |
الجاذبية هي قوة لا هوادة فيها على أرضية المتجر. في الوضع الأفقي، تسحب الجاذبية باستمرار الجانب غير المدعوم من الجزء إلى الأسفل. بالنسبة للأجزاء خفيفة الوزن القياسية، فإن هذا السحب لا يكاد يذكر. ومع ذلك، بالنسبة للقطع الثقيلة جدًا أو الطويلة بشكل استثنائي، تسبب قوة الجاذبية هذه نفاذًا. حتى الانحراف المجهري يجبر ظرف الظرف على العمل بجهد أكبر للحفاظ على قبضة آمنة. وهذا يضر بشدة باستدارة الجزء.
في المقابل، يعمل الإعداد العمودي على تحويل الجاذبية من عدو إلى حليف. تدفع الجاذبية الجزء الضخم مباشرة إلى أسفل داخل ظرف الظرف. يؤدي هذا بشكل طبيعي إلى تثبيت قطعة العمل بشكل آمن على أسطح التحديد. فهو يعمل على تثبيت الأحمال الثقيلة ويقلل بشكل كبير من مقدار قوة تثبيت الفك المطلوبة لتثبيت الجزء بأمان أثناء عمليات التخشين العنيفة.
تعد المساحة الأرضية للتصنيع أحد الأصول المتميزة التي تؤثر بشكل مباشر على النفقات التشغيلية العامة. تتطلب الآلة الأفقية بطبيعة الحال مساحة طويلة لاستيعاب المغزل والسرير وغراب الذيل وبرج الأداة. إذا كنت تقوم بتشغيل سرير بطول 2000 مم، فإن هذا الجهاز سوف يستهلك كمية هائلة من المساحة الخطية.
علاوة على ذلك، تم تصميم الآلات العمودية للبناء للأعلى وليس للخارج. نظرًا لأن محور القطع الأساسي يتحرك عموديًا، فإن مساحة الماكينة يتم تحديدها بواسطة قطر ظرف الظرف بدلاً من طول السرير. تعتبر هذه المساحة المدمجة مفيدة للغاية لمديري المرافق الذين يتطلعون إلى زيادة الكثافة التشغيلية لديهم.
تولد الآلات العدوانية كمية هائلة من الرقائق المعدنية الساخنة الحارقة. في التخطيط الأفقي، تعمل الجاذبية على سحب هذه الرقائق بسهولة بعيدًا عن منطقة القطع. إنهم يسقطون مباشرة إلى أسفل في ناقل الرقائق. وهذا يجعل عملية إخلاء الرقائق فعالة للغاية. يمنع الحرارة من النقع في الجزء ويحافظ على مسار أداة القطع واضحًا.
تمثل إدارة الرقائق في آلة عمودية تحديًا هندسيًا معروفًا. نظرًا لأن الجزء موجه مثل الوعاء، تميل الرقائق بشكل طبيعي إلى التجمع داخل المناطق المجوفة من قطعة العمل. لمكافحة هذا التراكم، تتطلب الإعدادات الرأسية أنظمة تبريد عالية الضغط لطرد الرقائق بقوة.
إخلاء فائق للرقائق: يضمن السقوط الطبيعي للنشارة المعدنية للأسفل بيئة قطع أنظف. يؤدي ذلك إلى إطالة عمر الأداة ويضمن تشطيبات سطحية ممتازة.
مثالية للأجزاء الطويلة: إن دمج أذرع الذيل يجعل الدوران الأفقي هو الخيار الوحيد القابل للتطبيق لتصنيع الأعمدة والأسطوانات الطويلة. أ مخرطة تحول معدنية ذات فجوة مقابض أطوال ممتدة بدقة لا مثيل لها.
أتمتة سلسة: إنها تقترن بشكل لا تشوبه شائبة مع وحدات التغذية الشريطية لعمليات التصنيع الآلية بكميات كبيرة.
الإلمام بالقوى العاملة: التخطيط الأفقي هو معيار الصناعة التاريخي. هناك توافر أوسع بكثير للمشغلين الذين هم على دراية وثيقة بهذا الإعداد.
مساحة أرضية كبيرة: يستهلك تصميم السرير الطويل مساحة أرضية خطية ذات قيمة عالية.
تحديات التحميل للأجزاء الثقيلة: يعد تحميل جزء ثقيل جدًا يدويًا في ظرف أفقي أمرًا يتطلب جهدًا بدنيًا ومن المحتمل أن يكون خطيرًا. يجب على المشغلين مقاومة الجاذبية لتثبيت الجزء بشكل مستقيم تمامًا أثناء شد الفكين.
مثالية للمكونات الثقيلة: فهي لا مثيل لها عند معالجة الأجزاء الثقيلة ذات القطر الكبير والتي قد تؤدي إلى زعزعة استقرار المغزل الأفقي.
التثبيت بمساعدة الجاذبية: نظرًا لأن الجاذبية تثبت الجزء بشكل طبيعي في ظرف الظرف، يمكن للمشغلين استخدام قوة تثبيت أقل. وهذا يمنع الأجزاء ذات الجدران الرقيقة من التشويه تحت ضغط الفك الشديد.
مساحة صغيرة الحجم: يوفر التصميم الرأسي مساحة أرضية المتجر الهامة.
التحميل المريح: من الأسهل والأكثر أمانًا تحميل الأجزاء الثقيلة باستخدام رافعة علوية. يمكنك ببساطة إسقاط المكون في مكانه.
ضعف الإخلاء الطبيعي للرقائق: يتطلب ميل الرقائق إلى التجمع مراقبة مستمرة وإدارة قوية لسائل التبريد لمنع تكسر الأداة.
غير مناسبة للأجزاء الطويلة: تفتقر الآلات العمودية عمومًا إلى الخلوص الأفقي ودعم غراب الذيل اللازم لتصنيع قطع العمل الطويلة بدقة.
ارتفاع التكاليف الأولية: نظرًا لإطارات الحديد الزهر الضخمة المطلوبة لدعم الأحمال الرأسية، تحمل هذه الآلات عمومًا سعر شراء أولي أعلى.
يتطلب اتخاذ قرار الشراء الصحيح إجراء تحليل دقيق لاحتياجات الإنتاج المحددة لديك. لا تنظر فقط إلى سعر الملصق. انظر إلى الحقائق الهندسية لمخططاتك.
تدور القاعدة الذهبية لاختيار المخرطة حول نسبة الطول إلى القطر. إذا كانت الأجزاء التي تقوم بتصنيعها طويلة ورفيعة، فإن الآلة الأفقية تكون إلزامية. على سبيل المثال، إذا كنت تقوم بتدوير أعمدة المضخة أو المحاور أو أنابيب الحفر، فأنت بحاجة إلى دعم خطي من a 2000 ملم مخرطة أفقية تقليدية . الآلات الأفقية هي بلا منازع ورش العمل للآلات ذات الأغراض العامة وإنتاج مثبتات السيارات.
على وجه التحديد، إذا كانت أجزائك قصيرة وعريضة وثقيلة بشكل استثنائي، فإن الماكينة العمودية ستوفر استقرارًا فائقًا. مراكز الدوران العمودية هي العمود الفقري للصناعات الثقيلة. فهي لا غنى عنها في قطاع الطيران لتصنيع حلقات المحرك النفاث. يستخدم قطاع الطاقة آلات عمودية ضخمة لإنتاج مكونات توربينات الرياح وأجسام الصمامات. عندما تصبح الأجزاء كبيرة جدًا بحيث لا يمكن لمشغل واحد رفعها بأمان، يصبح الإعداد الرأسي ضرورة مطلقة.
المشهد التصنيعي يتطور باستمرار. تسلط تحليلات السوق الأخيرة الضوء على تحول كبير في كيفية تعامل ورش الآلات مع عمليات الخراطة. بسبب ارتفاع تكاليف العقارات الصناعية، هناك اتجاه واضح نحو تعظيم المساحة الأرضية. تتبنى العديد من المنشآت بشكل متزايد مراكز تحويل عمودية مدمجة حتى بالنسبة للأجزاء متوسطة الحجم. إنهم يستفيدون من المساحة الأصغر لإنشاء خلايا تصنيع عالية الكثافة.
وفي الوقت نفسه، فإن النمو الهائل لقطاع السيارات الكهربائية يعيد تشكيل التحول الأفقي. يتطلب تصنيع المركبات الكهربائية الملايين من أعمدة المحركات الطويلة نسبيًا والدقيقة للغاية. ولتلبية هذا الطلب، تبتعد الصناعة عن الآلات اليدوية المستقلة للإنتاج الضخم. تستثمر المصانع بشكل كبير في خلايا الدوران الأفقية المتكاملة تمامًا والمجهزة بالرافعات الجسرية العلوية. على الرغم من هذه التطورات في مجال الأتمتة، فإن الفيزياء الأساسية التي تملي الاحتفاظ بالجزء الأفقي مقابل الرأسي تظل دون تغيير تمامًا.
يتلخص الاختيار بين المخرطة الرأسية والأفقية في النهاية في الشكل الهندسي والحجم والوزن المحدد للأجزاء التي تنوي تصنيعها. يجب عليك الموازنة بين هذه العوامل وواقع مساحة أرضية متجرك. لا توجد آلة متفوقة عالميا. لا يوجد سوى الآلة المناسبة للمهمة التي تقوم بها.
يظل الإعداد الأفقي هو الخيار الأكثر تنوعًا وفعالية من حيث التكلفة لعمليات الخراطة القياسية والأجزاء الطويلة بشكل استثنائي والإنتاج عالي السرعة الذي يتم تغذيته بالقضبان. وفي المقابل، تعتبر الآلة العمودية قوة لا غنى عنها. فهو يوفر صلابة لا مثيل لها، وأمانًا مريحًا، وكفاءة في توفير المساحة عند التعامل مع المكونات الثقيلة ذات القطر الكبير.
تقييم اختناقات الإنتاج الحالية لديك. قم بمراجعة المخططات الأكثر تحديًا لديك. إذا كان متجرك يتعامل مع أعمال ذات عمود طويل ويتطلب إمكانات تحويل صلبة يمكن الاعتماد عليها، فاستكشف الجودة العالية مخارط تحويل أفقية C6266 على betacncmc.com للعثور على المواصفات الدقيقة التي ستؤدي إلى زيادة ربحيتك المستقبلية.
نعم، حتى وزن وقطر معين. من المؤكد أن الآلة الأفقية القوية يمكنها تحويل الشفاه والأقراص الكبيرة. ومع ذلك، بمجرد أن يصبح الجزء ثقيلًا جدًا، فإن سحب الجاذبية المستمر يؤدي إلى ترهله في ظرف أفقي. يؤدي هذا الانحراف إلى الإضرار بشدة بتفاوتات المعالجة وسلامة المشغل. تتطلب الأجزاء الثقيلة بشكل استثنائي إعدادًا رأسيًا.
بشكل عام، تحمل مراكز الخراطة العمودية الضخمة سعرًا أعلى من المخارط الأفقية القياسية. يرجع هذا الفرق في التكلفة إلى إطارات الحديد الزهر شديدة التحمل، ومحامل الدفع المتخصصة، ومجموعات نقل الحركة القوية المطلوبة لدعم الأوزان الرأسية الضخمة بأمان.
قطعاً. في حين أن الآلات الآلية المتقدمة توفر إمكانية تكرار لا مثيل لها للإنتاج بكميات كبيرة، فإن الآلات الأفقية اليدوية أو شبه الأوتوماتيكية التقليدية تظل فعالة من حيث التكلفة بشكل لا يصدق. يتم استخدامها على نطاق واسع في جميع أنحاء العالم لعمليات الإنتاج ذات الحجم المنخفض، والإصلاحات المخصصة لمرة واحدة، وأعمال ورشة الصيانة العامة. غالبًا ما تستغرق برمجة آلة آلية معقدة وقتًا أطول من مجرد تصنيع جزء بسيط يدويًا.
ونظرًا لأن الرقائق لا تسقط بشكل طبيعي بعيدًا عن منطقة القطع بسبب الجاذبية، فإن الآلات العمودية تعتمد على محاليل السوائل ذات التصميم الهندسي العالي. إنهم يستخدمون أنظمة تبريد عالية الضغط لإخراج الرقائق حرفيًا من منطقة القطع. بالإضافة إلى ذلك، فهي تتميز بواقيات صفائح معدنية داخلية ذات زوايا شديدة الانحدار لتوجيه الحطام إلى الأسفل نحو ناقلات الرقائق الآلية.
نعم يفعلون. نظرًا لأن المغزل، وظرف الظرف، ومحور القطع الأساسي موجهون عموديًا، فإن الماكينة تتجه نحو الأعلى. إن مساحة الأرضية الإجمالية أصغر بكثير من الماكينة الأفقية ذات قدرة المعالجة المكافئة. يتيح ذلك لمنشآت التصنيع تركيب المزيد من الآلات في مساحة محدودة من اللقطات المربعة.
يعتمد الحد الأقصى للطول كليًا على سرير الآلة المحدد. تتعامل الماكينات الأفقية القياسية بسهولة مع الأطوال من 500 مم إلى 2000 مم. يمكن للنماذج الصناعية للخدمة الشاقة المستخدمة في قطاع النفط والغاز أن تقوم بتدوير الأنابيب والأعمدة التي يتجاوز طولها 6000 ملم، وذلك باستخدام مساند ثابتة متعددة للدعم.
تُفضل الآلات الأفقية عمومًا للإنتاج الضخم الآلي للأجزاء الصغيرة إلى المتوسطة لأنها تتكامل بسلاسة مع مغذيات القضبان المستمرة. وهذا يسمح بإطفاء الأنوار، والتصنيع غير المراقب. عادةً ما يتم تشغيل الآلات العمودية تلقائيًا باستخدام أذرع آلية أو لوادر جسرية، وهي فعالة للغاية ولكنها تتضمن تحميل المسبوكات الفردية المنفصلة بدلاً من مخزون القضبان المستمر.


