

Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 19.11.2026 Herkunft: Website


Besitzer von Maschinenwerkstätten und Fertigungsingenieure stehen bei der Erweiterung ihrer Produktionskapazitäten häufig vor einem kritischen Dilemma. Sie müssen sich zwischen horizontaler und vertikaler Drehanordnung entscheiden. Eine falsche Wahl führt zu Engpässen im Arbeitsablauf. Dies führt zu übermäßigem Werkzeugverschleiß und verschwendet wertvolle Stellfläche. Möglicherweise starren Sie gerade auf einen komplexen Bauplan und fragen sich, welche Maschinenausrichtung die engsten Toleranzen erzielt, ohne Ihre Zykluszeiten zu beeinträchtigen.
Die Drehmaschine ist unbestritten das Rückgrat der modernen Metallbearbeitung. Sowohl die vertikale als auch die horizontale Konfiguration erfüllen genau die gleiche grundlegende Aufgabe. Sie drehen ein befestigtes Werkstück gegen ein stationäres Schneidwerkzeug, um Metall abzuscheren. Ihre physikalische Ausrichtung verändert jedoch drastisch die Art und Weise, wie sie mit unterschiedlichen Teilegeometrien interagieren. Die Richtung der Spindel beeinflusst alles, von der Schwerkraft auf das Rohmaterial bis hin zur Strömungsdynamik der Spanabfuhr.
Um Ihnen bei der Bewältigung dieser erheblichen Kapitalinvestition zu helfen, bietet dieser Leitfaden eine umfassende Aufschlüsselung der mechanischen Unterschiede. Wir werden betriebliche Vorteile und ideale Anwendungsfälle für vertikale und horizontale Maschinen untersuchen. Durch die Auswertung dieser spezifischen technischen Variablen können Facility Manager eine fundierte Kaufentscheidung treffen, die perfekt auf die Anforderungen ihrer Fabrikhallen abgestimmt ist.
Spindelausrichtung: Horizontaldrehmaschinen verfügen über eine Spindel, die parallel zur Werkstattfläche verläuft. Vertikaldrehmaschinen verwenden eine Spindel, die gerade nach oben zeigt, sodass das Spannfutter flach wie ein Drehteller sitzt.
Schwerkraftdynamik: Vertikale Aufbauten nutzen die Schwerkraft zu ihrem Vorteil, um schwere Teile mit großem Durchmesser zu stabilisieren. Im Gegensatz dazu stehen horizontale Maschinen bei außergewöhnlich schweren oder langen Werkstücken vor physikalischen Herausforderungen durch die Ablenkung durch die Schwerkraft.
Spanabfuhr: Horizontale Anordnungen ermöglichen auf natürliche Weise, dass heiße Metallspäne sicher aus der Schneidzone fallen. Vertikale Maschinen erfordern ein aggressives Hochdruck-Kühlmittelmanagement, um ein Nachschneiden der Späne zu verhindern.
Hallenfläche: Vertikale Drehzentren beanspruchen im Allgemeinen deutlich weniger horizontale Stellfläche als ein Langbett-Aufbau. Sie bauen eher nach oben als nach außen.
Beste Anwendungsfälle: Horizontalmaschinen zeichnen sich durch die Bearbeitung langer, zylindrischer Teile wie Antriebswellen und Rohre aus. Vertikale Aufbauten sind speziell für schwere, kurze und breite Teile wie Bremsscheiben und Luft- und Raumfahrtringe konzipiert.
Bevor wir uns mit den Nuancen der Spindelausrichtung befassen, müssen wir eine Grundlinie für die tatsächliche Funktionsweise eines Drehzentrums festlegen. Computer Numerical Control automatisiert den Drehvorgang. Anstatt dass ein Maschinist die Handräder manuell ankurbelt, bestimmt ein programmierter G-Code die genaue Bewegung der Schneidwerkzeuge. Dadurch werden hohe Präzision, enge Toleranzen und exakte Wiederholgenauigkeit bei großen Produktionsläufen erreicht.
Die Kernfunktion jeder Drehmaschine ist die subtraktive Fertigung. Ein Rohmaterialblock wird in einem Spannfutter fest eingespannt. Die Maschine dreht dieses Material mit hohen Geschwindigkeiten, die oft Tausende von Umdrehungen pro Minute erreichen. Während sich das Werkstück dreht, wird ein stationäres Schneidwerkzeug sanft in die Oberfläche eingeführt. Es schält Metallbänder ab, um das endgültige zylindrische Profil zu formen, Gewinde zu schneiden oder Innendurchmesser zu bohren.
In der Vergangenheit war die Zerspanungsindustrie ausschließlich auf den manuellen Betrieb angewiesen. Als die Produktionsanforderungen immer komplexer wurden, erkannten die Ingenieure, dass eine einzelne Maschinengeometrie nicht alle Arten von Teilen effizient bearbeiten konnte. Diese physikalische Einschränkung führte zur Entwicklung der beiden primären Konfigurationen, auf die wir uns heute verlassen.
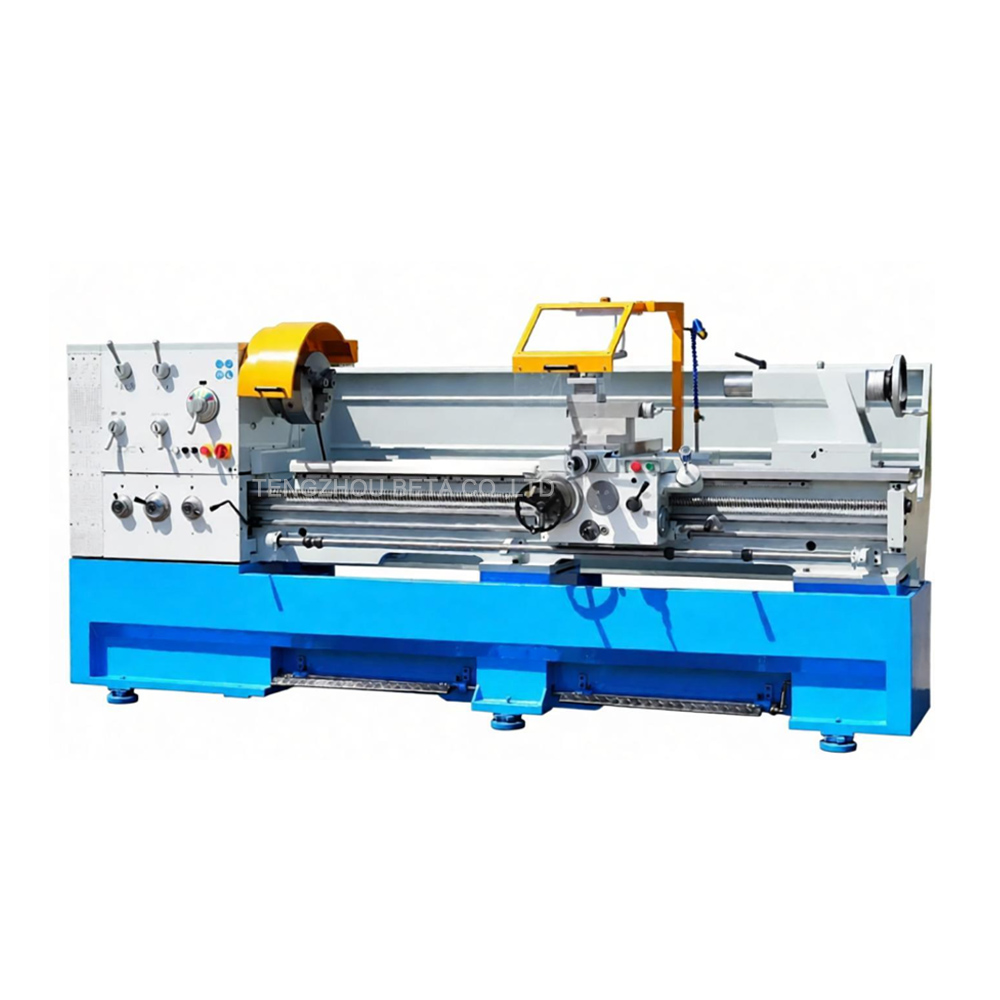
Die horizontale Konfiguration ist die traditionelle und am weitesten verbreitete Konfiguration in der Bearbeitungsindustrie. Bei dieser Ausführung ist die Spindel horizontal montiert. Das Werkstück wird im Spannfutter eingespannt und streckt sich nach außen, wobei es völlig parallel zum Boden verläuft.
Diese Maschinen dienen als herkömmliche Basis für Dreharbeiten. Seit Jahrzehnten ist die Die konventionelle Horizontaldrehmaschine hat den globalen Standard für die Metallbearbeitung gesetzt. Viele moderne Werkstätten nutzen neben diesen grundlegenden Konstruktionen weiterhin eine Mischung aus fortschrittlicher automatisierter Ausrüstung für kundenspezifische Arbeiten, schnelle Werkzeuganpassungen und Reparaturen in kleinen Stückzahlen. Beispielsweise ist eine Standard-Spaltbett-Metalldrehmaschine wie die C6266-Serie für die Bearbeitung einer maximalen Werkstücklänge von bis zu 2000 mm ausgelegt. Dies macht es unglaublich vielseitig für Standard-Wellenarbeiten.
Aus mechanischer Sicht sind horizontale Aufbauten stark auf die Länge optimiert. Da sich das Teil nach außen in den offenen Raum erstreckt, müssen lange Werkstücke am gegenüberliegenden Ende durch einen Reitstock abgestützt werden. Manchmal werden sie in der Mitte durch Lünetten stabilisiert. Diese Support-Infrastruktur ist absolut entscheidend. Ohne sie würden die aggressiven Schnittkräfte in Kombination mit dem Gewicht des Materials dazu führen, dass das Teil vibriert. Das Metall würde sich vom Werkzeug wegbiegen und die Maßgenauigkeit Ihres Schnitts sofort beeinträchtigen.
Eine Vertikaldrehmaschine übernimmt die traditionelle Ausrichtung und dreht sie um genau 90 Grad um. In dieser Konfiguration sitzt die Spindel aufrecht. Das Spannfutter zeigt direkt nach oben zur Werkstattdecke.
Der einfachste Weg, sich diesen Aufbau vorzustellen, besteht darin, sich eine Töpferscheibe vorzustellen. Anstatt ein schweres Metallstück seitlich in ein Spannfutter zu ringen, senkt der Bediener das Werkstück einfach auf die ebene Spannfläche. Die Schneidwerkzeuge fahren dann über einen starren Vertikalstößel von oben oder von den Seiten an das Spinnteil heran.
Dieses spezielle Design entstand nicht aus dem Wunsch heraus, Platz zu sparen. Es wurde entwickelt, um ein bestimmtes mechanisches Problem zu lösen. Ingenieure brauchten eine Möglichkeit, mit massiven, schweren und ungewöhnlich geformten Bauteilen umzugehen. Stellen Sie sich den Versuch vor, ein fünf Tonnen schweres Pumpengehäuse aus Gusseisen zu bearbeiten. Die horizontale Montage eines solchen Giganten ist außerordentlich schwierig und äußerst gefährlich. Um es gegen die Schwerkraft zu halten, ist eine enorme Klemmkraft erforderlich. Vertikalmaschinen wurden speziell entwickelt, um diese physische Einschränkung zu beseitigen. Sie bieten eine stabile, schwerkraftunterstützte Plattform für schweres Wenden.
Um die Maschine an Ihre spezifische Fertigungsanwendung anzupassen, ist es wichtig, die mechanischen und betrieblichen Unterschiede zwischen diesen beiden Konfigurationen zu verstehen. Wir haben eine Kernvergleichstabelle zusammengestellt, um die wichtigsten technischen Variablen hervorzuheben.
Technische Funktion |
Horizontale Drehmaschine |
Vertikaldrehmaschine |
|---|---|---|
Spindelausrichtung |
Parallel zur Werkstatt |
Senkrecht zur Werkstattfläche |
Ideale Teilegeometrie |
Lange, zylindrische Schäfte und Rohre |
Schwere, kurze Ringe und Scheiben mit großem Durchmesser |
Einfluss der Schwerkraft |
Führt zum Durchhängen nicht unterstützter langer Teile |
Stabilisiert schwere Teile sicher im Spannfutter |
Spanabfuhr |
Exzellent. Späne fallen auf natürliche Weise ab. |
Arm. Erfordert Hochdruck-Kühlmittelspülung. |
Bodengrundfläche |
Lang und rechteckig |
Kompakt und quadratisch |
Die Schwerkraft ist in der Werkstatt eine unerbittliche Kraft. Bei einem horizontalen Aufbau zieht die Schwerkraft ständig die nicht unterstützte Seite des Teils nach unten. Bei Standard-Leichtbauteilen ist dieser Zug vernachlässigbar. Bei sehr schweren oder außergewöhnlich langen Teilen führt diese Schwerkraft jedoch zu Unrundheit. Selbst eine mikroskopische Durchbiegung zwingt das Spannfutter dazu, härter zu arbeiten, um einen sicheren Halt zu gewährleisten. Dadurch wird die Rundheit des Teils erheblich beeinträchtigt.
Im Gegensatz dazu verwandelt ein vertikaler Aufbau die Schwerkraft von einem Feind in einen Verbündeten. Die Schwerkraft drückt das massive Teil direkt nach unten in das Spannfutter. Dadurch liegt das Werkstück natürlich sicher an den Anlageflächen an. Es stabilisiert schwere Lasten und reduziert die erforderliche Spannkraft der Backen erheblich, um das Teil bei aggressiven Schruppdurchgängen sicher zu halten.
Die Produktionsfläche ist ein erstklassiger Vermögenswert, der sich direkt auf die betrieblichen Gemeinkosten auswirkt. Eine horizontale Maschine erfordert natürlich eine große Stellfläche, um die Spindel, das Bett, den Reitstock und den Werkzeugrevolver unterzubringen. Wenn Sie eine Bettlänge von 2000 mm verwenden, verbraucht diese Maschine enorm viel linearen Platz.
Darüber hinaus sind vertikale Maschinen so konzipiert, dass sie eher nach oben als nach außen bauen. Da sich die Hauptschneidachse vertikal bewegt, wird die Stellfläche der Maschine durch den Durchmesser des Spannfutters und nicht durch die Länge des Bettes bestimmt. Diese kompakte Grundfläche ist für Facility Manager, die ihre Betriebsdichte maximieren möchten, von großem Vorteil.
Bei der aggressiven Bearbeitung entsteht eine enorme Menge an glühend heißen Metallspänen. Bei horizontaler Anordnung werden diese Späne durch die Schwerkraft leicht aus der Schneidzone weggezogen. Sie fallen direkt in den Späneförderer. Dadurch ist die Spanabfuhr hocheffizient. Es verhindert, dass Hitze in das Teil eindringt und hält den Schneidweg frei.
Das Spanmanagement in einer vertikalen Maschine stellt eine bekannte technische Herausforderung dar. Da das Teil wie eine Schüssel ausgerichtet ist, sammeln sich die Späne naturgemäß in den Hohlräumen des Werkstücks an. Um dieser Ansammlung entgegenzuwirken, sind bei vertikalen Aufbauten Hochdruckkühlmittelsysteme erforderlich, um die Späne kraftvoll auszuspülen.
Hervorragende Spanabfuhr: Der natürliche Fall der Metallspäne sorgt für eine sauberere Schneidumgebung. Dies verlängert die Standzeit des Werkzeugs und garantiert hervorragende Oberflächengüten.
Ideal für lange Teile: Durch die Integration von Reitstöcken ist das Horizontaldrehen die einzig sinnvolle Option für die Bearbeitung langer Wellen und Zylinder. A Die Spaltbett-Metalldrehmaschine bewältigt längere Längen mit unübertroffener Präzision.
Nahtlose Automatisierung: Sie lassen sich problemlos mit Stangenladern für automatisierte Fertigungsläufe mit hohen Stückzahlen kombinieren.
Vertrautheit mit der Belegschaft: Das horizontale Layout ist der historische Industriestandard. Es gibt viel mehr Bediener, die mit diesem Setup bestens vertraut sind.
Große Stellfläche: Das lange Bettdesign verbraucht sehr wertvolle lineare Stellfläche.
Herausforderungen beim Laden schwerer Teile: Das manuelle Laden eines sehr schweren Teils in ein horizontales Spannfutter ist körperlich anstrengend und potenziell gefährlich. Der Bediener muss gegen die Schwerkraft ankämpfen, um das Teil perfekt gerade zu halten, während er die Backen festzieht.
Perfekt für schwere Bauteile: Sie sind unübertroffen bei der Bearbeitung schwerer Teile mit großem Durchmesser, die sonst eine horizontale Spindel destabilisieren würden.
Schwerkraftunterstütztes Spannen: Da das Teil durch die Schwerkraft auf natürliche Weise im Spannfutter verankert wird, kann der Bediener weniger Spannkraft aufwenden. Dadurch wird verhindert, dass sich dünnwandige Teile bei starkem Backendruck verziehen.
Kompakte Stellfläche: Das vertikale Design spart wichtigen Platz in der Werkstatt.
Ergonomisches Verladen: Mit einem Laufkran lassen sich schwere Teile wesentlich einfacher und sicherer verladen. Sie lassen die Komponente einfach an Ort und Stelle fallen.
Schlechte natürliche Spanabfuhr: Die Tendenz, dass sich Späne ansammeln, erfordert eine ständige Überwachung und ein robustes Kühlmittelmanagement, um Werkzeugbruch zu verhindern.
Ungeeignet für lange Teile: Vertikalen Maschinen fehlt im Allgemeinen der horizontale Freiraum und die Reitstockunterstützung, die für die präzise Bearbeitung langer Werkstücke erforderlich sind.
Höhere Vorabkosten: Aufgrund der massiven Gusseisenrahmen, die zur Aufnahme vertikaler Lasten erforderlich sind, sind diese Maschinen in der Regel mit einem höheren Anschaffungspreis verbunden.
Um die richtige Kaufentscheidung zu treffen, ist eine sorgfältige Analyse Ihrer spezifischen Produktionsanforderungen erforderlich. Achten Sie nicht nur auf den Aufkleberpreis. Schauen Sie sich die technischen Realitäten Ihrer Baupläne an.
Die goldene Regel bei der Auswahl einer Drehmaschine dreht sich um das Verhältnis von Länge zu Durchmesser. Wenn die von Ihnen gefertigten Teile lang und dünn sind, ist eine horizontale Maschine zwingend erforderlich. Wenn Sie beispielsweise Pumpenwellen, Achsen oder Bohrrohre drehen, benötigen Sie die lineare Unterstützung eines 2000 mm konventionelle horizontale Drehmaschine . Horizontalmaschinen sind die unbestrittenen Arbeitspferde in allgemeinen Maschinenwerkstätten und bei der Herstellung von Befestigungselementen für die Automobilindustrie.
Insbesondere wenn Ihre Teile kurz, breit und außergewöhnlich schwer sind, bietet eine Vertikalmaschine eine hervorragende Stabilität. Vertikale Drehzentren sind das Rückgrat der Schwerindustrie. Im Luft- und Raumfahrtbereich sind sie für die Bearbeitung von Triebwerksringen unverzichtbar. Im Energiesektor werden riesige vertikale Maschinen zur Herstellung von Windkraftanlagenkomponenten und Ventilkörpern eingesetzt. Wenn Teile zu groß werden, als dass ein einzelner Bediener sie sicher heben könnte, wird die vertikale Aufstellung zu einer absoluten Notwendigkeit.
Die Fertigungslandschaft entwickelt sich kontinuierlich weiter. Aktuelle Marktanalysen zeigen einen deutlichen Wandel in der Herangehensweise von Maschinenwerkstätten an Drehvorgänge. Aufgrund der steigenden Kosten für Industrieimmobilien gibt es einen deutlichen Trend zur Maximierung der Nutzfläche. Auch für mittelgroße Teile setzen viele Betriebe zunehmend auf kompakte Vertikaldrehzentren. Sie nutzen die geringere Stellfläche, um Bearbeitungszellen mit hoher Dichte zu schaffen.
Gleichzeitig verändert das explosive Wachstum des Elektrofahrzeugsektors das horizontale Drehen. Die Herstellung von Elektrofahrzeugen erfordert Millionen hochpräziser, relativ langer Motorwellen. Um dieser Nachfrage gerecht zu werden, wendet sich die Industrie von eigenständigen manuellen Maschinen für die Massenproduktion ab. Fabriken investieren stark in vollständig integrierte horizontale Drehzellen, die mit Hängeportalladern ausgestattet sind. Trotz dieser Fortschritte in der Automatisierung bleibt die grundlegende Physik, die die horizontale und vertikale Teilehaltung bestimmt, völlig unverändert.
Die Wahl zwischen einer Vertikal- und einer Horizontaldrehmaschine hängt letztendlich von der spezifischen Geometrie, Größe und dem Gewicht der Teile ab, die Sie herstellen möchten. Sie müssen diese Faktoren gegen die Realität Ihrer Werkstattfläche abwägen. Es gibt keine allgemein überlegene Maschine. Es gibt nur die richtige Maschine für die jeweilige Aufgabe.
Ein horizontaler Aufbau ist nach wie vor die vielseitigste und kostengünstigste Wahl für Standarddrehvorgänge, außergewöhnlich lange Teile und die Hochgeschwindigkeitsproduktion mit Stangenvorschub. Im Gegensatz dazu ist eine Vertikalmaschine ein unverzichtbares Kraftpaket. Es bietet unübertroffene Steifigkeit, ergonomische Sicherheit und platzsparende Effizienz beim Umgang mit schweren Bauteilen mit großem Durchmesser.
Bewerten Sie Ihre aktuellen Produktionsengpässe. Überprüfen Sie Ihre anspruchsvollsten Blaupausen. Wenn in Ihrer Werkstatt Arbeiten an langen Wellen durchgeführt werden und zuverlässige, stabile Drehfunktionen erforderlich sind, sollten Sie sich die hochwertige Lösung ansehen C6266-Horizontaldrehmaschinen finden Sie auf betacncmc.com, um die genauen Spezifikationen zu finden, die Ihre zukünftige Rentabilität steigern werden.
Ja, bis zu einer bestimmten Gewichts- und Durchmessergrenze. Eine robuste Horizontalmaschine kann durchaus große Flansche und Scheiben drehen. Sobald ein Teil jedoch zu schwer wird, sackt es aufgrund der unerbittlichen Schwerkraft in einem horizontalen Spannfutter ab. Diese Durchbiegung beeinträchtigt die Bearbeitungstoleranzen und die Sicherheit des Bedieners erheblich. Besonders schwere Teile erfordern einen vertikalen Aufbau.
Im Allgemeinen sind massive Vertikaldrehzentren teurer als Standard-Horizontaldrehmaschinen. Dieser Kostenunterschied ist auf die hochbelastbaren Gusseisenrahmen, speziellen Drucklager und robusten Antriebsstränge zurückzuführen, die zur sicheren Unterstützung massiver vertikaler Gewichte erforderlich sind.
Absolut. Während fortschrittliche automatisierte Maschinen eine beispiellose Wiederholgenauigkeit für die Massenproduktion bieten, bleiben herkömmliche manuelle oder halbautomatische horizontale Maschinen äußerst kostengünstig. Sie werden weltweit häufig für Kleinserienproduktionen, individuelle Einzelreparaturen und allgemeine Wartungsarbeiten in Werkstätten eingesetzt. Die Programmierung einer komplexen automatisierten Maschine dauert oft länger als die einfache manuelle Bearbeitung eines einfachen Teils.
Da Späne aufgrund der Schwerkraft nicht von Natur aus aus der Schneidzone fallen, sind vertikale Maschinen auf hochentwickelte Flüssigkeitslösungen angewiesen. Sie nutzen Hochdruck-Kühlmittelsysteme, um Späne buchstäblich aus dem Schneidbereich zu sprengen. Darüber hinaus verfügen sie über steil abgewinkelte innere Blechschutzvorrichtungen, um Schmutz nach unten in automatische Späneförderer zu leiten.
Ja, das tun sie. Da Spindel, Spannfutter und Hauptschneidachse vertikal ausgerichtet sind, baut sich die Maschine nach oben auf. Die gesamte Stellfläche ist deutlich kleiner als bei einer horizontalen Maschine mit gleichwertiger Bearbeitungskapazität. Dadurch können Produktionsstätten mehr Maschinen auf einer begrenzten Fläche installieren.
Die maximale Länge hängt ganz vom jeweiligen Maschinenbett ab. Standard-Horizontalmaschinen bewältigen problemlos Längen von 500 mm bis 2000 mm. Hochleistungs-Industriemodelle, die im Öl- und Gassektor eingesetzt werden, können Rohre und Wellen mit einer Länge von mehr als 6000 mm drehen und nutzen dabei mehrere Lünetten zur Unterstützung.
Horizontalmaschinen werden im Allgemeinen für die automatisierte Massenproduktion kleiner bis mittlerer Teile bevorzugt, da sie sich nahtlos in kontinuierliche Stangenlader integrieren lassen. Dies ermöglicht eine unbeaufsichtigte Bearbeitung ohne Licht. Vertikale Maschinen werden in der Regel mithilfe von Roboterarmen oder Portalladern automatisiert. Dies ist äußerst effektiv, erfordert jedoch das Laden diskreter, einzelner Gussteile anstelle von kontinuierlichem Stangenmaterial.


