

Դիտումներ՝ 0 Հեղինակ՝ Կայքի խմբագիր Հրապարակման ժամանակը՝ 2026-11-19 Ծագում. Կայք


Մեքենաների խանութների սեփականատերերը և արտադրական ինժեներները հաճախ բախվում են կրիտիկական երկընտրանքի՝ ընդլայնելով իրենց արտադրական հնարավորությունները: Դուք պետք է որոշեք հորիզոնական և ուղղահայաց շրջադարձային կարգավորումների միջև: Սխալ ընտրություն կատարելը հանգեցնում է աշխատանքային հոսքի խցանումների: Այն առաջացնում է գործիքների չափից ավելի մաշվածություն և վատնում է արժեքավոր հատակի տարածքը: Հնարավոր է, որ հենց հիմա նայեք բարդ նախագծին՝ մտածելով, թե որ մեքենայի կողմնորոշումը կբերի ամենախիստ հանդուրժողականությունը՝ չխաթարելով ձեր ցիկլի ժամանակը:
Խառատահաստոցը ծառայում է որպես ժամանակակից մետաղագործության անվիճելի ողնաշար: Ե՛վ ուղղահայաց, և՛ հորիզոնական կոնֆիգուրացիաները կատարում են ճիշտ նույն հիմնարար խնդիրը: Նրանք ամրացված աշխատանքային մասը պտտում են անշարժ կտրող գործիքի դեմ՝ մետաղը կտրելու համար: Այնուամենայնիվ, նրանց ֆիզիկական կողմնորոշումը կտրուկ փոխում է նրանց փոխազդեցությունը տարբեր մասերի երկրաչափությունների հետ: Ափի ուղղությունը ազդում է ամեն ինչի վրա՝ սկսած հումքի գրավիտացիոն ուժերից մինչև չիպերի տարհանման հեղուկ դինամիկան:
Որպեսզի օգնի ձեզ նավարկելու այս նշանակալի կապիտալ ներդրումները, այս ուղեցույցը տրամադրում է մեխանիկական տարբերությունների համապարփակ բաշխում: Մենք կդիտարկենք գործառնական առավելությունները և իդեալական օգտագործման դեպքերը ուղղահայաց և հորիզոնական մեքենաների համար: Գնահատելով այս կոնկրետ ինժեներական փոփոխականները՝ հաստատությունների ղեկավարները կարող են կայացնել գնման տեղեկացված որոշում, որը լիովին համապատասխանում է նրանց գործարանային հատակի պահանջներին:
Ողերի կողմնորոշում. Հորիզոնական խառատահաստոցները ունեն spindle, որն անցնում է խանութի հատակին զուգահեռ: Ուղղահայաց խառատահաստոցներն օգտագործում են ուղիղ դեպի վեր ուղղված լիսեռ, որը թույլ է տալիս պտտվող սալիկի պես հարթ նստել:
Gravity Dynamics. ուղղահայաց կարգավորումներն օգտագործում են գրավիտացիան իրենց առավելությունների համար՝ ծանր, մեծ տրամագծով մասերը կայունացնելու համար: Ընդհակառակը, հորիզոնական մեքենաները բախվում են ֆիզիկական դժվարությունների՝ գրավիտացիոն շեղումով բացառիկ ծանր կամ երկար աշխատանքային մասերի վրա:
Չիպերի տարհանում. Հորիզոնական դասավորությունները բնականաբար թույլ են տալիս տաք մետաղական չիպսերին ապահով ընկնել կտրման գոտուց հեռու: Ուղղահայաց մեքենաները պահանջում են բարձր ճնշման հովացուցիչ նյութի ագրեսիվ կառավարում` չիպերի կտրումը կանխելու համար:
Խանութի ոտնահետք. ուղղահայաց շրջադարձային կենտրոնները սովորաբար զբաղեցնում են զգալիորեն ավելի քիչ հորիզոնական հատակի տարածություն՝ համեմատած երկար մահճակալի վրա: Նրանք կառուցում են դեպի վեր, քան արտաքին:
Օգտագործման լավագույն դեպքերը. Հորիզոնական մեքենաները գերազանցում են երկար, գլանաձև մասերի մշակման գործում, ինչպիսիք են շարժիչ լիսեռները և խողովակները: Ուղղահայաց կարգավորումները հատուկ նախագծված են ծանր, կարճ և լայն մասերի համար, ինչպիսիք են արգելակային ռոտորները և օդատիեզերական օղակները:
Նախքան spindle-ի կողմնորոշման նրբություններին խորանալը, մենք պետք է հիմնենք այն մասին, թե ինչպես է իրականում գործում շրջադարձային կենտրոնը: Համակարգչային թվային կառավարումը ավտոմատացնում է շրջադարձային գործընթացը: Մեքենագետի փոխարեն ձեռքով պտտվող անիվները, ծրագրավորված G-կոդը թելադրում է կտրող գործիքների ճշգրիտ շարժումը: Սա ձեռք է բերում բարձր ճշգրտություն, խիստ հանդուրժողականություն և ճշգրիտ կրկնելիություն մեծ արտադրական փուլերում:
Ցանկացած խառատահաստոցի հիմնական գործառույթը հանվող արտադրությունն է: Հումքի մի բլոկ ապահով կերպով սեղմված է խարույկի մեջ: Մեքենան պտտում է այս նյութը բարձր արագությամբ՝ հաճախ հասնելով րոպեում հազարավոր պտույտի: Երբ աշխատանքային մասը պտտվում է, անշարժ կտրող գործիքը սահուն սնվում է մակերեսի մեջ: Այն հեռացնում է մետաղի ժապավենները՝ վերջնական գլանաձև պրոֆիլը ձևավորելու, թելերը կտրելու կամ անցքի ներքին տրամագծերը:
Պատմականորեն, մեքենաշինական արդյունաբերությունն ամբողջությամբ ապավինում էր ձեռքով աշխատանքին: Քանի որ արտադրության պահանջներն ավելի բարդացան, ինժեներները հասկացան, որ մեկ մեքենայի երկրաչափությունը չի կարող արդյունավետ կերպով կարգավորել բոլոր տեսակի մասերը: Այս ֆիզիկական սահմանափակումը հանգեցրեց երկու հիմնական կոնֆիգուրացիաների զարգացմանը, որոնց վրա մենք այսօր ապավինում ենք:
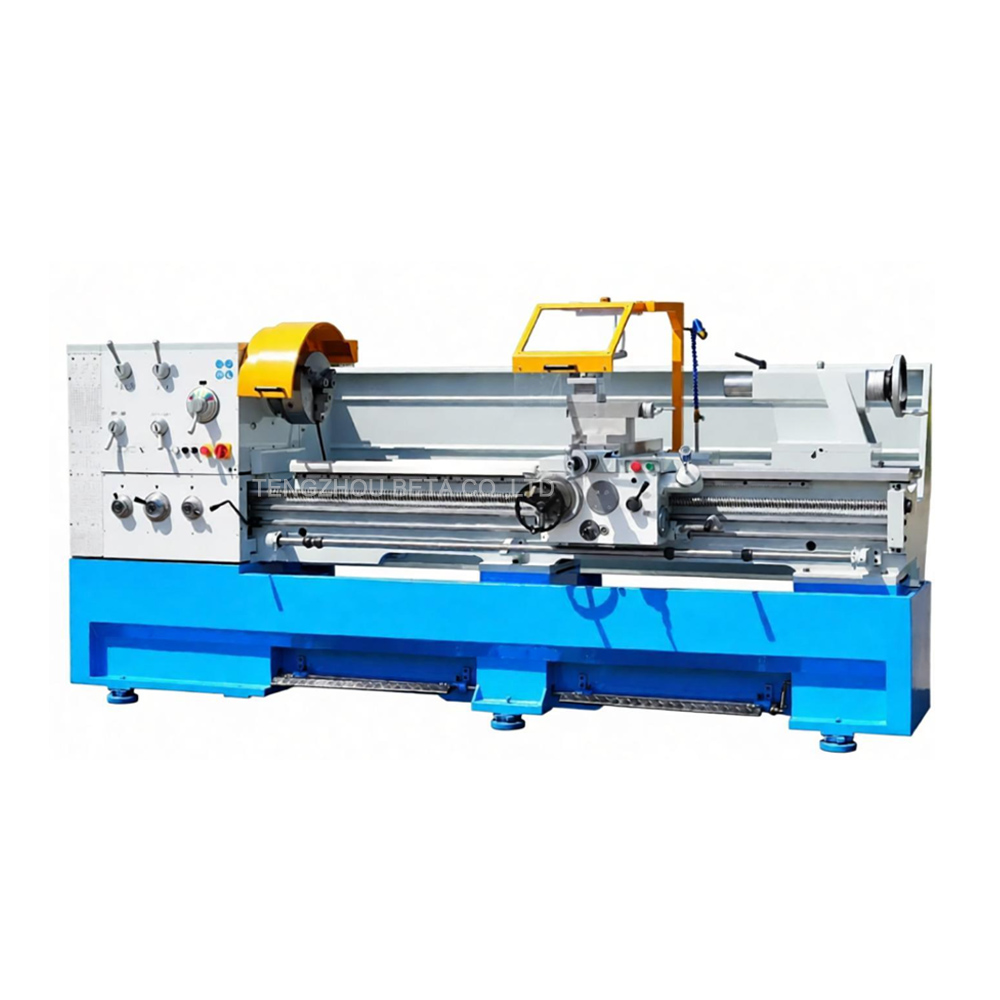
Հորիզոնական կոնֆիգուրացիան մեքենաշինական արդյունաբերության ավանդական և ամենալայն ճանաչված կարգավորումն է: Այս դիզայնում spindle-ը տեղադրված է հորիզոնական: Աշխատանքային կտորը սեղմված է ցամակի մեջ և տարածվում է դեպի դուրս՝ վազելով ամբողջովին գետնին զուգահեռ:
Այս մեքենաները ծառայում են որպես շրջադարձային գործառնությունների սովորական հիմք: Տասնամյակներ շարունակ, ի սովորական հորիզոնական խառատահաստոցը մետաղի մշակման համաշխարհային ստանդարտ է սահմանել: Շատ ժամանակակից խանութներ շարունակում են օգտագործել առաջադեմ ավտոմատացված սարքավորումների խառնուրդ՝ այս հիմնարար նախագծերի հետ մեկտեղ՝ պատվերով աշխատանքի, գործիքների արագ ճշգրտումների և փոքր ծավալի վերանորոգման համար: Օրինակ, C6266 շարքի նման ստանդարտ բաց անկողնու մետաղական պտտվող խառատահաստոցը նախագծված է մինչև 2000 մմ աշխատանքային մասի առավելագույն երկարությամբ: Սա այն դարձնում է աներևակայելի բազմակողմանի ստանդարտ լիսեռի աշխատանքի համար:
Մեխանիկական տեսանկյունից, հորիզոնական կարգավորումները մեծապես օպտիմիզացված են երկարության համար: Քանի որ մասը տարածվում է դեպի դուրս՝ դեպի բաց տարածություն, երկար աշխատանքային մասերը պետք է հակառակ ծայրում հենվեն պոչով: Երբեմն դրանք կայունանում են մեջտեղում՝ կայուն հանգստի միջոցով։ Այս աջակցության ենթակառուցվածքը բացարձակապես կարևոր է: Առանց դրա, ագրեսիվ կտրող ուժերը, որոնք զուգորդվում են նյութի քաշի հետ, կհանգեցնեն մասի թրթռմանը: Մետաղը կծկվի գործիքից՝ ակնթարթորեն խաթարելով ձեր կտրվածքի չափերի ճշգրտությունը:
Ուղղահայաց խառատահաստոցը վերցնում է ավանդական կողմնորոշումը և շրջում այն ուղիղ 90 աստիճանով: Այս կոնֆիգուրացիայի դեպքում spindle-ը կանգնած է ուղղահայաց: Չաքը նայում է ուղիղ դեպի վեր՝ դեպի խանութի առաստաղը:
Այս կարգավորումը հայեցակարգելու ամենահեշտ ձևը բրուտի անիվ պատկերացնելն է: Ծանր մետաղի կտորը կողքից ցախի մեջ գլորելու փոխարեն, օպերատորը պարզապես իջեցնում է աշխատանքային մասը՝ հարթ սեղմող մակերեսի վրա: Այնուհետև կտրող գործիքները վերևից կամ կողմերից մոտենում են պտտվող հատվածին կոշտ ուղղահայաց խոյի միջոցով:
Այս կոնկրետ դիզայնը չի ծնվել տարածք խնայելու ցանկությունից: Այն ստեղծվել է հստակ մեխանիկական խնդիր լուծելու համար: Ինժեներներին անհրաժեշտ էր միջոց՝ կարգավորելու զանգվածային, ծանր և անսովոր ձևի բաղադրիչները: Նկար, որը փորձում է մշակել հինգ տոննա չուգունի պոմպի պատյան: Նման բեհեմոթի հորիզոնական տեղադրումը բացառապես դժվար է և խիստ վտանգավոր: Ձեզ անհրաժեշտ է ահռելի սեղմող ուժ՝ այն գրավիտացիայի դեմ պահելու համար: Ուղղահայաց մեքենաները հատուկ նախագծվել են այս ֆիզիկական սահմանափակումը վերացնելու համար: Նրանք առաջարկում են կայուն, ինքնահոս հարթակ՝ ծանր պտույտների համար:
Այս երկու կոնֆիգուրացիաների միջև մեխանիկական և գործառնական տարբերությունների ըմբռնումը կենսական նշանակություն ունի մեքենան ձեր կոնկրետ արտադրական ծրագրին համապատասխանեցնելու համար: Մենք կազմել ենք հիմնական համեմատական աղյուսակ՝ ընդգծելու առաջնային ինժեներական փոփոխականները:
Ինժեներական առանձնահատկություն |
Հորիզոնական խառատահաստոց |
Ուղղահայաց խառատահաստոց |
|---|---|---|
Spindle կողմնորոշում |
Խանութի հատակին զուգահեռ |
Խանութի հատակին ուղղահայաց |
Իդեալական մասի երկրաչափություն |
Երկար, գլանաձև լիսեռներ և խողովակներ |
Ծանր, կարճ, մեծ տրամագծով օղակներ և սկավառակներ |
Ձգողականության ազդեցությունը |
Պատճառում է չաջակցվող երկար մասերի կախվածությունը |
Ծանր մասերն ապահով կերպով կայունացնում է խցիկում |
Չիպի տարհանում |
Գերազանց։ Չիպսերը բնականաբար թափվում են: |
Խեղճ. Պահանջում է բարձր ճնշման հովացուցիչ նյութի լվացում: |
Հատակի հետք |
Երկար և ուղղանկյուն |
Կոմպակտ և քառակուսի |
Ձգողականությունը անողոք ուժ է խանութի հատակին: Հորիզոնական տեղադրման դեպքում ձգողականությունը անընդհատ ցած է քաշում մասի չաջակցվող կողմը: Ստանդարտ թեթև մասերի համար այս ձգումը աննշան է: Այնուամենայնիվ, շատ ծանր կամ բացառիկ երկար կտորների համար այս գրավիտացիոն ուժը հանգեցնում է արտահոսքի: Նույնիսկ մանրադիտակային շեղումը ստիպում է չակին ավելի ջանասիրաբար աշխատել՝ ապահով բռնելով: Սա խիստ վտանգում է մասի կլորությունը:
Ի հակադրություն, ուղղահայաց կարգավորումը ձգողականությունը թշնամուց վերածում է դաշնակցի: Ձգողական ուժը զանգվածային մասը մղում է ուղիղ դեպի ցած՝ ցախի մեջ: Սա, բնականաբար, ապահով կերպով տեղադրում է աշխատանքային մասը տեղակայման մակերեսների վրա: Այն կայունացնում է ծանր բեռները և զգալիորեն նվազեցնում է ծնոտի սեղմիչ ուժի քանակը, որն անհրաժեշտ է ագրեսիվ կոպիտ անցումների ժամանակ հատվածը անվտանգ պահելու համար:
Արտադրական հատակային տարածքը պրեմիում ակտիվ է, որն ուղղակիորեն ազդում է գործառնական ծախսերի վրա: Հորիզոնական մեքենան, բնականաբար, պահանջում է երկար ոտնահետք, որպեսզի տեղավորվեն լիսեռը, մահճակալը, պոչամբարը և գործիքի աշտարակը: Եթե դուք աշխատում եք 2000 մմ մահճակալի երկարությամբ, ապա այդ մեքենան կսպառի հսկայական քանակությամբ գծային տարածություն:
Ավելին, ուղղահայաց մեքենաները նախատեսված են դեպի վեր, այլ ոչ թե դեպի դուրս կառուցելու համար: Քանի որ առաջնային կտրման առանցքը շարժվում է ուղղահայաց, մեքենայի ոտնահետքը թելադրվում է ոչ թե մահճակալի երկարությամբ, այլ ցախի տրամագծով: Այս կոմպակտ հետքը շատ ձեռնտու է հաստատությունների ղեկավարների համար, ովքեր ցանկանում են առավելագույնի հասցնել իրենց գործառնական խտությունը:
Ագրեսիվ մշակումը առաջացնում է կիզիչ տաք մետաղական չիպերի հսկայական ծավալ: Հորիզոնական դասավորության դեպքում գրավիտացիան հեշտությամբ հեռացնում է այս չիպերը կտրման գոտուց: Նրանք ընկնում են ուղիղ ցած՝ չիպերի փոխակրիչի մեջ: Սա չիպերի տարհանումը դարձնում է բարձր արդյունավետ: Այն կանխում է ջերմության ներթափանցումը մասի մեջ և մաքուր է պահում կտրող գործիքի ուղին:
Չիպերի կառավարումը ուղղահայաց մեքենայի մեջ ներկայացնում է հայտնի ինժեներական մարտահրավեր: Քանի որ մասը կողմնորոշված է ամանի պես, չիպսերը, բնականաբար, հակված են հավաքվել աշխատանքային մասի խոռոչ տարածքներում: Այս կուտակման դեմ պայքարելու համար ուղղահայաց կարգավորումները պահանջում են բարձր ճնշման հովացման համակարգեր՝ չիպերը ուժով դուրս հանելու համար:
Չիպերի գերազանց տարհանում. մետաղական բեկորների բնական անկումը ապահովում է կտրման ավելի մաքուր միջավայր: Սա երկարացնում է գործիքի կյանքը և երաշխավորում է մակերեսի գերազանց հարդարում:
Իդեալական է երկար մասերի համար. պոչամբարների ինտեգրումը դարձնում է հորիզոնական շրջադարձը միակ կենսունակ ընտրությունը երկար լիսեռների և բալոնների մշակման համար: Ա բաց անկողին մետաղական շրջադարձային խառատահաստոց բռնակներ երկարաձգված երկարությամբ անզուգական ճշգրտությամբ:
Անխափան ավտոմատացում. դրանք անթերի կերպով զուգակցվում են ձողային սնուցիչների հետ՝ մեծածավալ ավտոմատացված արտադրական աշխատանքների համար:
Աշխատուժի ծանոթություն. հորիզոնական դասավորությունը արդյունաբերության պատմական ստանդարտն է: Օպերատորների շատ ավելի լայն հասանելիություն կա, ովքեր մոտիկից ծանոթ են այս կարգավորումին:
Հատակի մեծ տարածություն. երկար մահճակալի դիզայնը սպառում է բարձր արժեքավոր գծային հատակի տարածություն:
Ծանր մասերի բեռնման հետ կապված դժվարություններ. Ֆիզիկապես պահանջկոտ և պոտենցիալ վտանգավոր է շատ ծանր մասի ձեռքով բեռնել հորիզոնական ամբարձիչի մեջ: Օպերատորները պետք է պայքարեն ձգողականության դեմ, որպեսզի մասը կատարյալ ուղիղ պահեն՝ միաժամանակ ձգելով ծնոտները:
Կատարյալ է ծանր բաղադրիչների համար. դրանք անզուգական են ծանր, մեծ տրամագծով մասերը մշակելիս, որոնք հակառակ դեպքում ապակայունացնեն հորիզոնական լիսեռը:
Ձգողականության օգնությամբ սեղմում. Քանի որ գրավիտացիոն ուժը, բնականաբար, տեղադրում է հատվածը խարույկի մեջ, օպերատորները կարող են օգտագործել ավելի քիչ սեղմող ուժ: Սա թույլ չի տալիս, որ բարակ պատերով մասերը խեղաթյուրվեն ծնոտի ուժեղ ճնշման տակ:
Կոմպակտ հետք. ուղղահայաց դիզայնը խնայում է խանութի կարևոր տարածքը:
Էրգոնոմիկ բեռնում. ծանր մասերը բեռնելը զգալիորեն ավելի հեշտ և անվտանգ է վերամբարձ կռունկի միջոցով: Դուք պարզապես բաղադրիչը դնում եք տեղում:
Բնական չիպերի վատ տարհանում. չիպերի կուտակման միտումը պահանջում է մշտական մոնիտորինգ և հովացուցիչի կայուն կառավարում` գործիքի կոտրումը կանխելու համար:
Անհարմար է երկար մասերի համար. Ուղղահայաց մեքենաները սովորաբար չունեն հորիզոնական բացվածք և պոչամբարի աջակցություն, որն անհրաժեշտ է երկար աշխատանքային մասերը ճշգրիտ մշակելու համար:
Ավելի բարձր նախնական ծախսեր. շնորհիվ ուղղահայաց բեռների պահպանման համար պահանջվող զանգվածային թուջե շրջանակների, այս մեքենաները սովորաբար ավելի բարձր նախնական գնման գին ունեն:
Գնման ճիշտ որոշում կայացնելը պահանջում է ձեր կոնկրետ արտադրական կարիքների մանրակրկիտ վերլուծություն: Մի նայեք միայն կպչուն գներին: Նայեք ձեր նախագծերի ինժեներական իրականությանը:
Խառատահաստոցների ընտրության ոսկե կանոնը պտտվում է Երկարություն-Տրամագիծ հարաբերակցության շուրջ: Եթե ձեր արտադրած մասերը երկար են և բարակ, հորիզոնական մեքենան պարտադիր է: Օրինակ, եթե դուք պտտում եք պոմպի լիսեռները, առանցքները կամ հորատող խողովակները, ձեզ անհրաժեշտ է գծային աջակցություն 2000 մմ պայմանական հորիզոնական խառատահաստոց : Հորիզոնական մեքենաները ընդհանուր նշանակության մեքենաների խանութների և ավտոմոբիլային ամրացումների արտադրության անվիճելի աշխատուժն են:
Մասնավորապես, եթե ձեր մասերը կարճ են, լայն և չափազանց ծանր, ուղղահայաց մեքենան կապահովի բարձր կայունություն: Ուղղահայաց շրջադարձային կենտրոնները ծանր արդյունաբերության ողնաշարն են: Դրանք անփոխարինելի են օդատիեզերական ոլորտում ռեակտիվ շարժիչի օղակների մշակման համար: Էներգետիկ ոլորտն օգտագործում է հսկայական ուղղահայաց մեքենաներ հողմատուրբինի բաղադրիչներ և փականների մարմիններ արտադրելու համար: Երբ մասերը չափազանց մեծ են դառնում, որպեսզի մեկ օպերատորն ապահով բարձրացնի, ուղղահայաց տեղադրումը դառնում է բացարձակ անհրաժեշտություն:
Արտադրության լանդշաֆտը շարունակաբար զարգանում է: Շուկայական վերջին վերլուծությունները ցույց են տալիս զգալի փոփոխություն այն բանում, թե ինչպես են մեքենաների խանութները մոտենում շրջադարձային գործառնություններին: Արդյունաբերական անշարժ գույքի ծախսերի աճով պայմանավորված՝ հատակային տարածքը առավելագույնի հասցնելու հստակ միտում կա: Շատ օբյեկտներ գնալով ավելի շատ են ընդունում կոմպակտ ուղղահայաց շրջադարձային կենտրոններ նույնիսկ միջին չափի մասերի համար: Նրանք օգտագործում են ավելի փոքր հետքը՝ ստեղծելու բարձր խտության հաստոցային բջիջներ:
Միաժամանակ, Էլեկտրական տրանսպորտային միջոցների հատվածի պայթյունավտանգ աճը վերափոխում է հորիզոնական շրջադարձը: Էլեկտրական մեքենաների արտադրությունը պահանջում է միլիոնավոր բարձր ճշգրտությամբ, համեմատաբար երկար շարժիչի լիսեռներ: Այս պահանջարկը բավարարելու համար արդյունաբերությունը հեռանում է զանգվածային արտադրության ինքնուրույն ձեռքով մեքենաներից: Գործարանները մեծ ներդրումներ են կատարում ամբողջությամբ ինտեգրված հորիզոնական շրջադարձային բջիջներում, որոնք հագեցած են վերևից վերևում գտնվող գանտրային բեռնիչներով: Չնայած ավտոմատացման այս առաջընթացին, հիմնական ֆիզիկան, որը թելադրում է հորիզոնական և ուղղահայաց մասերի պահպանումը, մնում է ամբողջովին անփոփոխ:
Ուղղահայաց և հորիզոնական խառատահաստոցների միջև ընտրությունը ի վերջո կախված է այն մասերի հատուկ երկրաչափությունից, չափից և քաշից, որոնք դուք պատրաստվում եք արտադրել: Դուք պետք է կշռեք այս գործոնները ձեր խանութի տարածքի իրականության հետ: Չկա համընդհանուր գերազանցող մեքենա: Աշխատանքի համար կա միայն ճիշտ մեքենա:
Հորիզոնական տեղադրումը մնում է ամենաբազմակողմանի, ծախսարդյունավետ ընտրությունը ստանդարտ շրջադարձային աշխատանքների, բացառիկ երկար մասերի և բարձր արագությամբ ձողերով սնվող արտադրության համար: Ի հակադրություն, ուղղահայաց մեքենան անփոխարինելի ուժ է: Այն առաջարկում է անզուգական կոշտություն, էրգոնոմիկ անվտանգություն և տարածություն խնայող արդյունավետություն՝ ծանր, մեծ տրամագծով բաղադրիչների հետ աշխատելիս:
Գնահատեք ձեր ընթացիկ արտադրական խոչընդոտները: Վերանայեք ձեր ամենադժվար նախագծերը: Եթե ձեր խանութը կատարում է երկար լիսեռի աշխատանք և պահանջում է հուսալի, կոշտ շրջադարձային հնարավորություններ, ուսումնասիրեք բարձրորակ C6266 հորիզոնական պտտվող խառատահաստոցներ betacncmc.com կայքում՝ գտնելու ճշգրիտ բնութագրերը, որոնք կխթանեն ձեր ապագա շահութաբերությունը:
Այո, մինչև որոշակի քաշի և տրամագծի սահմանաչափ: Հորիզոնական ամուր մեքենան, անշուշտ, կարող է վերածել մեծ եզրեր և սկավառակներ: Այնուամենայնիվ, երբ մի մասը դառնում է չափազանց ծանր, ձգողականության անխնա ձգողականությունը հանգեցնում է նրան, որ այն կախված է հորիզոնական ցատկի մեջ: Այս շեղումը խիստ վտանգում է հաստոցների հանդուրժողականությունը և օպերատորի անվտանգությունը: Բացառիկ ծանր մասերը պահանջում են ուղղահայաց տեղադրում:
Ընդհանուր առմամբ, զանգվածային ուղղահայաց շրջադարձային կենտրոնները ավելի բարձր գին ունեն, քան ստանդարտ հորիզոնական խառատահաստոցները: Ծախսերի այս տարբերությունը պայմանավորված է ծանր չուգունե շրջանակներով, հատուկ մղիչ առանցքակալներով և ամուր շարժիչներով, որոնք անհրաժեշտ են հսկայական ուղղահայաց կշիռները ապահով պահելու համար:
Բացարձակապես։ Մինչ առաջադեմ ավտոմատացված մեքենաներն առաջարկում են անզուգական կրկնելիություն մեծ ծավալների արտադրության համար, սովորական մեխանիկական կամ կիսաավտոմատ հորիզոնական մեքենաները մնում են աներևակայելի ծախսարդյունավետ: Դրանք լայնորեն օգտագործվում են ամբողջ աշխարհում՝ ցածր ծավալների արտադրության, անհատական մեկանգամյա վերանորոգման և ընդհանուր սպասարկման խանութի աշխատանքների համար: Բարդ ավտոմատացված մեքենայի ծրագրավորումը հաճախ ավելի երկար է տևում, քան պարզ մասի ձեռքով մշակելը:
Քանի որ չիպսերը, բնականաբար, չեն ընկնում կտրման գոտուց ձգողականության պատճառով, ուղղահայաց մեքենաները հիմնվում են բարձր նախագծված հեղուկ լուծումների վրա: Նրանք օգտագործում են բարձր ճնշման հովացուցիչ համակարգեր՝ չիպերը բառացիորեն պայթեցնելու համար կտրման տարածքից: Բացի այդ, դրանք ունեն կտրուկ անկյան տակ գտնվող ներքին թիթեղյա պաշտպանիչներ՝ աղբը դեպի ներքև դեպի ավտոմատ չիպային փոխակրիչներ:
Այո, նրանք անում են: Քանի որ spindle-ը, chuck-ը և առաջնային կտրող առանցքը ուղղահայաց են, մեքենան կառուցվում է դեպի վեր: Դրա ընդհանուր հատակի հետքը զգալիորեն փոքր է, քան հորիզոնական հաստոցը, որն ունի համարժեք մշակման հզորություն: Սա թույլ է տալիս արտադրական օբյեկտներին ավելի շատ մեքենաներ տեղադրել սահմանափակ քանակությամբ քառակուսի մետրում:
Առավելագույն երկարությունը ամբողջությամբ կախված է կոնկրետ մեքենայի մահճակալից: Ստանդարտ հորիզոնական մեքենաները հեշտությամբ կառավարում են 500 մմ-ից մինչև 2000 մմ երկարությունները: Նավթի և գազի ոլորտում օգտագործվող ծանր արդյունաբերական մոդելները կարող են պտտել 6000 մմ-ից ավելի երկարությամբ խողովակներն ու հանքերը՝ օգտագործելով մի քանի կայուն հենարաններ:
Հորիզոնական մեքենաները հիմնականում նախընտրելի են փոքր և միջին մասերի ավտոմատացված զանգվածային արտադրության համար, քանի որ դրանք անխափան կերպով ինտեգրվում են շարունակական բարերի սնուցիչների հետ: Սա թույլ է տալիս անջատել լույսերը, առանց հսկողության հաստոցներ: Ուղղահայաց մեքենաները, որպես կանոն, ավտոմատացված են՝ օգտագործելով ռոբոտային զենքեր կամ գետնափոր բեռնիչներ, որոնք շատ արդյունավետ են, բայց ներառում են դիսկրետ, անհատական ձուլվածքների բեռնում, այլ ոչ թե շարունակական ձողերի պաշարներ:


