

Shikimet: 0 Autori: Redaktori i faqes Koha e publikimit: 2026-11-19 Origjina: Faqe


Pronarët e makinerive dhe inxhinierët e prodhimit shpesh përballen me një dilemë kritike kur zgjerojnë aftësitë e tyre të prodhimit. Ju duhet të vendosni midis konfigurimeve të kthesës horizontale dhe vertikale. Bërja e zgjedhjes së gabuar çon në pengesa në rrjedhën e punës. Shkakton konsum të tepruar të veglave dhe harxhon hapësirën e vlefshme të dyshemesë. Ju mund ta gjeni veten duke ngulur sytë në një plan kompleks tani, duke pyetur veten se cili orientim i makinës do të japë tolerancat më të ngushta pa prishur kohën tuaj të ciklit.
Torno shërben si shtylla kurrizore e padiskutueshme e përpunimit të metaleve moderne. Të dy konfigurimet vertikale dhe horizontale kryejnë saktësisht të njëjtën detyrë themelore. Ata rrotullojnë një pjesë të sigurt të punës kundër një mjeti prerës të palëvizshëm për të prerë metalin. Megjithatë, orientimi i tyre fizik ndryshon në mënyrë drastike mënyrën se si ato ndërveprojnë me gjeometritë e pjesëve të ndryshme. Drejtimi i boshtit ndikon në gjithçka, nga forcat gravitacionale në lëndën e parë deri te dinamika e lëngjeve të evakuimit të çipave.
Për t'ju ndihmuar të lundroni në këtë investim të rëndësishëm kapital, ky udhëzues ofron një përmbledhje të plotë të dallimeve mekanike. Ne do të shqyrtojmë avantazhet operacionale dhe rastet ideale të përdorimit për makinat vertikale kundrejt atyre horizontale. Duke vlerësuar këto variabla specifike inxhinierike, menaxherët e objektit mund të marrin një vendim blerjeje të informuar që përputhet në mënyrë të përkryer me kërkesat e tyre për dyshemenë e fabrikës.
Orientimi i gishtit: Tornot horizontale kanë një bosht që shkon paralel me dyshemenë e dyqanit. Tornot vertikale përdorin një bosht që drejton drejt lart, duke lejuar që çanta të ulet e sheshtë si një pllakë rrotulluese.
Dinamika e gravitetit: konfigurimet vertikale shfrytëzojnë gravitetin në avantazhin e tyre për të stabilizuar pjesët e rënda me diametër të madh. Anasjelltas, makinat horizontale përballen me sfida fizike me devijimin gravitacional në pjesët e punës jashtëzakonisht të rënda ose të gjata.
Evakuimi i çipave: Paraqitjet horizontale natyrshëm lejojnë që patate të skuqura metalike të nxehta të bien në mënyrë të sigurtë larg zonës së prerjes. Makineritë vertikale kërkojnë menaxhim agresiv të ftohësit me presion të lartë për të parandaluar reprerjen e çipit.
Gjurma e dyqanit: Qendrat e rrotullimit vertikal në përgjithësi zënë shumë më pak hapësirë horizontale në dysheme në krahasim me vendosjen e shtratit të gjatë. Ata ndërtohen lart sesa jashtë.
Rastet më të mira të përdorimit: Makinat horizontale shkëlqejnë në përpunimin e pjesëve të gjata cilindrike të tilla si boshtet dhe tubat lëvizës. Konfigurimet vertikale janë projektuar posaçërisht për pjesë të rënda, të shkurtra dhe të gjera si rrotulluesit e frenave dhe unazat e hapësirës ajrore.
Përpara se të zhytemi në nuancat e orientimit të boshtit, ne duhet të krijojmë një bazë se si funksionon në të vërtetë një qendër kthese. Kontrolli numerik kompjuterik automatizon procesin e rrotullimit. Në vend që një makinist të lëvizë manualisht rrotat e dorës, kodi G i programuar dikton lëvizjen e saktë të veglave prerëse. Kjo arrin saktësi të lartë, toleranca strikte dhe përsëritshmëri të saktë në prodhimet e mëdha.
Funksioni kryesor i çdo torno është prodhimi zbritës. Një bllok i lëndës së parë është i mbërthyer mirë në një çanta. Makina e rrotullon këtë material me shpejtësi të lartë, shpesh duke arritur mijëra rrotullime në minutë. Ndërsa pjesa e punës rrotullohet, një mjet prerës i palëvizshëm futet pa probleme në sipërfaqe. Qëron shiritat prej metali për të formuar profilin cilindrik përfundimtar, fijet e prera ose diametrat e brendshëm të shpimit.
Historikisht, industria e përpunimit mbështetej tërësisht në funksionimin manual. Ndërsa kërkesat e prodhimit u bënë më komplekse, inxhinierët kuptuan se një gjeometri e vetme makine nuk mund të trajtonte në mënyrë efikase çdo lloj pjese. Ky kufizim fizik çoi në zhvillimin e dy konfigurimeve kryesore ku mbështetemi sot.
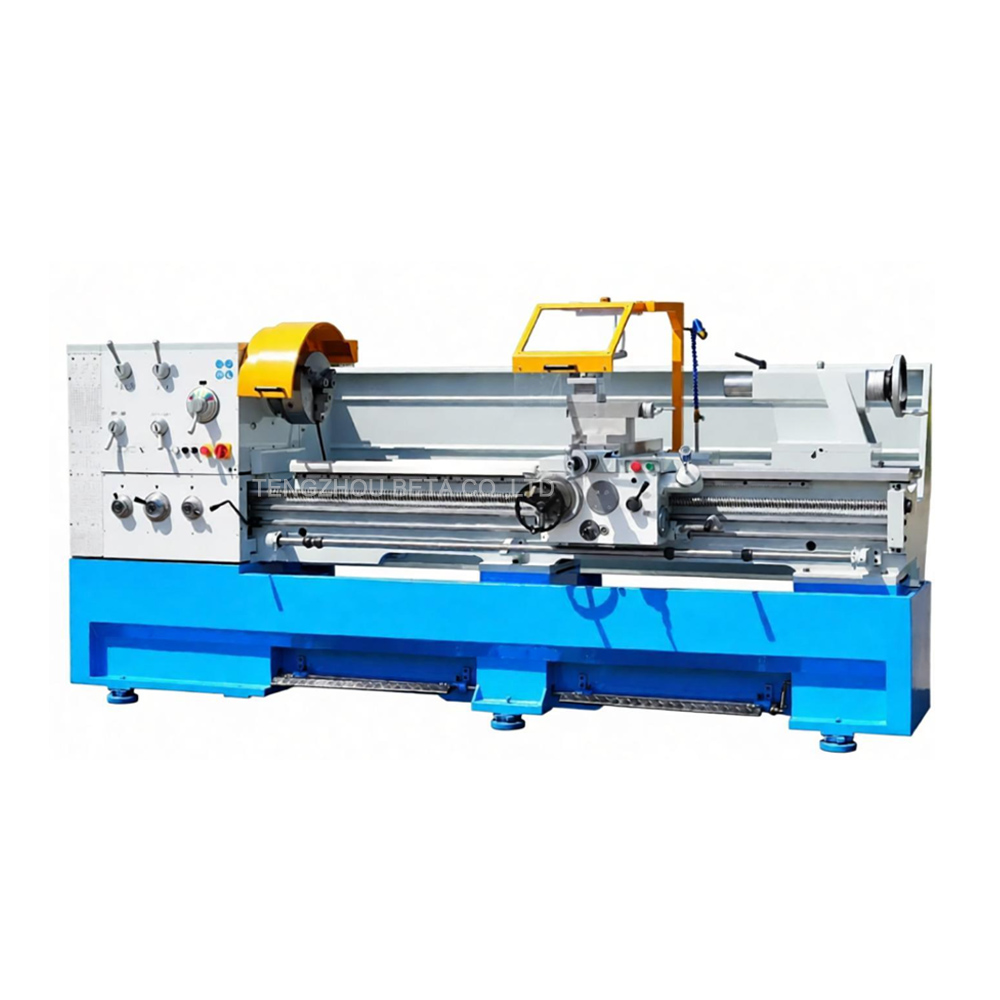
Konfigurimi horizontal është konfigurimi tradicional dhe më i njohur në industrinë e përpunimit. Në këtë dizajn, boshti është montuar horizontalisht. Pjesa e punës është e mbërthyer në çanta dhe shtrihet nga jashtë, duke ecur plotësisht paralel me tokën.
Këto makina shërbejnë si bazë konvencionale për operacionet e rrotullimit. Për dekada të tëra, torno konvencionale horizontale ka vendosur standardin global për përpunimin e metaleve. Shumë dyqane moderne vazhdojnë të përdorin një përzierje të pajisjeve të avancuara të automatizuara së bashku me këto modele themelore për punë me porosi, rregullime të shpejta të veglave dhe riparime me volum të ulët. Për shembull, një torno standarde e tornos metalike të shtratit me hendek si seria C6266 është projektuar për të trajtuar një gjatësi maksimale të pjesës së punës deri në 2000 mm. Kjo e bën atë jashtëzakonisht të gjithanshëm për punën standarde të boshtit.
Nga pikëpamja mekanike, konfigurimet horizontale janë optimizuar shumë për gjatësinë. Për shkak se pjesa shtrihet nga jashtë në hapësirë të hapur, pjesët e gjata të punës duhet të mbështeten në skajin e kundërt nga një bisht. Ndonjëherë ato stabilizohen në mes nga pushimet e qëndrueshme. Kjo infrastrukturë mbështetëse është absolutisht kritike. Pa të, forcat prerëse agresive të kombinuara me peshën e materialit do të shkaktonin dridhje të pjesës. Metali do të përkulej nga mjeti, duke prishur menjëherë saktësinë dimensionale të prerjes suaj.
Një torno vertikale merr orientimin tradicional dhe e kthen atë saktësisht 90 gradë. Në këtë konfigurim, boshti qëndron drejt. Kapaku drejtohet drejtpërsëdrejti lart në drejtim të tavanit të dyqanit.
Mënyra më e lehtë për të konceptuar këtë strukturë është të imagjinoni një rrotë poçari. Në vend që të shtrëngojë një pjesë të rëndë metali anash në një çak, operatori thjesht e ul pjesën e punës poshtë në sipërfaqen e sheshtë shtrënguese. Mjetet prerëse i afrohen më pas pjesës tjerrëse nga lart ose nga anët nëpërmjet një dashi të ngurtë vertikal.
Ky dizajn specifik nuk lindi nga dëshira për të kursyer hapësirë. Ai u krijua për të zgjidhur një problem të veçantë mekanik. Inxhinierëve u duhej një mënyrë për të trajtuar komponentët masivë, të rëndë dhe me formë të pazakontë. Figura duke u përpjekur të përpunoni një strehë pompe prej gize prej pesë tonësh. Montimi i një gjiganti të tillë horizontalisht është jashtëzakonisht i vështirë dhe shumë i rrezikshëm. Keni nevojë për forcë të madhe shtrënguese për ta mbajtur atë kundër gravitetit. Makinat vertikale janë projektuar posaçërisht për të eliminuar këtë kufizim fizik. Ato ofrojnë një platformë të qëndrueshme, të ndihmuar nga graviteti për kthime të rënda.
Kuptimi i dallimeve mekanike dhe operacionale midis këtyre dy konfigurimeve është jetik për përshtatjen e makinës me aplikacionin tuaj specifik të prodhimit. Ne kemi përpiluar një tabelë krahasimi bazë për të nxjerrë në pah variablat primare të inxhinierisë.
Veçori inxhinierike |
Torno horizontale |
Torno vertikale |
|---|---|---|
Orientimi i gishtit |
Paralelisht me katin e dyqanit |
pingul me dyshemenë e dyqanit |
Gjeometria e pjesës ideale |
Boshte dhe tuba të gjata cilindrike |
Unaza dhe disqe të rënda, të shkurtra, me diametër të madh |
Ndikimi i gravitetit |
Shkakton rënien e pjesëve të gjata të pambështetura |
Stabilizon pjesët e rënda në mënyrë të sigurt në çak |
Evakuimi i çipit |
E shkëlqyeshme. Patate të skuqura bien natyrshëm. |
I varfër. Kërkon shpëlarje të ftohësit me presion të lartë. |
Gjurmët e dyshemesë |
E gjatë dhe drejtkëndore |
Kompakt dhe katror |
Graviteti është një forcë e pamëshirshme në katin e dyqanit. Në një konfigurim horizontal, graviteti tërhiqet vazhdimisht në anën e pambështetur të pjesës. Për pjesët standarde të lehta, kjo tërheqje është e papërfillshme. Megjithatë, për pjesët shumë të rënda ose jashtëzakonisht të gjata, kjo forcë gravitacionale shkakton rrjedhje. Edhe një devijim mikroskopik e detyron çakun të punojë më shumë për të mbajtur një kontroll të sigurt. Kjo komprometon rëndë rrumbullakësinë e pjesës.
Në të kundërt, një strukturë vertikale e transformon gravitetin nga një armik në një aleat. Graviteti e shtyn pjesën masive drejt e poshtë në çak. Kjo e vendos natyrshëm pjesën e punës në mënyrë të sigurt kundër sipërfaqeve të vendndodhjes. Stabilizon ngarkesat e rënda dhe redukton ndjeshëm sasinë e forcës shtrënguese të nofullës që kërkohet për të mbajtur pjesën e sigurt gjatë kalimeve agresive të përafërt.
Hapësira e dyshemesë së prodhimit është një aset premium që ndikon drejtpërdrejt në shpenzimet e përgjithshme operacionale. Një makinë horizontale kërkon natyrshëm një gjurmë të gjatë për të akomoduar boshtin, shtratin, bishtin dhe frëngjinë e veglave. Nëse jeni duke drejtuar një shtrat me gjatësi 2000 mm, ajo makinë do të konsumojë një sasi të madhe hapësire lineare.
Për më tepër, makinat vertikale janë të dizajnuara për të ndërtuar më shumë se sa nga jashtë. Për shkak se boshti primar i prerjes lëviz vertikalisht, gjurma e makinës diktohet nga diametri i çakut dhe jo nga gjatësia e shtratit. Kjo gjurmë kompakte është shumë e dobishme për menaxherët e objekteve që kërkojnë të maksimizojnë densitetin e tyre operacional.
Përpunimi agresiv gjeneron një vëllim të jashtëzakonshëm patate të skuqura metalike të nxehta. Në një plan urbanistik horizontal, graviteti i tërheq lehtësisht këto çipa nga zona e prerjes. Ato bien drejt e poshtë në transportuesin e çipave. Kjo e bën evakuimin e çipave shumë efikas. Parandalon thithjen e nxehtësisë në pjesë dhe e mban të pastër shtegun e mjetit prerës.
Menaxhimi i çipit në një makinë vertikale paraqet një sfidë të njohur inxhinierike. Për shkak se pjesa është e orientuar si një tas, patate të skuqura natyrisht priren të grumbullohen brenda zonave të zbrazëta të pjesës së punës. Për të luftuar këtë akumulim, konfigurimet vertikale kërkojnë sisteme ftohës me presion të lartë për të shpëlarë me forcë çipat.
Evakuim superior i çipave: Rënia natyrale në rënie e ashklave metalike siguron një mjedis prerjeje më të pastër. Kjo zgjat jetën e mjetit dhe garanton përfundime të shkëlqyera të sipërfaqes.
Ideale për pjesë të gjata: Integrimi i bishtave e bën kthesën horizontale të vetmen zgjedhje të mundshme për përpunimin e boshteve dhe cilindrave të gjatë. A Torno rrotulluese e shtratit të hendekut trajton gjatësi të zgjatura me saktësi të pakrahasueshme.
Automatizimi i pandërprerë: Ata çiftëzohen në mënyrë të përsosur me ushqyes me shirita për prodhime të automatizuara me volum të lartë.
Njohja me fuqinë punëtore: Paraqitja horizontale është standardi historik i industrisë. Ekziston një disponueshmëri shumë më e gjerë e operatorëve që janë të njohur ngushtë me këtë konfigurim.
Gjurmë e madhe dyshemeje: Dizajni i shtratit të gjatë konsumon hapësirë lineare dyshemeje shumë të vlefshme.
Sfidat e ngarkimit për pjesët e rënda: Është fizikisht kërkuese dhe potencialisht e rrezikshme të ngarkosh manualisht një pjesë shumë të rëndë në një çok horizontal. Operatorët duhet të luftojnë gravitetin për ta mbajtur pjesën në mënyrë të përkryer drejt ndërsa shtrëngojnë nofullat.
E përkryer për komponentët e rëndë: Ato janë të pakrahasueshme kur përpunohen pjesë të rënda me diametër të madh që përndryshe do të destabilizonin një bosht horizontal.
Mbërthimi me ndihmën e gravitetit: Për shkak se graviteti e vendos natyrshëm pjesën në çak, operatorët mund të përdorin më pak forcë shtrënguese. Kjo parandalon që pjesët me mure të hollë të shtrembërohen nën presion të rëndë të nofullës.
Gjurmë kompakte: Dizajni vertikal kursen hapësirë kritike të dyshemesë së dyqanit.
Ngarkimi ergonomik: Është dukshëm më e lehtë dhe më e sigurt të ngarkoni pjesë të rënda duke përdorur një vinç sipër. Ju thjesht e vendosni komponentin në vend.
Evakuim i dobët natyror i çipave: Tendenca që çipat të grumbullohen kërkon monitorim të vazhdueshëm dhe menaxhim të fuqishëm të ftohësit për të parandaluar thyerjen e veglës.
E papërshtatshme për pjesë të gjata: Makinave vertikale në përgjithësi u mungon hapësira horizontale dhe mbështetja e bishtit të nevojshëm për të përpunuar me saktësi pjesët e gjata të punës.
Kosto më të larta fillestare: Për shkak të kornizave masive prej gize që kërkohen për të mbështetur ngarkesat vertikale, këto makina në përgjithësi kanë një çmim fillestar më të lartë blerjeje.
Marrja e vendimit të duhur për blerjen kërkon një analizë të kujdesshme të nevojave tuaja specifike të prodhimit. Mos shikoni vetëm çmimin e afisheve. Shikoni realitetet inxhinierike të planeve tuaja.
Rregulli i artë i përzgjedhjes së tornove sillet rreth raportit të gjatësisë me diametrin. Nëse pjesët që prodhoni janë të gjata dhe të holla, një makinë horizontale është e detyrueshme. Për shembull, nëse jeni duke rrotulluar boshtet e pompës, boshtet ose tubacionet e shpimit, keni nevojë për mbështetjen lineare të një Torno konvencionale horizontale 2000 mm . Makinat horizontale janë kuajt e punës së padiskutueshme të dyqaneve të makinerive me qëllime të përgjithshme dhe prodhimit të fiksuesve të automobilave.
Në mënyrë të veçantë, nëse pjesët tuaja janë të shkurtra, të gjera dhe jashtëzakonisht të rënda, një makinë vertikale do të sigurojë stabilitet superior. Qendrat e kthesës vertikale janë shtylla kurrizore e industrive të rënda. Ato janë të domosdoshme në sektorin e hapësirës ajrore për përpunimin e unazave të motorit reaktiv. Sektori i energjisë përdor makineri masive vertikale për të prodhuar komponentë të turbinave me erë dhe trupa valvulash. Kur pjesët bëhen shumë të mëdha për një operator të vetëm për t'i ngritur në mënyrë të sigurtë, vendosja vertikale bëhet një domosdoshmëri absolute.
Peizazhi i prodhimit po zhvillohet vazhdimisht. Analizat e fundit të tregut nxjerrin në pah një ndryshim të rëndësishëm në mënyrën se si dyqanet e makinerive i qasen operacioneve të kthimit. E nxitur nga rritja e kostove të pasurive të paluajtshme industriale, ka një prirje të veçantë drejt maksimizimit të hapësirës së dyshemesë. Shumë objekte po përdorin gjithnjë e më shumë qendra kompakte rrotullimi vertikale edhe për pjesët me përmasa mesatare. Ata përdorin gjurmën më të vogël për të krijuar qeliza përpunimi me densitet të lartë.
Njëkohësisht, rritja shpërthyese e sektorit të automjeteve elektrike po riformëson kthesën horizontale. Prodhimi i automjeteve elektrike kërkon miliona boshte motorikë shumë të saktë dhe relativisht të gjatë. Për të përmbushur këtë kërkesë, industria po largohet nga makinat manuale të pavarura për prodhim masiv. Fabrikat po investojnë shumë në qeliza rrotulluese horizontale të integruara plotësisht të pajisura me ngarkues portash lart. Pavarësisht këtyre përparimeve në automatizim, fizika themelore që dikton mbajtjen e pjesëve horizontale kundrejt vertikale mbetet plotësisht e pandryshuar.
Zgjedhja midis një torno vertikale dhe horizontale në fund të fundit varet nga gjeometria, madhësia dhe pesha specifike e pjesëve që keni ndërmend të prodhoni. Ju duhet t'i peshoni këta faktorë kundrejt realiteteve të hapësirës së dyqanit tuaj. Nuk ka asnjë makinë universalisht superiore. Ekziston vetëm makina e duhur për punën në dorë.
Një konfigurim horizontal mbetet zgjedhja më e gjithanshme dhe me kosto efektive për operimet standarde të tornimit, pjesët jashtëzakonisht të gjata dhe prodhimin me shufra me shpejtësi të lartë. Në të kundërt, një makinë vertikale është një central elektrik i domosdoshëm. Ofron ngurtësi të pakrahasueshme, siguri ergonomike dhe efikasitet të kursimit të hapësirës kur trajtoni komponentë të rëndë me diametër të madh.
Vlerësoni pengesat tuaja aktuale të prodhimit. Rishikoni planet tuaja më sfiduese. Nëse dyqani juaj trajton punë të gjata me bosht dhe kërkon aftësi të besueshme dhe të ngurtë rrotullimi, eksploroni cilësinë e lartë Torno rrotulluese horizontale C6266 në betacncmc.com për të gjetur specifikimet e sakta që do të nxisin përfitimin tuaj në të ardhmen.
Po, deri në një kufi të caktuar të peshës dhe diametrit. Një makinë e fortë horizontale me siguri mund të kthejë fllanxha dhe disqe të mëdha. Megjithatë, sapo një pjesë të bëhet shumë e rëndë, tërheqja e pamëshirshme e gravitetit e bën atë të ulet në një çak horizontal. Ky devijim rrezikon rëndë tolerancat e përpunimit dhe sigurinë e operatorit. Pjesët jashtëzakonisht të rënda kërkojnë një vendosje vertikale.
Në përgjithësi, qendrat masive të rrotullimit vertikal kanë një çmim më të lartë se torno standarde horizontale. Kjo diferencë në kosto është e nxitur nga kornizat e rënda prej gize, kushinetat e specializuara të shtytjes dhe mjetet lëvizëse të fuqishme të nevojshme për të mbështetur në mënyrë të sigurt pesha masive vertikale.
Absolutisht. Ndërsa makineritë e avancuara të automatizuara ofrojnë përsëritshmëri të pashembullt për prodhimin me vëllim të lartë, makinat konvencionale manuale ose gjysmë-automatike horizontale mbeten jashtëzakonisht me kosto efektive. Ato përdoren gjerësisht në të gjithë globin për prodhime me volum të ulët, riparime me porosi dhe punë të përgjithshme të mirëmbajtjes. Programimi i një makinerie komplekse të automatizuar shpesh kërkon më shumë kohë sesa thjesht përpunimi i një pjese të thjeshtë me dorë.
Për shkak se patate të skuqura nuk largohen natyrshëm nga zona e prerjes për shkak të gravitetit, makinat vertikale mbështeten në zgjidhjet e lëngjeve shumë të inxhinieruara. Ata përdorin sisteme ftohës me presion të lartë për të shpërthyer fjalë për fjalë patate të skuqura nga zona e prerjes. Për më tepër, ato përmbajnë mbrojtëse të brendshme llamarine me kënd të pjerrët për të drejtuar mbeturinat poshtë në transportues të automatizuar të çipave.
Po, ata e bëjnë. Për shkak se boshti, çanta dhe boshti kryesor i prerjes janë të orientuar vertikalisht, makina ndërtohet lart. Gjurma e saj e përgjithshme e dyshemesë është dukshëm më e vogël se një makinë horizontale me një kapacitet ekuivalent përpunimi. Kjo i lejon objektet prodhuese të instalojnë më shumë makina në një sasi të kufizuar të pamjeve katrore.
Gjatësia maksimale varet tërësisht nga shtrati specifik i makinës. Makinat standarde horizontale trajtojnë lehtësisht gjatësitë nga 500 mm deri në 2000 mm. Modelet industriale të rënda të përdorura në sektorin e naftës dhe gazit mund të kthejnë tubat dhe boshtet me gjatësi mbi 6000 mm, duke përdorur mbështetëse të shumta të qëndrueshme për mbështetje.
Makinat horizontale përgjithësisht preferohen për prodhimin masiv të automatizuar të pjesëve të vogla dhe të mesme, sepse ato integrohen pa probleme me furnizuesit me shirita të vazhdueshëm. Kjo lejon përpunimin e ndezur të dritave, pa mbikëqyrje. Makinat vertikale zakonisht janë të automatizuara duke përdorur krahë robotikë ose ngarkues me dollap, i cili është shumë efektiv, por përfshin ngarkimin e derdhjeve diskrete individuale në vend të stokut të shufrave të vazhdueshme.


